2026-09-25 15:37:42 分类:正文
昨天在新区的车间蹭空调,刚好碰到一帮小伙子蹲在地上骂娘,地上拖得乱七八糟的通讯线,旁边的机床红闪灯闪得人心烦。刚拼好的新线,一开就卡,卡了三天了还没动起来。很多人对产线集成的印象,就是一群工程师搬机器接线,完事了交工拿钱,说白了就是拼积木。真的不是这么回事。
拼积木拼不出来能用的产线
说实话,我刚入行的时候也这么想,不就是把机床、传送带、机械手按图纸摆好,接上电通上网,这不就完了?直到跟着师傅去修一个客户的私活,才知道里面歪歪道道多了去了。那个客户当年省了几十万的集成费,找了两个电工自己拼设备,看起来个个都是好东西,全是市面买得到的顶配置,一做货就乱。这个工位铣完了零件,下一个工位要等五分钟才挪得过来,堆在传送带中间,温度降下来,热处理的精度直接偏了,一出产就是一堆废件。
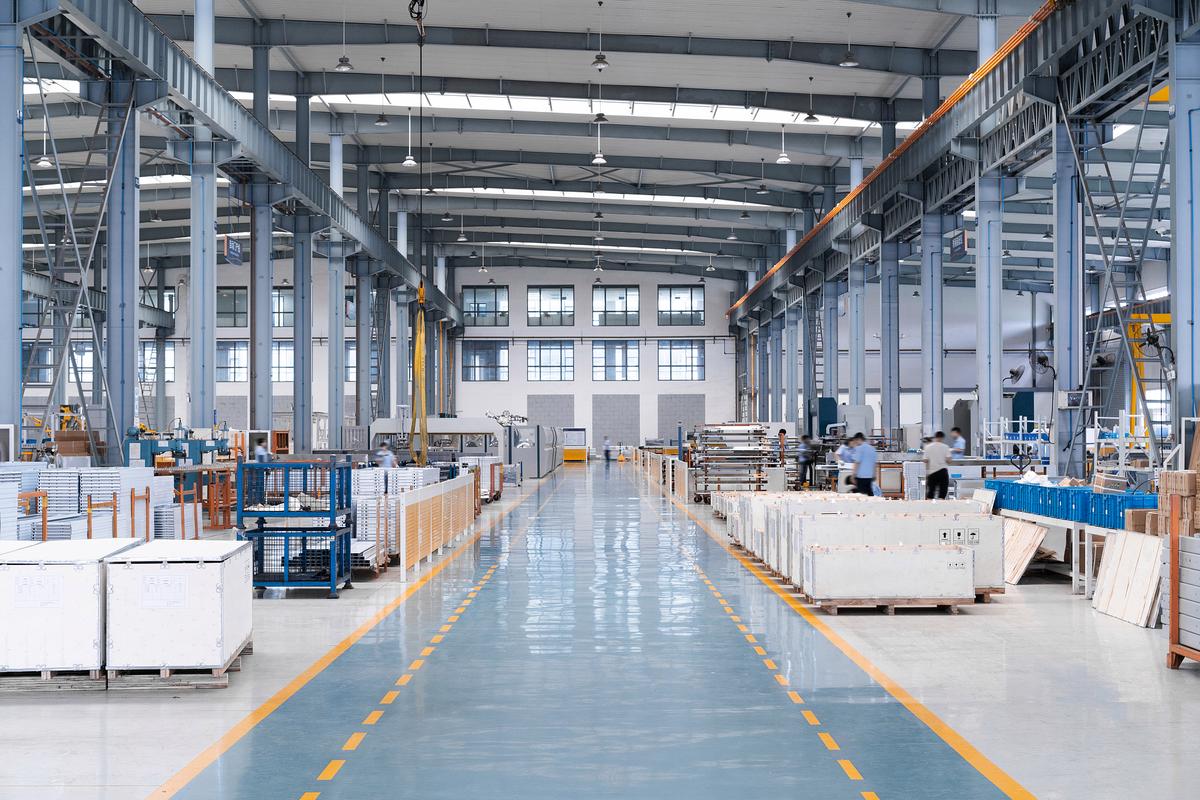 离散设备拼接错误的生产车间现场
你猜问题出在哪?就是节拍匹配没对上。每个设备的加工速度不一样,集成不是你把路径画对就行,要算每一步的时间,还要留够异常缓冲,说白了就是让每个机器都能按自己的节奏干活,又不会耽误下一个。就像凑一伙人去搬货,你不能让一个一分钟能搬十箱的,一直等那个一分钟搬两箱的,也不能让快的一直催,最后整个队伍乱成一锅粥。
十个集成九个踩过这些坑
我干了这么多年,见过的烂集成比好集成多,总结下来,坑翻来覆去就是那几个。
第一个坑,只看重硬件,不调软衔接。很多老板算账,只算买设备花了多少钱,把集成的软件调试费砍了又砍,结果每个设备的通讯都对不上,机械手抓料偏一毫米,整批零件都废了。我见过最夸张的,整条线停了一周,最后就是一个通讯协议的匹配问题,当初省了两万块,损失了两百万的订单,说出去都没人信。
第二个坑,卡着满负荷算节拍,半毫米余量都不留。设备总要坏吧?工人换料总要时间吧?哪有机器二十四小时连轴转不出一点错的?我见过一条线,设计的时候刚好卡着一秒不差,结果只要有一个工位停十秒钟,后面全线堵死,工人一天要拉十次急停,老板每天对着产能报表叹气。
第三个坑,只看机器,不考虑人。好的集成是伺候人的,不是反过来让工人伺候机器。我见过不少集成线,急停按钮装在设备背面,换个工装要钻到机器缝里,调个参数要翻三层菜单,工人操作一次骂一次,能不出错吗?
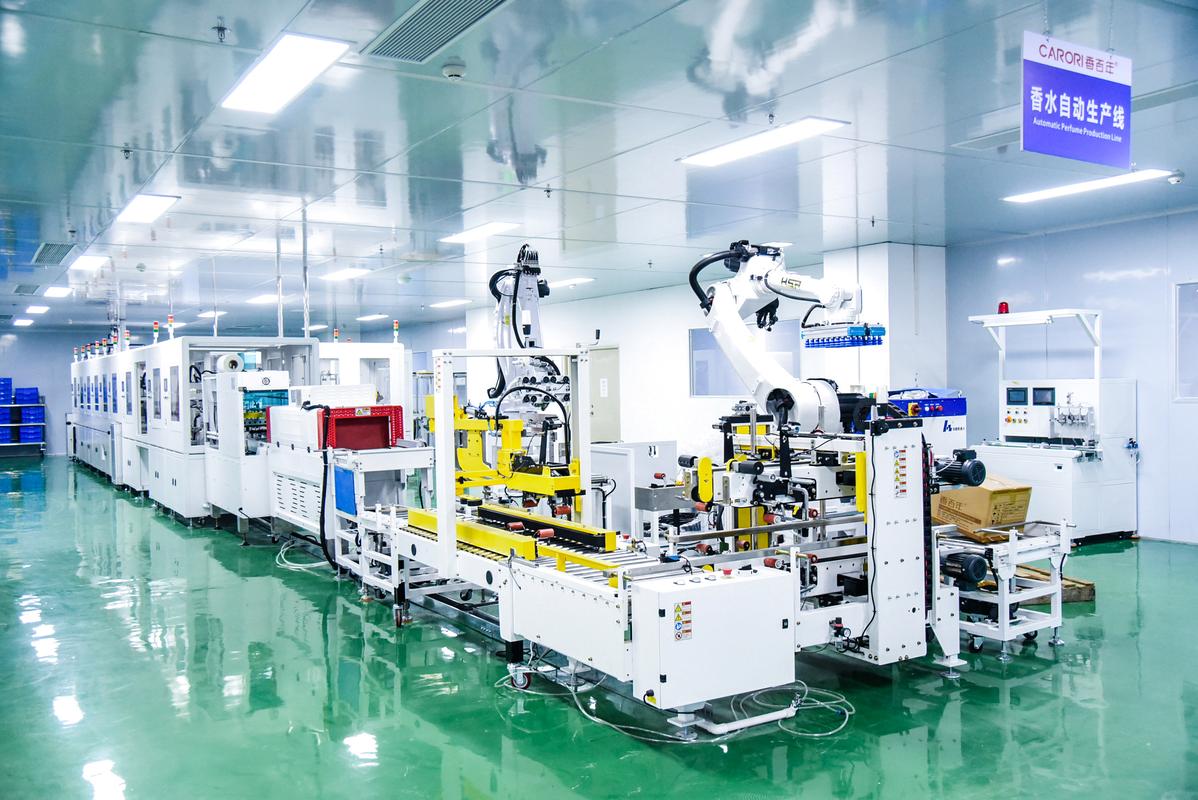 调试完成连贯运行的自动化产线车间
好集成是什么样子?摸得着的顺畅
 好集成是什么样子?摸得着的顺畅
很多人一听产线集成,就觉得是高大上的黑科技,要花好多钱。其实根本不是。好的集成,你进车间走一圈就能感觉出来。没有堆得半人高的半成品,没有乱七八糟的警报声,地上不会到处拖线漏油,工人不用跑上跑下赶节拍,只需要坐在工位上按时补料,抽检就行。出了问题,屏幕直接给你标出来哪段出问题,要换什么零件,不用工人拿着万用表找半天。
说白了,产线集成就是当媒人,把一堆本来各过各的机器,凑成一家子过日子,互相能对上脾气,有事一起扛,不用你天天拉架。很多工厂现在搞升级,一上来就要换全套新设备,其实把现有的老设备重新做一遍集成,理顺节拍,打通通讯,产能就能涨一大截,花的钱还不到换设备的零头。
不过话说回来,也不是越自动越好。小批量多品种的工厂,硬做全自动化集成,换一次产品要调大半天线,反而亏了。适合你的集成,才是好集成。留够手动调整的空间,能自动的自动,能手动的手动,才是最实在的。上个月我刚看了一条小厂的集成线,做定制五金的,一半自动一半手动,换产品只需要改个程序,十五分钟就能开工,老板笑得合不拢嘴,比全自动化还好用。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:逛了三十个车间,我发现大部分人都不懂产线集成
文章链接:https://www.lfdjt.com/p/zhizao/a/2904.html