2026-09-15 20:00:55 分类:正文
刚跟着徒弟转完钣金车间,他脸拉得比门框还长。一整批下料好的钢板,折完全废了。
错在哪?他说我按编程来的啊,怎么角度差了三度?
我拿起废件敲了敲,哐哐响。你把回弹量给吃了,能不废?
别拿折弯当简单压钢板
很多没进过车间的人,觉得折弯机不就是个大压力钳?把钢板放进去,哐当压一下就完活。
真不是这么回事。
你裁衣服要留锁边的量吧?做馒头要留发面的空间吧?折弯也一样。钢板它不是面团,压弯了它会往回弹啊。不同材质回弹量不一样,不同厚度回弹量也不一样,你全按一个参数走,不出错才怪。
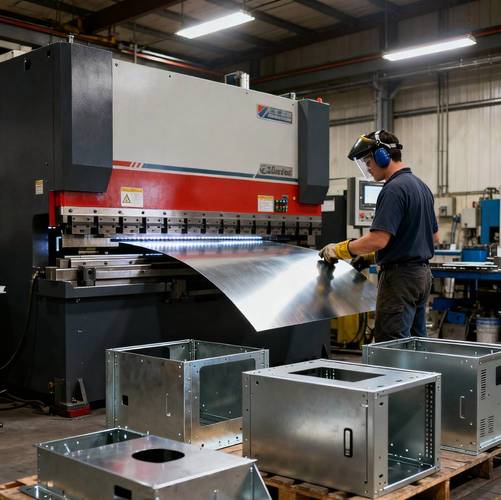 钣金车间折弯机加工现场
说实话,我见过干了三五年还在这栽跟头的。上次有个客户急着要一批机箱外壳,新手图快,没试刀直接开干,小一千片料全废,老板心疼得三天没吃下饭。
很多人说现在都是数控折弯机了,还要人干嘛?机器什么算不出来?
机器算的是理想值,你钢板本身还有应力呢。下料的时候拉的应力,切割留的应力,都会影响最终的折弯角度。差一毫米,装螺丝的时候都对不上孔,你说闹心不闹心。
那一下压下去,藏着多少细节
你站在折弯机旁边听声音就知道,老手压和新手压声音都不一样。老手下刀稳,声音是闷沉的咚一声,新手要么猛地砸下去,要么犹犹豫豫磨半天,声音发飘。
折弯机最核心的两个东西,一个是压力,一个是定位。定位靠什么?后挡料。
就是你放钢板的时候,顶着钢板那头的那个挡块。你要折五公分的边,后挡料就得调到正好五公分的位置,差一个毫米,折出来的边就差一个毫米,整批活都歪。
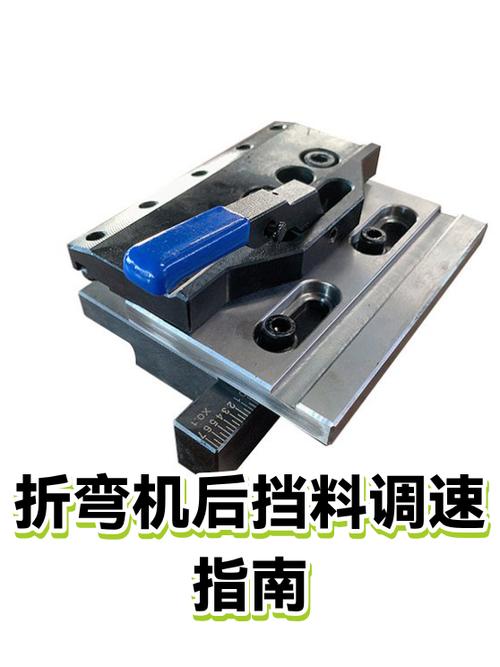 折弯机后挡料定位调整示意图
现在数控折弯机后挡料会自己动,不用人拧螺丝调了,但老师傅开工前还是会伸手摸一下,拿个废料试折一次,对不对量一下。为什么?机器也有跑位的时候啊,滑轨磨多了就有间隙,你不试,谁知道准不准。
再说压力,折一毫米的冷轧板,和折十毫米的热轧板,压力能差十几倍。压力小了,角度不够,回弹完更歪。压力大了,直接把板压裂,薄一点的铝板直接压出坑,外观要求高的活直接废。
我刚学的时候,师傅给我一块薄铜片,让我折个九十度,我压力调大了,折完铜片直接断成两截,被师傅骂了一下午,记到现在。
有些经验,机器替不了人
 有些经验,机器替不了人
不过话说回来,现在自动化确实发达了,简单的活机器自己就能干,省了好多人力。但真到了难活怪活,还得老师傅出马。
比如折那种带圆弧的大弯,程序编完,你得试个三四片,一点点调压力,稍微不对,圆弧就不顺,摸上去喇手。再比如要折无压痕的活,你得在上模下模垫保护膜,垫多厚?用什么材质?不同的板还不一样,全靠经验捏。
我前两年碰过一个活,要在一块大钢板上折三个连续的锐角,编程出来折完第一个,后面就卡住下不去,怎么改程序都不对。后来老师傅找了两块废方木,垫在两边,改了下折弯顺序,一下子就成了。
你说这个原理难吗?不难。但你没在车间蹲过,没折过几百上千吨料,你就想不出来这个招。
现在很多年轻人喜欢坐办公室编程序,不愿意站在机器旁边摸料。其实手感这个东西,就是摸出来的。你摸得多了,拿眼一扫钢板就知道该留多少回弹量,手一敲就知道后挡料对不对,这本事,到现在还没被机器替掉。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的铁裁缝:你不知道的折弯机
文章链接:https://www.lfdjt.com/p/zhizao/a/282.html
