2026-09-15 19:30:56 分类:正文
刚扫完地上的银灰色金属熔渣,割枪还在工作台边烫得冒青烟。你凑过来问,这玩意儿怎么就能把三厘米厚的不锈钢切得整整齐齐?
我刚学徒那会也觉得这是啥高精尖技术,凑近看还被弧光晃了眼,眼泪流了一下午。真的挺疼的。
这把“隐形刀”到底是什么做的
别听网上瞎吹什么太空科技降维打击。说穿了一点都不神秘。
就是把压缩空气通进割枪的电极和喷嘴之间,打个高压电弧出来,把空气烧到几万度,原本安安静静的空气分子直接被打散,变成了能导电的等离子体。
等这股等离子体从喷嘴的小孔高速喷出来,一边靠几万度的高温把接触到的金属烧熔化,一边靠高速气流把熔化的金属渣吹走,走着走着就切出一条缝了。
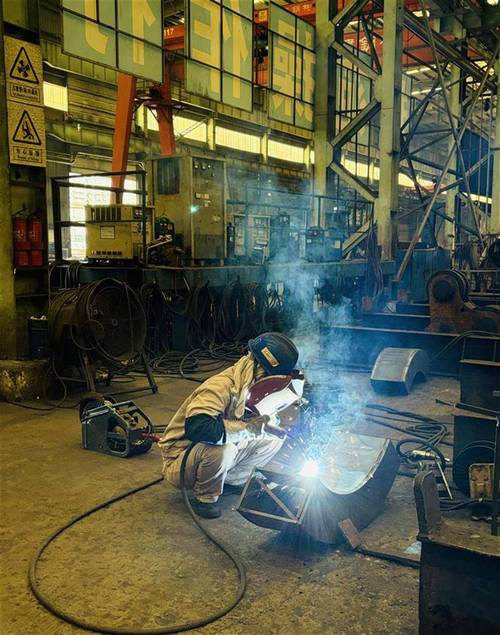 车间手动等离子切割弧光作业现场图
你拿普通的火焰切不锈钢试试?切两厘米就切不动,还会在表面结一层硬渣,磨都磨不掉。等离子不一样,只要电流够,不管你是不锈钢、铝、铜,哪怕是铸铁,都能切。
说白了,它靠的是导电发热,不是靠金属和氧气燃烧,只要是能导电的金属,它都能下刀。
新手踩过的坑我帮你踩完了
干了这么多年,见太多新人上来就乱调参数,切出来的东西没法用,还糟蹋割嘴。
第一个坑,乱调气压。气压太高断弧,气压太低粘渣。我刚学那会,怕渣吹不干净,把气压开得比要求大两倍,结果刚下刀弧就断了,折腾半小时切出来的东西,背面粘的渣比切的金属还厚,清了我一个夜班。
第二个坑,割嘴距离不对。有人喜欢把割嘴贴在金属上走,走是好走,不出十刀,割嘴就被回火烧变形,直接废了。有人又举得太高,弧散得像花洒,切一厘米厚的板都切不透,白费劲。
一般来说,割嘴离板的距离大概是你小指甲盖的厚度,就刚好。
第三个坑,瞎换割嘴不调电流。切割电流永远要匹配你的割嘴孔径。小孔径割嘴开大电流,用不了三刀喷嘴就烧穿,大割嘴开小电流,厚板根本切不动,别省那点割嘴钱,换个割嘴几块钱,切坏一块料几百上千,亏不亏?
 等离子切割与火焰切割切口对比图
什么时候用它才最划算
 什么时候用它才最划算
说实话,现在激光切割普及了,切薄板又快又整齐,很多人觉得等离子该淘汰了?
不过话说回来,激光切厚板,尤其是厚的不锈钢铝板,成本比等离子高太多,而且很多小加工厂,出去改个架子,切个预埋件,不可能拉个激光机去吧?带个手动等离子切割机,接个电就能干活,方便得很。
火焰切割便宜,但只能切碳钢,切别的不行,遇上不锈钢铝合金,还得是等离子上。
它缺点也明显,噪音大,震得耳朵疼,弧光伤眼,切口肯定不如激光整齐,厚板切完还得磨一下。但是架不住它灵活,成本低,什么活都能接,所以直到现在,车间里永远留着它的位置。
我上次帮外面的个体户改个车箱架子,就是拿手动等离子切的,十来分钟搞定,收个手工费比叫激光切割过来便宜一半,人家也满意。
你要是刚进车间学下料,先把等离子玩明白,再学别的也不迟。
刚扫完地上的银灰色金属熔渣,割枪还在工作台边烫得冒青烟。你凑过来问,这玩意儿怎么就能把三厘米厚的不锈钢切得整整齐齐?
我刚学徒那会也觉得这是啥高精尖技术,凑近看还被弧光晃了眼,眼泪流了一下午。真的挺疼的。
这把“隐形刀”到底是什么做的
别听网上瞎吹什么太空科技降维打击。说穿了一点都不神秘。
就是把压缩空气通进割枪的电极和喷嘴之间,打个高压电弧出来,把空气烧到几万度,原本安安静静的空气分子直接被打散,变成了能导电的等离子体。
等这股等离子体从喷嘴的小孔高速喷出来,一边靠几万度的高温把接触到的金属烧熔化,一边靠高速气流把熔化的金属渣吹走,走着走着就切出一条缝了。
车间手动等离子切割弧光作业现场图
你拿普通的火焰切不锈钢试试?切两厘米就切不动,还会在表面结一层硬渣,磨都磨不掉。等离子不一样,只要电流够,不管你是不锈钢、铝、铜,哪怕是铸铁,都能切。
说白了,它靠的是导电发热,不是靠金属和氧气燃烧,只要是能导电的金属,它都能下刀。
新手踩过的坑我帮你踩完了
干了这么多年,见太多新人上来就乱调参数,切出来的东西没法用,还糟蹋割嘴。
第一个坑,乱调气压。气压太高断弧,气压太低粘渣。我刚学那会,怕渣吹不干净,把气压开得比要求大两倍,结果刚下刀弧就断了,折腾半小时切出来的东西,背面粘的渣比切的金属还厚,清了我一个夜班。
第二个坑,割嘴距离不对。有人喜欢把割嘴贴在金属上走,走是好走,不出十刀,割嘴就被回火烧变形,直接废了。有人又举得太高,弧散得像花洒,切一厘米厚的板都切不透,白费劲。
一般来说,割嘴离板的距离大概是你小指甲盖的厚度,就刚好。
第三个坑,瞎换割嘴不调电流。切割电流永远要匹配你的割嘴孔径。小孔径割嘴开大电流,用不了三刀喷嘴就烧穿,大割嘴开小电流,厚板根本切不动,别省那点割嘴钱,换个割嘴几块钱,切坏一块料几百上千,亏不亏?
等离子切割与火焰切割切口对比图
什么时候用它才最划算
什么时候用它才最划算
说实话,现在激光切割普及了,切薄板又快又整齐,很多人觉得等离子该淘汰了?
不过话说回来,激光切厚板,尤其是厚的不锈钢铝板,成本比等离子高太多,而且很多小加工厂,出去改个架子,切个预埋件,不可能拉个激光机去吧?带个手动等离子切割机,接个电就能干活,方便得很。
火焰切割便宜,但只能切碳钢,切别的不行,遇上不锈钢铝合金,还得是等离子上。
它缺点也明显,噪音大,震得耳朵疼,弧光伤眼,切口肯定不如激光整齐,厚板切完还得磨一下。但是架不住它灵活,成本低,什么活都能接,所以直到现在,车间里永远留着它的位置。
我上次帮外面的个体户改个车箱架子,就是拿手动等离子切的,十来分钟搞定,收个手工费比叫激光切割过来便宜一半,人家也满意。
你要是刚进车间学下料,先把等离子玩明白,再学别的也不迟。
作者: zhizao
排版: zhizao
审核: 阿辰
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的隐形快刀:带你看懂等离子切割
文章链接:https://www.lfdjt.com/p/zhizao/a/279.html
