2026-09-15 19:05:53 分类:正文
刚跨进车间切割区,耳朵先接收到信号——嗡嗡嗡的闷响从地下传上来,震得鞋底板都发麻。脚边永远是湿的,沾着细碎的棕褐色砂粒,走起来滑溜溜的。
你以为它只是喷水,其实它是高速“子弹雨”
很多人第一次见,都觉得不就是把水加高压喷出去吗?哪有这么邪乎能切钢板。说实话我刚当学徒那会也这么想,直到师傅拆了喷头给我看。
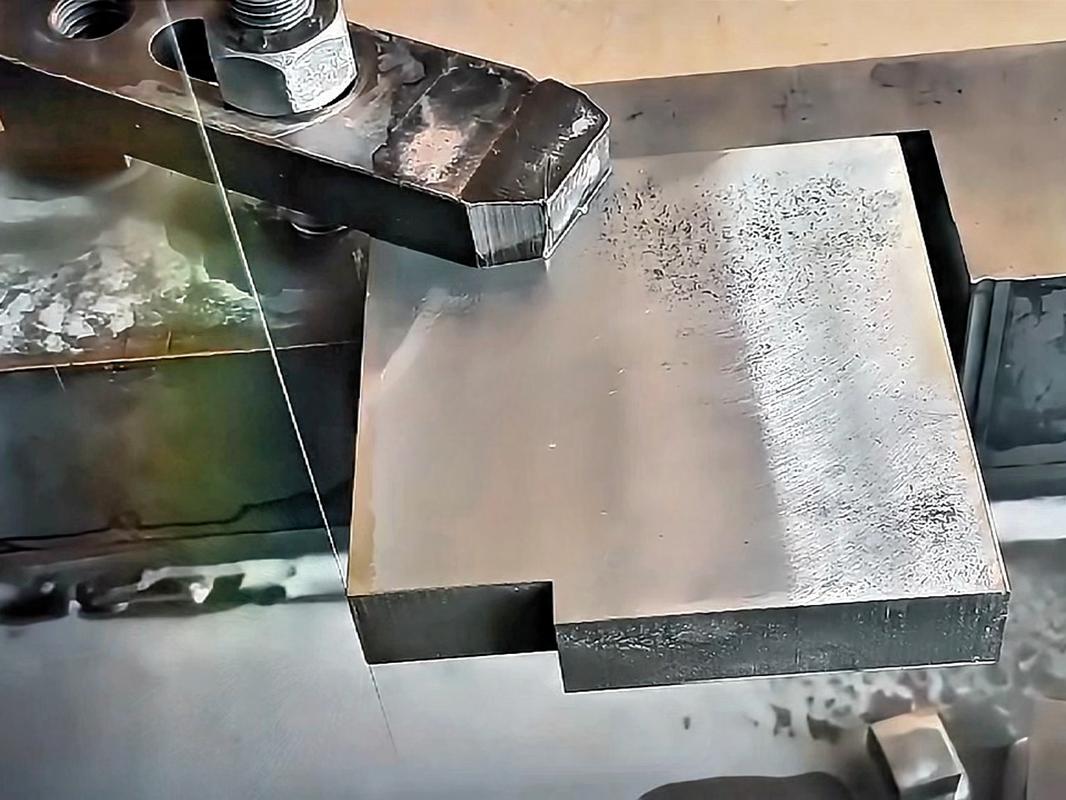 工业水刀切割钢板作业现场
大部分你见到的工业切割,都不是纯水在干活。磨料才是真正的“刀”。水的作用,就是给磨料加速,加到每秒几百米的速度,从细如针孔的喷头喷出去,变成密密麻麻的小颗粒子弹,不停砸在同一个点上。再硬的材料,架不住千千万万颗小沙子不停砸啊。砸着砸着就碎了,砸出一条缝来。
纯水刀也有。一般用来切泡沫、布料、纸,软乎乎的材料,不用加沙。切厚点硬点的,哪怕是玻璃、陶瓷,都得加磨料。不信你拿纯水喷钢板,喷半小时也就留个白印,毛用没有。
比激光等离子好在哪?最绝的是这点
现在切割金属,激光用的多对不对?快是快,切薄钢板溜得飞起,一碰到厚的,或者怕热的材料,直接抓瞎。激光切完的边,都是烧过的,变形变色,还得再磨一遍。
水刀不一样。全程凉的。切完的边,摸上去跟室温差不了多少。你切那种碳纤维复合材料,激光一刀切下去,两层直接分开,边缘烧得焦黑,没法用。水刀切完,整整齐齐,连毛边都很少有。
 水刀与激光切割工件成品对比
什么钛合金、硼钢、哪怕是金刚石,它都能切。没有它啃不动的料。不过话说回来,缺点也挺明显。慢。比激光慢不止一点。切割平台还得泡在水里,噪声大,磨料用得快,废砂废水还得专门处理。车间里换砂管是常活,对准中心偏个一丝半毫,切出来就是歪的,废一块料够你心疼好几天。
新手最容易踩的几个坑,都是老师傅踩出来的经验
 新手最容易踩的几个坑,都是老师傅踩出来的经验
我刚当学徒那会,总觉得压力越大切越快,上来就把高压泵开满,结果没干半个月,泵的密封件就坏了,修了快一万块,扣了我半个月工资。那时候真疼。
其实水刀压力到一定程度,再往上加,切割速度提不了多少,反而会磨坏泵头和密封,白白增加成本。通常来说,大部分常用材料,压力开到常用区间就够了,没必要玩命顶。
还有就是磨料粒径选不对。新手要么拿粗砂切薄料,切出来切口毛毛糙糙,没法用;要么拿细砂切厚料,切半天切不透,白耽误时间。堵砂管也是常事,堵了之后别急着拿铁丝瞎捅,很容易把砂管内壁刮花,刮花了就废了,整根换吧,又是几百块没了。
还有最容易犯的,工件没压平。平台上有点渣没清,工件翘起来一点,你输好程序开机走刀,切到一半就跑偏,等你发现的时候,整块料已经废了。我头三个月废了两块铝板,现在想起还心疼。
说实话,水刀真的是工业切割里的“万金油”。别的机床搞不定的异形料、厚料、怕热的复合材料,往水刀台上一放,输好程序,等着拿成品就行。你站旁边看,软乎乎的水流喷过去,硬邦邦的材料就顺着线分开,那感觉,真的神奇。
刚跨进车间切割区,耳朵先接收到信号——嗡嗡嗡的闷响从地下传上来,震得鞋底板都发麻。脚边永远是湿的,沾着细碎的棕褐色砂粒,走起来滑溜溜的。
你以为它只是喷水,其实它是高速“子弹雨”
很多人第一次见,都觉得不就是把水加高压喷出去吗?哪有这么邪乎能切钢板。说实话我刚当学徒那会也这么想,直到师傅拆了喷头给我看。
工业水刀切割钢板作业现场
大部分你见到的工业切割,都不是纯水在干活。磨料才是真正的“刀”。水的作用,就是给磨料加速,加到每秒几百米的速度,从细如针孔的喷头喷出去,变成密密麻麻的小颗粒子弹,不停砸在同一个点上。再硬的材料,架不住千千万万颗小沙子不停砸啊。砸着砸着就碎了,砸出一条缝来。
纯水刀也有。一般用来切泡沫、布料、纸,软乎乎的材料,不用加沙。切厚点硬点的,哪怕是玻璃、陶瓷,都得加磨料。不信你拿纯水喷钢板,喷半小时也就留个白印,毛用没有。
比激光等离子好在哪?最绝的是这点
现在切割金属,激光用的多对不对?快是快,切薄钢板溜得飞起,一碰到厚的,或者怕热的材料,直接抓瞎。激光切完的边,都是烧过的,变形变色,还得再磨一遍。
水刀不一样。全程凉的。切完的边,摸上去跟室温差不了多少。你切那种碳纤维复合材料,激光一刀切下去,两层直接分开,边缘烧得焦黑,没法用。水刀切完,整整齐齐,连毛边都很少有。
水刀与激光切割工件成品对比
什么钛合金、硼钢、哪怕是金刚石,它都能切。没有它啃不动的料。不过话说回来,缺点也挺明显。慢。比激光慢不止一点。切割平台还得泡在水里,噪声大,磨料用得快,废砂废水还得专门处理。车间里换砂管是常活,对准中心偏个一丝半毫,切出来就是歪的,废一块料够你心疼好几天。
新手最容易踩的几个坑,都是老师傅踩出来的经验
新手最容易踩的几个坑,都是老师傅踩出来的经验
我刚当学徒那会,总觉得压力越大切越快,上来就把高压泵开满,结果没干半个月,泵的密封件就坏了,修了快一万块,扣了我半个月工资。那时候真疼。
其实水刀压力到一定程度,再往上加,切割速度提不了多少,反而会磨坏泵头和密封,白白增加成本。通常来说,大部分常用材料,压力开到常用区间就够了,没必要玩命顶。
还有就是磨料粒径选不对。新手要么拿粗砂切薄料,切出来切口毛毛糙糙,没法用;要么拿细砂切厚料,切半天切不透,白耽误时间。堵砂管也是常事,堵了之后别急着拿铁丝瞎捅,很容易把砂管内壁刮花,刮花了就废了,整根换吧,又是几百块没了。
还有最容易犯的,工件没压平。平台上有点渣没清,工件翘起来一点,你输好程序开机走刀,切到一半就跑偏,等你发现的时候,整块料已经废了。我头三个月废了两块铝板,现在想起还心疼。
说实话,水刀真的是工业切割里的“万金油”。别的机床搞不定的异形料、厚料、怕热的复合材料,往水刀台上一放,输好程序,等着拿成品就行。你站旁边看,软乎乎的水流喷过去,硬邦邦的材料就顺着线分开,那感觉,真的神奇。
作者: zhizao
排版: zhizao
审核: 知知
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:水刀切割:软水流怎么切开硬钢板?
文章链接:https://www.lfdjt.com/p/zhizao/a/277.html
