2026-09-25 08:20:47 分类:正文
刚进车间的那一刻,先闻见味。铁锈混着臭氧,还有焊药烧完的焦糊味,往鼻子里一钻,就知道,这是焊接的场子。很多人隔着玻璃看工人焊活,只看见弧光闪得晃眼,觉得不就是把两块铁烧化粘一块?多大点事。
别拿焊枪划拉当本事
我刚当学徒那会,也是这么想的。不就是按电流,走枪,有什么难?结果自己上手,第一焊就把钢板烧穿了个洞,铁水顺着流下来,烫得我直接把焊枪扔了,鞋底子还烧了个印。
后来才知道,两块多厚的钢板搭在一起,留不留缝,留多大缝,电流开多大,走枪速度多快,全是讲究。同样两块铁板,薄的贴厚的,和厚的贴薄的,焊法都不一样。偏一点,就是虚焊,敲开外面的焊渣,里面全是窟窿。受力的时候第一个断的就是这。
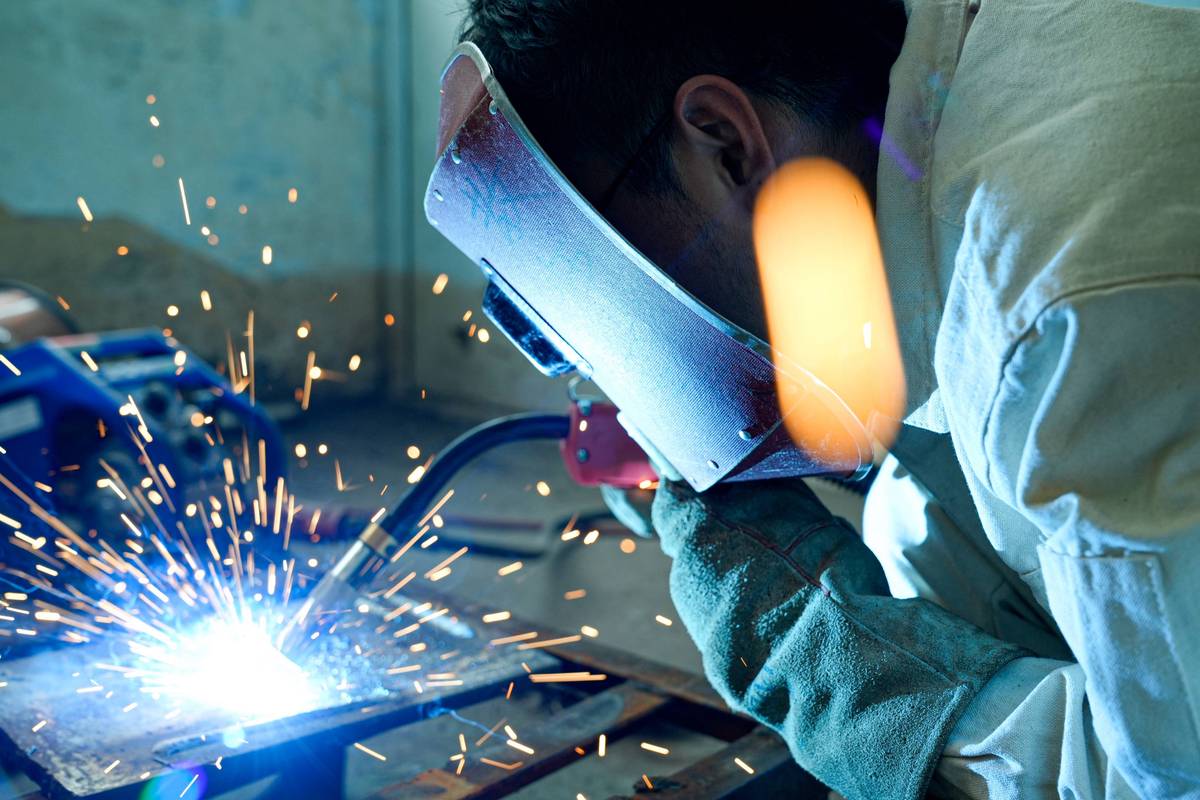 车间手工电弧焊现场作业图
很多外行验收,就看焊缝够不够宽,够不够整齐,殊不知好多面子活,内里全是坑。
同一块钢板,不同焊法差在哪
说实话,没在车间待过,根本分不出不同焊接工艺的区别。你拿一块汽车车架的焊缝,和一块压力容器的焊缝放一块,外行看着都一样,内里差着十万八千里。
很多人觉得焊接就是手工电弧焊,也就是平时说的电焊,其实现在常用的就不下十几种。比如焊薄薄的铁皮,你用普通电焊上去直接就烧穿,得用氩弧焊,电弧稳,热量集中,焊出来的焊缝干净,不用怎么磨。批量造车架的地方,大多用二保焊,速度快,抗裂性好,适合工厂流水线赶活。至于那种超大很厚的钢板,比如造船的船板,就得用埋弧焊,埋着焊看不见弧光,焊出来的焊缝结实得离谱。
最常见的误区就是焊缝越宽越结实。我刚学艺那会,为了让带班的看见我干活了,特意把焊缝焊得宽宽的,结果老师傅来了一敲,直接让我铲掉重焊。他说,焊缝越宽,受热面积越大,焊完内部的应力就越大,反而容易裂。合适的焊缝,只要比钢板厚度宽个一点点就够,多了全是累赘。就像补衣服,补丁不用比破洞大一圈,刚好补上,针脚匀,才结实。
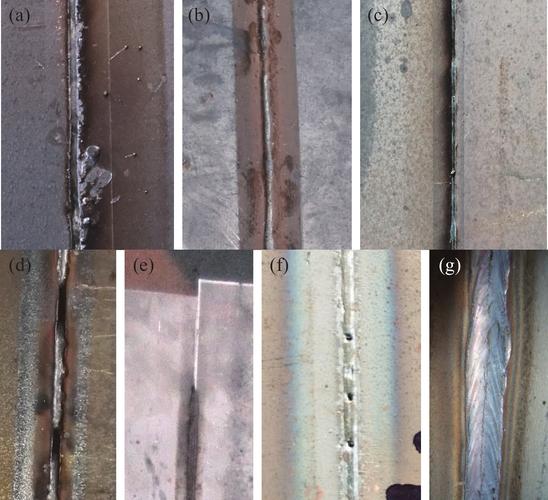 合格与不合格钢结构焊缝对比图
机器人能抢走焊接师傅的饭碗吗
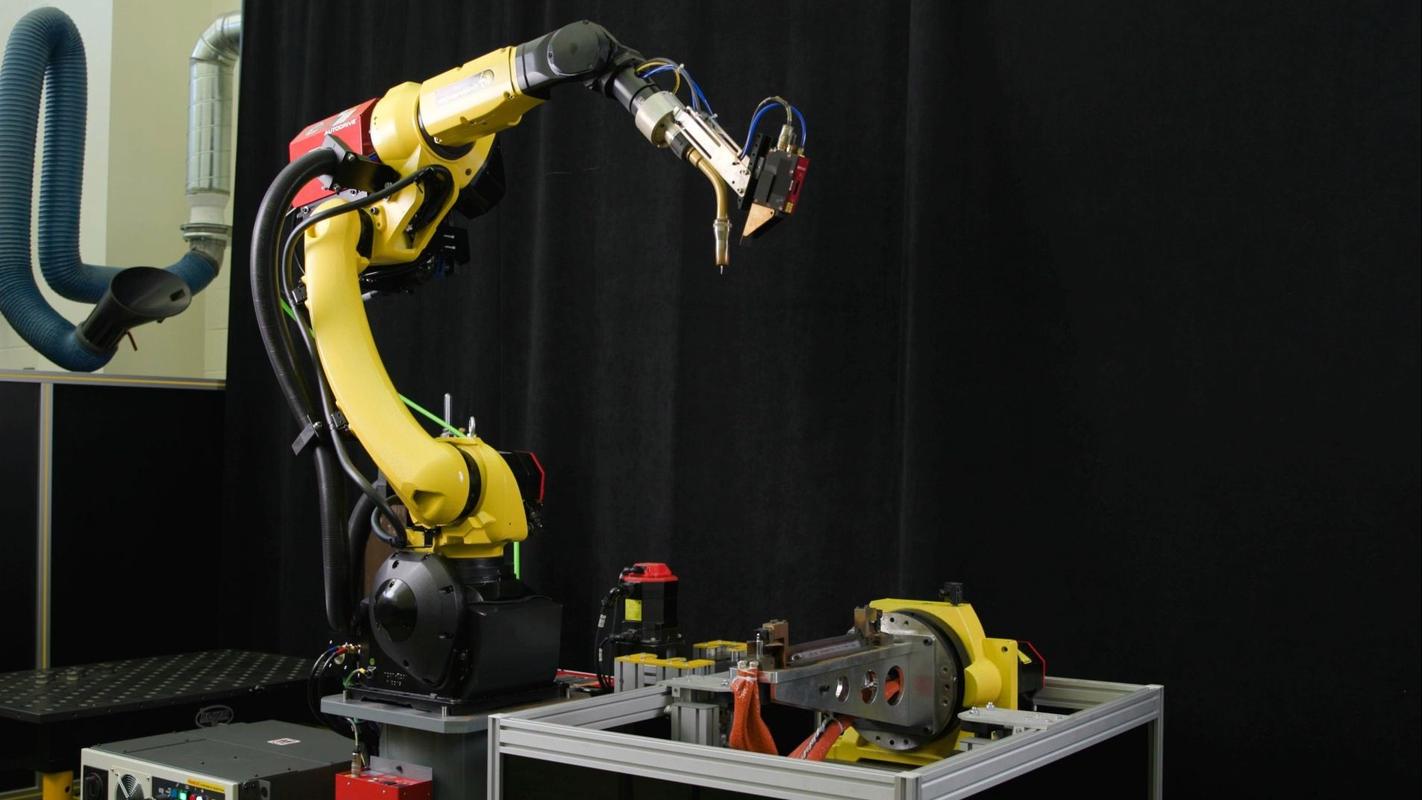 机器人能抢走焊接师傅的饭碗吗
现在去大一点的车间,全是焊接机器人,机械臂转来转去,一分钟能焊好几个工位,比人快多了,也整齐多了。很多人说,再过两年,焊接师傅都要失业了。
我看不见得。机器人焊的都是定死了的活,钢板切割得准,工装卡得正,它焊出来的比人还漂亮。可一旦钢板有个变形,或者下料错了几毫米,机器人就只会按原来的路径走,焊出来全是歪的。这个时候,还得老师傅上场,拿着焊枪一点点补,调参数,顺纹路。
机器人再智能,也代替不了手上的手感。焊枪在手里,铁水流动得快了慢了,你得靠手腕的力度调,焊件发烫了,你得放慢走速,天气冷,刚拿过来的焊件凉,你得先走走空弧预热,这些东西,写进操作规程里也没用,得自己烧个几千条焊缝才能练出来。
不过话说回来,现在愿意沉下心学焊接的年轻人确实不多。累,脏,还得眼睛盯得住弧光,手上稳得住。刚才逛车间,路过一个待验收的构件,我们班长伸手摸了一把,回头就跟徒弟说,你这最后收尾收快了,这里应力没散,过两年就得裂。
你看,就这一下摸,几十年的功夫就出来了。焊接这活,看起来是把铁融在一起,其实拼的是心性。急不来,也假不了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间逛出来的经验:藏在焊缝里的焊接工艺
文章链接:https://www.lfdjt.com/p/zhizao/a/2764.html