不用刀,怎么削铁?
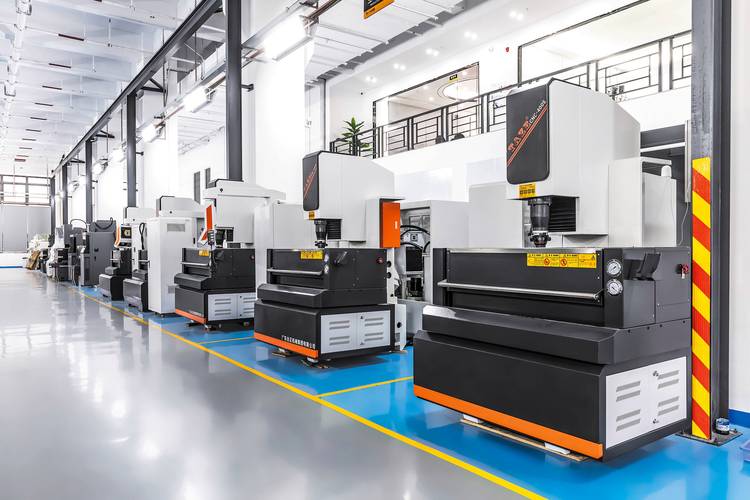
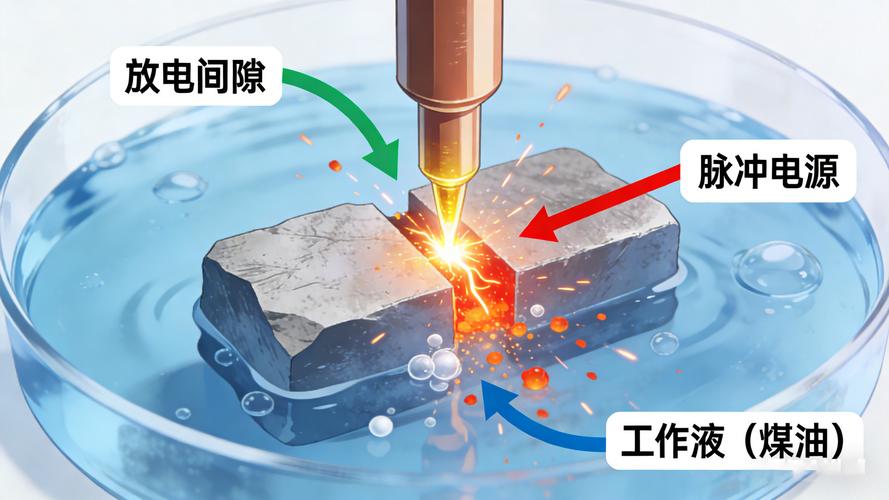
没有任何硬质刀具直接接触工件,全靠两个电极之间不停冒的微小电火花。你站在机床边仔细听,能听到连续不断细碎的劈啪声,混着工作泵嗡嗡的低响,半透明的工作油里不断翻出细碎的黑沫子,那就是金属被烧蚀下来的废料。
原理说穿了一点不玄,通电之后两个电极之间拉出微小的放电通道,温度瞬间能升到几千度,不管你多硬的金属,局部直接就融化气化了,掉下来跟着工作油冲走。千万个小火花一秒钟能跳好几万次,一下烧一点,积起来就能挖出你要的任意形状。
很多人刚听会觉得,这不是烧吗,精度能好吗?哦,刚好反过来,单个火花烧蚀的坑只有头发丝的几分之一大,拼出来的轮廓精度能比普通铣削还高,表面也能做得光溜溜的,完全满足量产要求。
什么活非得交给它干?
别说普通碳钢铝板,随便上个铣床车床就能干,犯不上用这个,成本还高。但有些硬骨头,别的设备真啃不动。
比如那种已经淬火的模具钢,硬度高到铣刀上去分分钟崩刃,磨都磨不动,扔给电火花,该怎么切怎么切,反正它不管你硬不硬,只要能导电就能烧。还有那些特别复杂的细微形状,比如几个微米宽的缝,比针尖还小的孔,刀具根本伸不进去,电火花就能轻松做出来。
我当年跟着师傅做过一个带细微网格槽的模具,当时换了三把精铣刀都震刀,刀纹歪歪扭扭没法看,最后电火花干了一夜,出来的尺寸一点毛病没有。
干这行的老司机都踩过的坑
说起来原理简单,真上手错一步就废工件,我刚当学徒那会就栽过跟头。第一次自己独立调机,把放电间隙调太小了,一开机直接拉弧,好好一块价值不菲的模胚,表面烧出一个黑乎乎的大坑,那月奖金直接少了一半,心疼了我快一个月。
还有很多新手容易忽略工作油,觉得不就是绝缘降温吗,随便用就行?不对,工作油必须过滤得干干净净,烧下来的金属渣留在间隙里,下一次放电就会打偏,最后工件表面全是不均匀的麻点,精度直接废掉。
你要加工的形状越深,排渣越难,越容易出问题,得不停停下来冲屑调进给速度,急不得。说实话,干久了你光听声音就知道状态对不对,劈啪声匀匀的,就是正常,要是突然出现沉闷的轰隆声,多半是短路积渣了,赶紧关机拉出来清。
不过话说回来,这么多年新技术出了一大堆,很多人说要淘汰它,结果车间里的电火花机床还是天天转,毕竟对付硬度高、尺寸小、形状复杂的活,它至今还是成本最低、最靠谱的选择。 第一次在车间见这个东西的时候,我差点把下巴惊掉。机床开动半天,我凑过去找切刀,找了五分钟都没找着。 老师傅一巴掌拍我后脑勺,说看啥刀,这玩意不用刀。
不用刀,怎么削铁?
没有任何硬质刀具直接接触工件,全靠两个电极之间不停冒的微小电火花。你站在机床边仔细听,能听到连续不断细碎的劈啪声,混着工作泵嗡嗡的低响,半透明的工作油里不断翻出细碎的黑沫子,那就是金属被烧蚀下来的废料。
原理说穿了一点不玄,通电之后两个电极之间拉出微小的放电通道,温度瞬间能升到几千度,不管你多硬的金属,局部直接就融化气化了,掉下来跟着工作油冲走。千万个小火花一秒钟能跳好几万次,一下烧一点,积起来就能挖出你要的任意形状。
很多人刚听会觉得,这不是烧吗,精度能好吗?哦,刚好反过来,单个火花烧蚀的坑只有头发丝的几分之一大,拼出来的轮廓精度能比普通铣削还高,表面也能做得光溜溜的,完全满足量产要求。
什么活非得交给它干?
别说普通碳钢铝板,随便上个铣床车床就能干,犯不上用这个,成本还高。但有些硬骨头,别的设备真啃不动。
比如那种已经淬火的模具钢,硬度高到铣刀上去分分钟崩刃,磨都磨不动,扔给电火花,该怎么切怎么切,反正它不管你硬不硬,只要能导电就能烧。还有那些特别复杂的细微形状,比如几个微米宽的缝,比针尖还小的孔,刀具根本伸不进去,电火花就能轻松做出来。
我当年跟着师傅做过一个带细微网格槽的模具,当时换了三把精铣刀都震刀,刀纹歪歪扭扭没法看,最后电火花干了一夜,出来的尺寸一点毛病没有。
干这行的老司机都踩过的坑
说起来原理简单,真上手错一步就废工件,我刚当学徒那会就栽过跟头。第一次自己独立调机,把放电间隙调太小了,一开机直接拉弧,好好一块价值不菲的模胚,表面烧出一个黑乎乎的大坑,那月奖金直接少了一半,心疼了我快一个月。
还有很多新手容易忽略工作油,觉得不就是绝缘降温吗,随便用就行?不对,工作油必须过滤得干干净净,烧下来的金属渣留在间隙里,下一次放电就会打偏,最后工件表面全是不均匀的麻点,精度直接废掉。
你要加工的形状越深,排渣越难,越容易出问题,得不停停下来冲屑调进给速度,急不得。说实话,干久了你光听声音就知道状态对不对,劈啪声匀匀的,就是正常,要是突然出现沉闷的轰隆声,多半是短路积渣了,赶紧关机拉出来清。
不过话说回来,这么多年新技术出了一大堆,很多人说要淘汰它,结果车间里的电火花机床还是天天转,毕竟对付硬度高、尺寸小、形状复杂的活,它至今还是成本最低、最靠谱的选择。
作者: zhizao
排版: zhizao
审核: 知知
