别把再制造和翻新混为一谈
很多人第一反应都是,哦,不就是翻新吗?换个壳喷个漆,换俩易损件就当新的卖,赚黑心钱。
完全两码事。
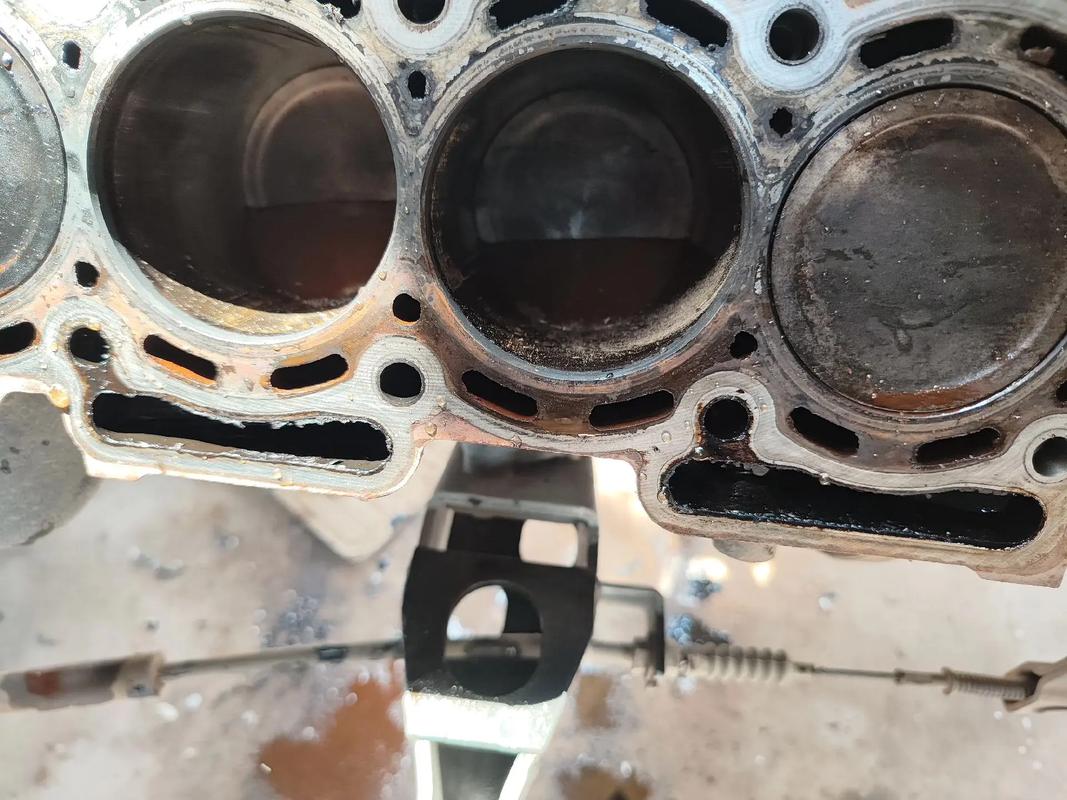
翻新是遮丑,再制造是换骨。就说刚才那堆里的一块缸体,拉缸拉出的凹槽能卡住你指甲盖,翻新的做法就是简单磨平镀一层薄铬,糊弄过去,用不了半年又会拉坏,再制造偏不。我们要做的是把缺掉的金属补回去,把所有尺寸拉回原厂标准,公差和新机完全一致,强度甚至比原来还高,拿出去用,寿命一点不比全新的差。
跟着脚步走一遍再制造流程
第一步不是上来就修,是拆解分拣。每一个零件拆下来都要过手,标记磨损程度,橡胶密封件、易损的小垫片直接扔,齿轮轴承只要磨损没超差,洗干净就能继续用,没必要全都换。
然后是清洗。你别想成拿高压水枪冲两下就完事儿,几十年的积碳、锈层、油污渗在金属缝隙里,得喷砂、化学清洗轮番来,洗完的缸体亮得能照出人影,任何细小的裂纹都藏不住。
接下来是全尺寸检测。探伤仪扫一遍内里有没有暗伤,千分尺卡一遍每个部位的尺寸,缺了多少肉,磨掉了多少,算得明明白白,该补哪儿一点错不了。
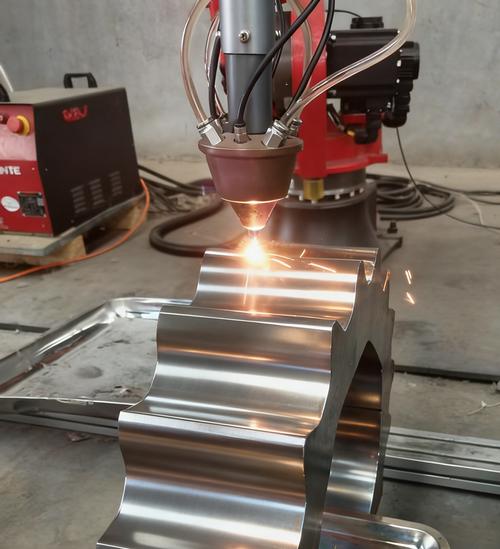
核心就是修复了。现在常用的激光熔覆,对着缺肉磨损的地方一层一层往上熔,温度控制得准,不会让原来的缸体基体变形,熔上去的合金材料,结合力强,耐磨性还比原来的毛坯更好。磨完之后,你摸那个缸壁,和新机刚从加工中心出来的一模一样,一点划痕都摸不出来。
最后总装检测,所有参数跑一遍,符合标准就可以打包出货,不合格就回去返工,标准卡得比新机还严。
再制造省的不只是成本,更是资源
说实话,刚干这行的时候我也嘀咕,费这么大劲修一块旧缸体,不如直接炼块新的省事?干久了才算明白这笔账。
造一块全新的缸体,从采矿、炼铁、锻打到机加工,多少能源和材料砸进去?再制造做下来,只用不到三分之一的能耗,不到五分之一的原材料,就能出一块性能达标的件。
很多跑工程开矿山的老板都懂,整机没什么大毛病,就是核心缸体磨坏了,换全新整机要几十万,换个再制造的核心部件,才三分之一不到的价钱,保修还和新机一样,换你你选哪个?
不过话说回来,现在还是有不少人戴着有色眼镜看这个事,觉着修过的就是不如新的,总归是二手货。上次有个客户过来,摸着我们做好的成品翻来覆去看,说怎么摸不出和新的区别?我跟他说,本来就要做到和新的一模一样,不然还叫什么再制造?
你往那边窗口走,那堆刚做完检测的,今天就要发走了。有空自己摸摸看。
作者|制造
排版|制造
审核|见微