2026-09-15 17:02:41 分类:正文
刚进车间的新人,多半都看不起钻床。不就是个带钻头转的铁疙瘩吗?按下开关往下走,打个洞而已,能有什么难的?我带过的第一个徒弟,第一天就拍胸脯说这点活不用教,结果半小时废了三根钻头,打的孔斜得能插进手指头。
为啥你打的孔总歪
很多人第一步就错了。打样冲的时候随便戳一下,就往钻头上怼,厚工件一打,钻头直接飘走。还有人搞混台钻和立钻的用途,拿最大只能打十几毫米孔的台钻,去钻几寸厚的钢板,主轴本身刚性就不够,你劲儿再大,它能不歪吗?
说实话,钻床打孔准不准,三分靠设备,七分靠手劲,还有一分靠前期准备。很多新手急着开机,样冲没打牢,钻头没夹正,主轴间隙大半年没调过,能打出正孔才怪。我那个徒弟当年,就是样冲只敲了一下,中心点偏了半个钻头,开钻的时候钻头顺着偏斜的印子走,越钻越歪,最后拔出来一看,孔口都成椭圆了。
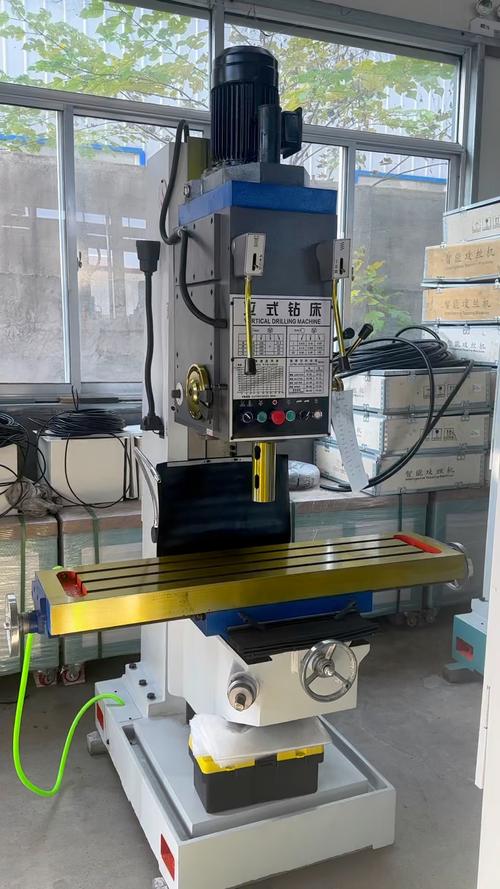 车间立式钻床加工工件现场
很多人说现在钻头都做的这么硬,歪一点有什么关系?那是没吃过歪孔的亏。装配的时候螺栓插不进去,扩孔扩半天,最后工件精度废了, whole batch(整批)都得返,那时候哭都来不及。
进给那点门道,没人教真不会
别小看往下走那一下,手动进给全靠手摸。钻软铝,你进给快了,钻头容易扎刀,把工件拉个毛乎乎的大坑;钻淬过火的硬钢,你进给慢了,钻头磨得发烫,烧完刃口直接废。
我刚学徒的时候,师傅就说,握进给手柄的手,要能感觉到钻头在工件里“啃”的劲儿,不对劲就抬起来松一松,排掉铁屑再走。很多人不知道,钻深孔必须每钻几毫米就抬一次钻头,不然铁屑堵在孔里,挤得钻头转不动,别断都是常事。
自动进给的立钻也不是调好就不管了,你得盯着转速,材料变了转速就得换,谁懒谁吃亏。我见过一次险情,新工人钻深孔,调好进给就跑去喝水,回来的时候钻头已经断在孔里,工件废了不说,半截钻头弹出来擦着安全帽飞过去,当时所有人都吓出一身冷汗。真险。
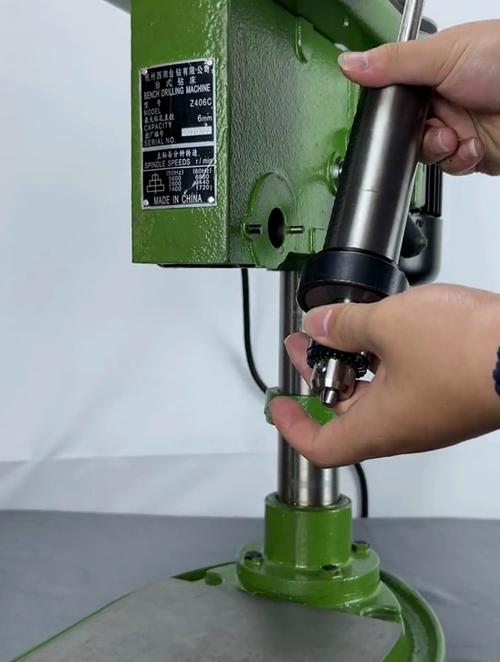 钻床主轴间隙调整操作现场
就是这点小事,很多人不在意,觉得不就是往下压吗?干十年的老工人,换了新工件都得先试两刀找手感,新手哪来的底气敢随便造。
现在为啥还留着钻床
 现在为啥还留着钻床
现在加工中心遍地都是,三维打孔都能弄,精度比钻床高十倍八倍。不过话说回来,哪个车间的角落,没塞着一台掉漆的老钻床?
修个坏设备,要打个临时固定孔,找钻床,夹上工件卡牢,开钻就干,两三分钟完事。你要是开加工中心,编程序对刀找原点,半小时都过去了。小作坊接个散活,打十几个孔,钻床开一天电费都没几个,比开加工中心划算多了。
很多老工人还会用钻床干出花来,除了打孔,扩孔、铰孔、甚至攻丝,台钻改改限位就能用,花钱少还顺手,比买专用设备香多了。对吧?
昨天我还见那个当年废了三根钻头的徒弟,现在带新人,第一节课就拉去钻床旁边,摆着一堆废钻头给新人讲,什么时候该慢,什么时候该停,什么时候得抬钻头排屑。这铁疙瘩站在车间几十年,换了一拨又一拨操作的人,藏的本事,可一点没少。
刚进车间的新人,多半都看不起钻床。不就是个带钻头转的铁疙瘩吗?按下开关往下走,打个洞而已,能有什么难的?我带过的第一个徒弟,第一天就拍胸脯说这点活不用教,结果半小时废了三根钻头,打的孔斜得能插进手指头。
为啥你打的孔总歪
很多人第一步就错了。打样冲的时候随便戳一下,就往钻头上怼,厚工件一打,钻头直接飘走。还有人搞混台钻和立钻的用途,拿最大只能打十几毫米孔的台钻,去钻几寸厚的钢板,主轴本身刚性就不够,你劲儿再大,它能不歪吗?
说实话,钻床打孔准不准,三分靠设备,七分靠手劲,还有一分靠前期准备。很多新手急着开机,样冲没打牢,钻头没夹正,主轴间隙大半年没调过,能打出正孔才怪。我那个徒弟当年,就是样冲只敲了一下,中心点偏了半个钻头,开钻的时候钻头顺着偏斜的印子走,越钻越歪,最后拔出来一看,孔口都成椭圆了。
车间立式钻床加工工件现场
很多人说现在钻头都做的这么硬,歪一点有什么关系?那是没吃过歪孔的亏。装配的时候螺栓插不进去,扩孔扩半天,最后工件精度废了, whole batch(整批)都得返,那时候哭都来不及。
进给那点门道,没人教真不会
别小看往下走那一下,手动进给全靠手摸。钻软铝,你进给快了,钻头容易扎刀,把工件拉个毛乎乎的大坑;钻淬过火的硬钢,你进给慢了,钻头磨得发烫,烧完刃口直接废。
我刚学徒的时候,师傅就说,握进给手柄的手,要能感觉到钻头在工件里“啃”的劲儿,不对劲就抬起来松一松,排掉铁屑再走。很多人不知道,钻深孔必须每钻几毫米就抬一次钻头,不然铁屑堵在孔里,挤得钻头转不动,别断都是常事。
自动进给的立钻也不是调好就不管了,你得盯着转速,材料变了转速就得换,谁懒谁吃亏。我见过一次险情,新工人钻深孔,调好进给就跑去喝水,回来的时候钻头已经断在孔里,工件废了不说,半截钻头弹出来擦着安全帽飞过去,当时所有人都吓出一身冷汗。真险。
钻床主轴间隙调整操作现场
就是这点小事,很多人不在意,觉得不就是往下压吗?干十年的老工人,换了新工件都得先试两刀找手感,新手哪来的底气敢随便造。
现在为啥还留着钻床
现在为啥还留着钻床
现在加工中心遍地都是,三维打孔都能弄,精度比钻床高十倍八倍。不过话说回来,哪个车间的角落,没塞着一台掉漆的老钻床?
修个坏设备,要打个临时固定孔,找钻床,夹上工件卡牢,开钻就干,两三分钟完事。你要是开加工中心,编程序对刀找原点,半小时都过去了。小作坊接个散活,打十几个孔,钻床开一天电费都没几个,比开加工中心划算多了。
很多老工人还会用钻床干出花来,除了打孔,扩孔、铰孔、甚至攻丝,台钻改改限位就能用,花钱少还顺手,比买专用设备香多了。对吧?
昨天我还见那个当年废了三根钻头的徒弟,现在带新人,第一节课就拉去钻床旁边,摆着一堆废钻头给新人讲,什么时候该慢,什么时候该停,什么时候得抬钻头排屑。这铁疙瘩站在车间几十年,换了一拨又一拨操作的人,藏的本事,可一点没少。
作者: zhizao
排版: zhizao
审核: 小北
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:别拿它不当重工:车间钻床的隐藏门道
文章链接:https://www.lfdjt.com/p/zhizao/a/261.html
