2026-09-24 23:20:51 分类:正文
刚踩完机床旁边的油渍,裤脚还沾了点灰,我靠在工位边的柱子上喝冰可乐,看着前面的组装线跑。
前面工位堆了半米高的半成品,后面工位的小伙子靠着货架摸鱼刷短视频,这场景,百分之八十的工厂都见过吧?
没人会觉得奇怪,直到月底算成本,才发现少赚了好多钱——问题就出在没人当回事的产线平衡上。
你逛过拉着绳子划线的车间吗
刚入行当学徒的时候,我跟着老师傅转线,看见他拿白石灰在水泥地上拉绳子划线,每个工位放几个料箱,工人站在哪个位置,线边仓留多大地方,画得清清楚楚。
那时候我还笑,说都什么年代了,还用这种土办法。
老师傅没骂我,就指着前面刚调完的线说,你跑半小时我看看。
我盯着看了半小时,居然没有一个工位堆货,也没人闲得站着。
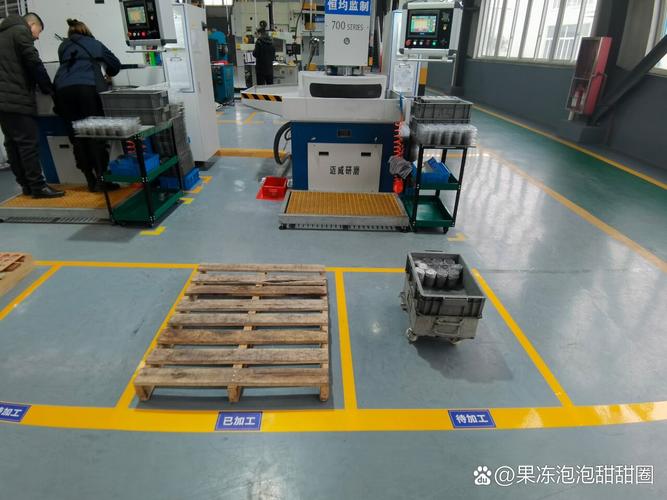 汽车总装车间产线工位平衡手工划线现场
后来才懂,这土办法才是真的懂行。产线平衡说穿了,就是给每个工位分配刚刚好的活,让整条线顺顺当当往下走,不卡不堵。
很多人觉得这是工程师坐在办公室算出来的,其实不对。最好的调整永远在现场,你坐办公室算出来的工时,哪比得上老师傅站一下午摸出来的节奏?
新手最容易踩的坑:硬把工时拉成平线
 新手最容易踩的坑:硬把工时拉成平线
说实话,我见过太多刚毕业的工程师,上来就把每个工位的工时算到小数点后两位,非要每个工位的时间一模一样,仿佛差个十几秒就是天大的错误。
结果呢?上线跑了不到一小时,半成品堆得连过道都堵了,班长叼着烟骂娘,他还在那挠头,说我算的没错啊哪里出问题了。
产线平衡最核心的目标从来不是拉平每个工位的工时,而是消除等待和堆积的浪费。
你想啊,拧螺丝的工人,换不同规格的螺丝还要花时间找,新手拧一个要二十秒,老手只要十二秒,你硬卡十五秒,这不纯纯找事吗?
还有,有的工位要等质检,有的工位不用,前后节奏本来就不一样,你硬拉平,只会让整条线动不动就停。
哦对了,还有人喜欢把能合并的轻活拆成两个工位,就为了工时好看,平白多养一个人,这浪费的钱,找谁哭去?
调完一次就完事?想都别想
不过话说回来,就算你第一次调的完美无缺,也不可能用一辈子。
今天换了新产品,工序变了,明天老工人请假来了新手,速度变了,后天物料改了包装,拆包装的时间都多了半分钟,这些都会打乱原来的平衡。
七成的车间效率浪费,都藏在长时间没调整的不平衡工位里。
我之前待的一个厂,老板天天喊着降本,把工人裁了好几个,就是不肯花两天时间重新调一下产线,结果原来三个工位的活硬塞给两个,工人累得要死,次品率还涨了一截,算下来亏得比之前还多。
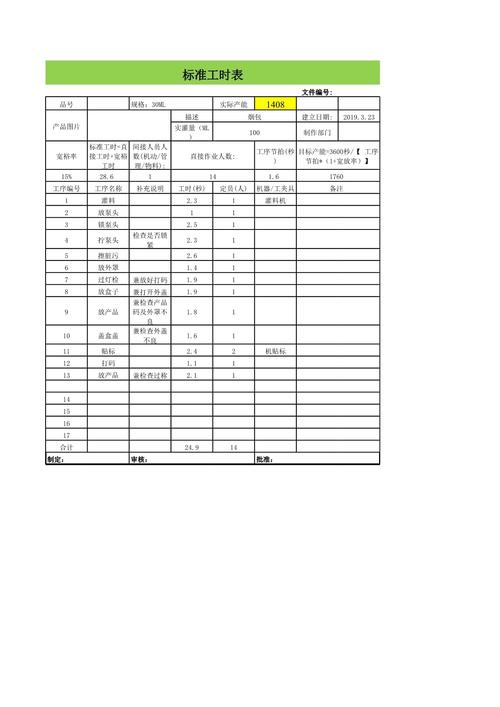 电子组装产线平衡工时现场测量记录表
很多人觉得产线平衡是大工厂才需要搞的东西,小作坊没必要。
真不是。哪怕你只有十个工人做组装,调好了平衡,一天多做个十几二十台,都是纯利润。
我见过十来个人的小厂,原来一天出八十台,调完之后一天出一百一十台,没加人没换设备,就是把各个工位的活重新分了一下,就多赚了这么多,这不香吗?
下次你逛工厂,别光盯着人家的新设备看,多瞟两眼各个工位,有没有堆货,工人是不是有的忙死有的闲死,一眼就能看出这家厂的管理水平。
就这么简单。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里看不见的手:产线平衡才是工厂效率的隐形核心
文章链接:https://www.lfdjt.com/p/zhizao/a/2592.html