别小瞧这个闷不作声的老家伙
我刚入行的时候也犯过这个错。觉得磨床不就是给零件抛个光,修个尾吗?前面车床加工都把尺寸做差不多了,磨床走个过场就行。直到那次闯了祸,给一批配合轴加工,车完尺寸差了不到一丝半,我嫌送去磨耽误下班,偷偷就给组装线送过去了。结果不到一周,整台试验机因为配合间隙不对烧了轴承,我扣了半个月奖金,跟着师傅拆了三天机器才搞定。
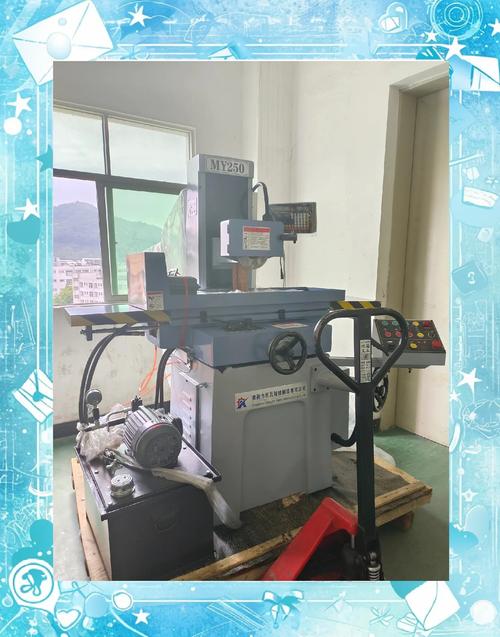
从那以后我才懂,磨床干的就是工业制造最后那一哆嗦。前面所有加工留下的误差、应力痕、不光洁的表面,全靠它收摊子。你要的精度,就是磨出来的。别的机床能做到丝级精度已经不错,磨床轻轻松松就能做到亚微米级,差的那一点点,就是普通零件和高端零件的区别。
磨出来的精度,到底是咋来的
很多外行人觉得,磨不就是硬东西蹭软东西吗?拿砂轮蹭零件,有啥技术含量?
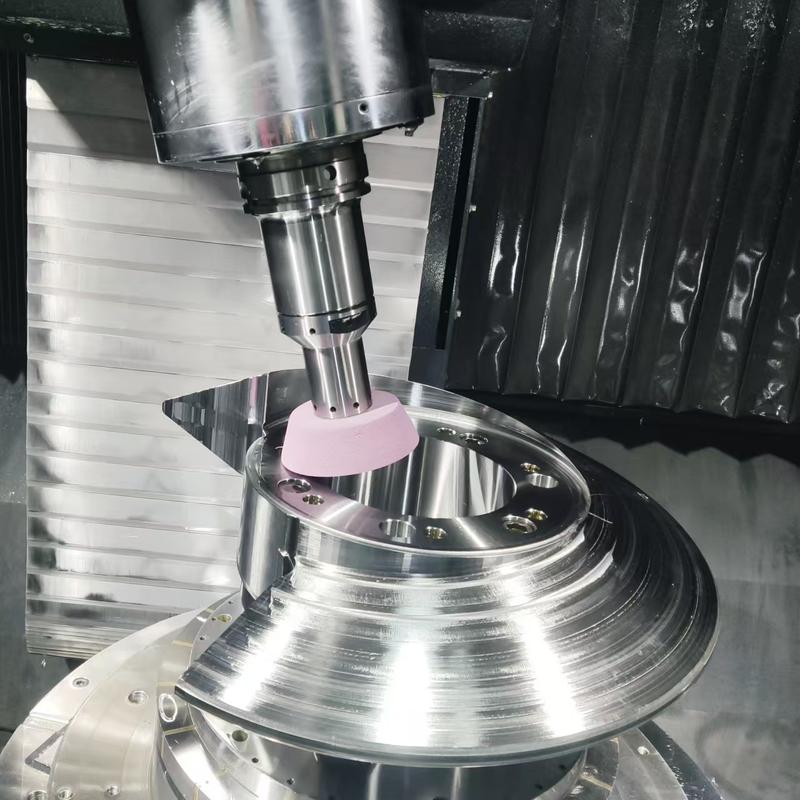
其实完全不是这么回事。砂轮上成千上万个不规则磨粒,才是真正的刀尖。每个磨粒都相当于一把极小的切削刀,同时在零件表面刮削,每次切下来的铁屑比头发丝的十分之一还细。你在家拿磨刀石磨菜刀,粗石开刃细石出锋,本质和磨床一模一样,只是人家做得更精准罢了。
不过话说回来,要磨出合格的零件,差一点都不行。进给量多了,磨粒吃刀太深,零件表面会出波纹,还会因为摩擦太热把金属烧变色,硬度直接废了。进给太慢,干一天出不了几个活,车间主任早就拎着茶杯站你背后催了。还有那冷却液,绝对不能断,断半分钟,那焦糊味就能飘满整个车间,零件直接报废。
别以为磨床只能磨平平的面。外圆、内孔、齿轮、螺纹,甚至各种奇奇怪怪的曲面,都能磨。你现在拿的手机,中框的弧度,摄像头玻璃的边缘,那细腻的手感,都是磨床磨出来的,换别的加工真出不来这效果。
好磨工比好磨床金贵
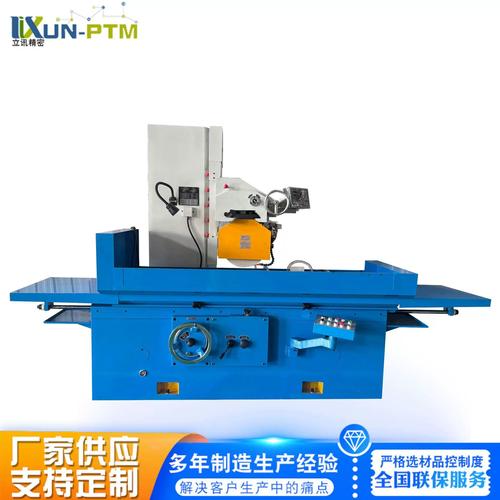
现在数控磨已经很普及了,输入程序就能自动磨,但很多时候还是得靠老磨工那双手那双耳朵。
就说换砂轮吧,新砂轮装上去得先修整,修多了浪费一块贵巴巴的砂轮,修少了砂轮不圆,磨出来的零件全是波浪。老磨工摇着修整器,靠手上传来的震动就能感觉出来对不对,根本不用量。磨的时候声音也不对,磨顺了就是稳稳的嗡嗡声,不对就是发飘的沙沙声,离三米远就能听出问题。
我之前见过一件事,一批零件磨出来尺寸总飘,编程员把程序改了十几遍,还是不对,老师傅过来绕着磨床走了一圈,伸手按在导轨上晃了晃,说间隙大了两丝,蹲下去拧了两个锁紧螺母,再磨,尺寸直接稳在公差范围内,一分不差。
这不是什么玄学,是几十年蹲在磨床边上磨出来的感觉。说实话,现在年轻人很少愿意干磨床,吵,脏,一天站八个小时,手上的砂轮灰洗三遍都洗不干净,还得耐得住性子蹲在角落。所以现在好磨工真的越来越少,比那些只会按按钮的操作工金贵多了。
所有高端制造都离不开精度,所有精度最后都绕不开磨床那最后几刀。那个缩在车间角落闷不作声的老家伙,从来都是拿着最低的曝光,干着最要命的活。下次要是有机会进车间,别光顾着看那些亮眼的大设备,多瞟两眼那个嗡嗡转的灰盒子,那才是真的藏龙卧虎。
刚进车间的新人,十有八九会错过磨床。所有目光都粘在那些敞着门、亮着灯的加工中心上,屏幕花花绿绿,刀库一转就是一排新刀,看着就高级。磨床呢?大多缩在靠墙的角落,蒙着一层薄灰,转起来发着闷沉的嗡嗡声,摸上去震得手发麻,怎么看都像个被淘汰的老家伙。别小瞧这个闷不作声的老家伙
我刚入行的时候也犯过这个错。觉得磨床不就是给零件抛个光,修个尾吗?前面车床加工都把尺寸做差不多了,磨床走个过场就行。直到那次闯了祸,给一批配合轴加工,车完尺寸差了不到一丝半,我嫌送去磨耽误下班,偷偷就给组装线送过去了。结果不到一周,整台试验机因为配合间隙不对烧了轴承,我扣了半个月奖金,跟着师傅拆了三天机器才搞定。
从那以后我才懂,磨床干的就是工业制造最后那一哆嗦。前面所有加工留下的误差、应力痕、不光洁的表面,全靠它收摊子。你要的精度,就是磨出来的。别的机床能做到丝级精度已经不错,磨床轻轻松松就能做到亚微米级,差的那一点点,就是普通零件和高端零件的区别。
磨出来的精度,到底是咋来的
很多外行人觉得,磨不就是硬东西蹭软东西吗?拿砂轮蹭零件,有啥技术含量?
其实完全不是这么回事。砂轮上成千上万个不规则磨粒,才是真正的刀尖。每个磨粒都相当于一把极小的切削刀,同时在零件表面刮削,每次切下来的铁屑比头发丝的十分之一还细。你在家拿磨刀石磨菜刀,粗石开刃细石出锋,本质和磨床一模一样,只是人家做得更精准罢了。
不过话说回来,要磨出合格的零件,差一点都不行。进给量多了,磨粒吃刀太深,零件表面会出波纹,还会因为摩擦太热把金属烧变色,硬度直接废了。进给太慢,干一天出不了几个活,车间主任早就拎着茶杯站你背后催了。还有那冷却液,绝对不能断,断半分钟,那焦糊味就能飘满整个车间,零件直接报废。
别以为磨床只能磨平平的面。外圆、内孔、齿轮、螺纹,甚至各种奇奇怪怪的曲面,都能磨。你现在拿的手机,中框的弧度,摄像头玻璃的边缘,那细腻的手感,都是磨床磨出来的,换别的加工真出不来这效果。
好磨工比好磨床金贵
现在数控磨已经很普及了,输入程序就能自动磨,但很多时候还是得靠老磨工那双手那双耳朵。
就说换砂轮吧,新砂轮装上去得先修整,修多了浪费一块贵巴巴的砂轮,修少了砂轮不圆,磨出来的零件全是波浪。老磨工摇着修整器,靠手上传来的震动就能感觉出来对不对,根本不用量。磨的时候声音也不对,磨顺了就是稳稳的嗡嗡声,不对就是发飘的沙沙声,离三米远就能听出问题。
我之前见过一件事,一批零件磨出来尺寸总飘,编程员把程序改了十几遍,还是不对,老师傅过来绕着磨床走了一圈,伸手按在导轨上晃了晃,说间隙大了两丝,蹲下去拧了两个锁紧螺母,再磨,尺寸直接稳在公差范围内,一分不差。
这不是什么玄学,是几十年蹲在磨床边上磨出来的感觉。说实话,现在年轻人很少愿意干磨床,吵,脏,一天站八个小时,手上的砂轮灰洗三遍都洗不干净,还得耐得住性子蹲在角落。所以现在好磨工真的越来越少,比那些只会按按钮的操作工金贵多了。
所有高端制造都离不开精度,所有精度最后都绕不开磨床那最后几刀。那个缩在车间角落闷不作声的老家伙,从来都是拿着最低的曝光,干着最要命的活。下次要是有机会进车间,别光顾着看那些亮眼的大设备,多瞟两眼那个嗡嗡转的灰盒子,那才是真的藏龙卧虎。
作者: zhizao
排版: zhizao
审核: 阿辰
