问他背这个干嘛?他说领导让学,说做生产做技术都要用。
我笑了笑没说话。90%的人接触到的PDCA,从根上就理解错了。
书上写的四句,全是方便背的死口诀
现在不管是网上搜还是课本里写,上来就是Plan计划、Do执行、Check检查、Act处理,四句整整齐齐,好背好记,考试能拿满分,进车间就懵。
就说这个新来的小孩,上周第一次独立调模具间隙,计划写了三页纸,步骤标得清清楚楚,执行的时候也没偷懒,量了三次尺寸才下手。结果出活一看,一半工件带毛边,当场慌得满头汗。
他说我按流程走的啊,哪里错了?
哪里错了?错在你把四个步骤当成了走一遍就完的流水线,不是转着走的圈啊。
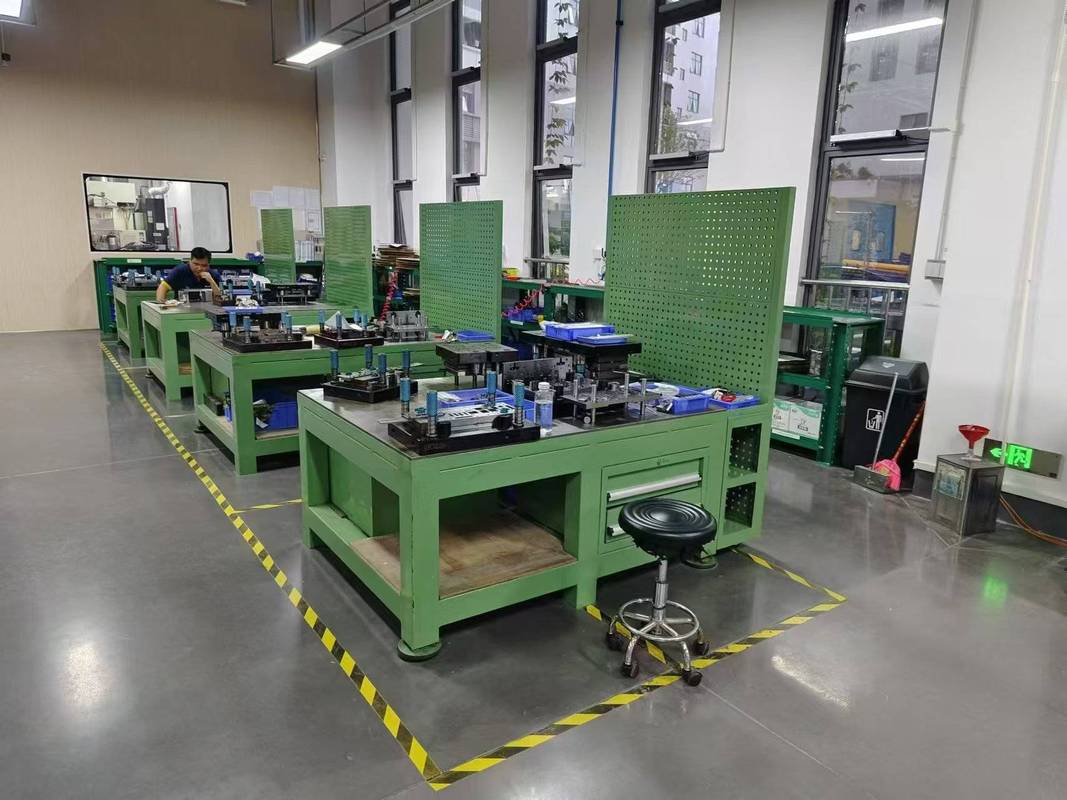
就说调模具这件事,你能指望一次就调到完美?材料硬度有波动,机床本身有间隙,环境温度变了热胀冷缩还会影响尺寸呢。一次定终身?那车间里要我们钳工干嘛?买个机器人按程序拧螺丝不就完了。
说实话,很多机构把PDCA包装成了万能管理公式,好像套进去就能解决所有问题,说白了就是方便卖课。真到现场,那套根本不顶用。
真在用的PDCA,是磨问题的活循环
我刚进厂的时候,师傅没给我讲口诀,就拿调毛边这件事给我比划。
第一次出毛边,你先琢磨是什么原因,定个调整方案——这就是计划。
你动手拆模具调间隙——这就是执行。
调完开冲十个件,拿卡尺量,拿放大镜看毛边还在不在,有没有出新问题——这就是检查。
查到了,间隙调小了毛边没了,但冲头容易崩口,那你把这个问题记下来,放进下一轮调整里——这才叫处理。
不是让你写个整改报告放文件夹里落灰,是把没解决的问题,扔去下一个圈接着转。
每转一圈,磨掉一点小问题,转个两三圈,基本就稳了。
这不就跟你在家炖红烧肉一样吗?第一次炖柴了,下次减十分钟火;盐放多了发苦,下次少舀一勺。你见过谁第一次炖就刚好?不都是一次一次试出来的?PDCA说白了,就是把你瞎试的步骤给理清楚了,不让你瞎蒙,少走点弯路而已。哪有那么玄乎。
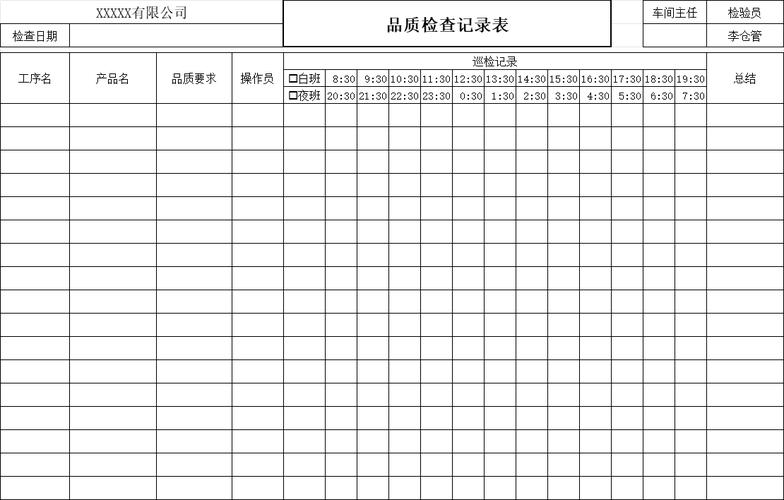
最容易坑人的一步,多数人都在偷懒
我干了三十年,见过太多人栽在同一个坑里。C(检查)这一步,是真的能拉开差距的地方。
多数人怎么干检查?干完活抽三件,尺寸合格,交出去,完事。不合格,返工,完事。
这也叫检查?这叫查合格不合格,不叫找问题。
之前我们工段有个老毛病,同一个模具,每个月都要出个两三次毛边,调完好半个月,接着犯。好几拨人调过,都是调完就走,检查就看当前合格,没人往下想。
后来我翻了三个月的调机记录,才发现每次出问题都是夜班。夜班室温低好几度,模具冷缩,间隙就变大了,你调的时候是白班,室温高,尺寸对,晚上一冷,间隙就变了。
找到这个根,处理的时候加个预留量,从此就没再出过这个问题。你说要是我也调完看合格就走,这毛病还不知道要留到什么时候。
不过话说回来,现场哪有那么多惊天动地的大问题。不就是一圈一圈转,一点一点磨吗?今天解决个小毛病,明天改个小细节,转个半年一年,整条产线都顺得不行。
刚才那个新人听完,挠挠头,说原来不是背口诀啊。我把烟头踩灭,指了指那台待调的模具,说去,调完自己转一圈试试。
他哦了一声,拿上卡尺过去了。
作者|制造
排版|制造
审核|知知