昨天在磨加工车间蹲点,逮到个新来的大学生蹲在量具柜旁边啃报表,头挠得比加工完的毛刺还乱。抬头问我,这个CPK到底啥来头啊,我测的十个零件全在公差范围内,为啥就是过不了审?我接过报表扫了一眼,乐了。这种问题我一天能听见三回。
先别翻手册找定义,看眼前这根轴
你看这根刚磨完的输出轴,要求直径公差就这么宽,我刚拿千分尺卡了五个,四个在中间,一个靠下公差,全合格对不对?为啥CPK算出来不合格?
很多人搞反了。公差是给单个零件判合格不合格的红线,CPK是给整个加工过程做体检。你所有零件都合格,只能说明这些零件没踩红线,不代表你的加工过程稳。
举个最通俗的例子,你开车跑高速,全程都没超速,都在限速范围内,这不就是所有零件都在公差里嘛,但是你一会左飘一会右拐,一会踩刹车一会踩油门,你说你这个驾驶过程稳不稳?CPK就是给你算这个漂移幅度的,幅度越小,CPK越高,过程越稳,出事儿的概率越低。就这么简单。
新人最容易踩的两个坑
第一个坑,为了过审专门挑数据算。实话讲,我在这行干这么久,见太多了。明明测了五十件,专挑那些落在尺寸中间的二十件算,CPK一下子就从1.0蹦到1.5,报表交上去,皆大欢喜。可实际上呢?坑的是后面装配的,坑的是客户。
有次隔壁车间就干过这事儿,给人家做液压阀块,孔的尺寸CPK造假,发到下游装阀芯,十个里面四个卡,最后全批拉回来返工,赔了不少钱,舒服了吧?
第二个坑,把CPK和合格率画等号。很多人说,我CPK够数,合格率就一定达标,CPK低就一定全是不合格品,不对。CPK低,是说你的过程变异大,现在这批可能全合格,下次换个料,机床温度升个几度,刀具磨损耗一点,立马就出不合格品。
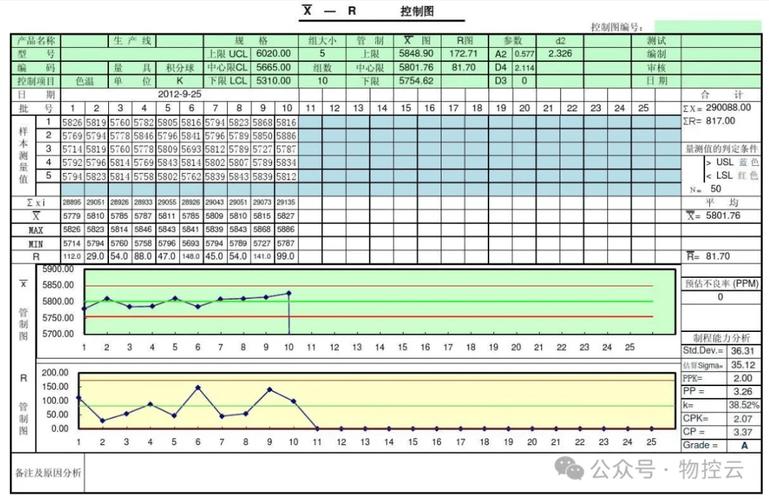
就说去年我们接的一批活,客户给的公差放得宽,我们机床刚调整完,所有零件全合格,就是CPK只有0.8,我当时就让班长调机床进给,再磨了两小时,CPK升到1.4才敢开干。为啥?就是怕干到一半,尺寸飘出去,到时候几千件全废,那才叫得不偿失。
算对CPK的前提,很多人都跳过了
新人上来第一反应就是,把数据输进软件,出数就行。错了。最关键的两步,百分之八十的新人都直接跳。
第一步,确认过程是稳定受控的。什么意思?你刚换完刀具,前五件尺寸肯定飘,你把这前五件和后面稳定后的五十件混一起算,那CPK能准吗?或者你机床导轨间隙大了,车着车着尺寸往一个方向跑,过程本身就不稳,算CPK有啥用?那不就是瞎算嘛。
第二步,确认数据分布是对的。说白了,就是大部分尺寸都堆在中间,越往公差两边越少,要是你测出来的数据分成两堆,中间少两边多,那多半是两台机床的活混了,或者两批料硬度不一样,这时候你算CPK,哪怕数值好看,也是假的。
说实话,很多工厂的质量部,就拿着假数据算假CPK,走个过场应付客户,有啥意义呢?不过话说回来,要是真用对了,CPK真的是个好东西。你新上一个产品,试生产的时候算一遍CPK,哪里能力不够,哪里要换刀,哪里要调机床,一目了然,不用等出了问题再擦屁股。
昨天那个大学生听完,拍了下脑袋说,哦原来不是领导故意卡我啊。我笑了笑,哪有那么多故意卡人的指标,都是吃过亏总结出来的经验罢了。
作者|制造
排版|制造
审核|小准