
换型时间卡在哪儿?跟老师傅蹲一次注塑机换模就懂了

车间的味道先冲过来。脱模剂、热塑料、液压油,混着一点铁锈。那台注塑机刚打完上一单,机械手停在半空,像一只等人喊口令的胳膊。计划板上写着一个挺乐观的数。班长拿马克笔又描了一遍,描得挺粗。 结果呢?等首件出来,午饭都凉了。 新人盯着秒表,脸上写满“这不就是拆个模具吗”。老师傅把茶缸往机台上一搁,说,你盯错地方了。换型时间不是从你拿起扳手开始算。它从上一模最后一个合格件下线,到下一模第一个合格件被质检放行,整段都算。拆模、装模只是中间一段。找工具算,等温度算,接错水管算,调参数试废品也算。秒表很诚实,它不认苦劳。 换型时间,说白了就是“从好件到好件”的停机时间。 不是设备动了多久,是产线停了多久。

别被“换模”俩字骗了,它是一场接力

外行看换模:拆螺栓、吊模具、装模具、拧螺栓。完事。内行看换模:模具、吊环、行车、水管、油管、电热、夹模器、机械手、参数、首件检验,一环扣一环。任何一环等,整个换型时间就涨。像接力赛,跑得快的那个不能决定成绩,掉棒的那个才要命。 那天现场怎么乱的?先说工具。内六角在工具箱第二层,工具箱被推到了隔壁机台。找它花了好一阵。吊环呢?上一套模具拆下来后,随手放在料斗旁边,被塑料粒埋了半截。行车来了,吊带又不够长。冷却水管一拆,残水喷了一地,地上滑,谁都不敢快走。模具吊下来,新模具还在模具架上,没预热。装上去,接水,开机,温度从室温往上爬。爬温这段时间,机器在等,人在等,订单也在等。 很多换型时间不是“干”掉的,是“等”掉的。
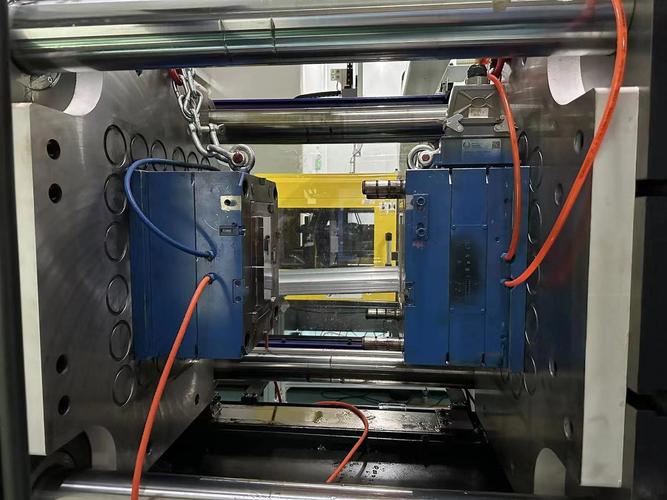
注塑机换模现场吊装模具
注塑机换模现场吊装模具
老师傅后来不骂了。他拿粉笔在地上画了个圈,说,下次换型,所有东西先进这个圈。工具车、吊环、吊带、快插接头、参数卡、首件检验量具、防滑垫。机器停之前,圈里必须齐。这个动作不产生合格件,但它买时间。

停机前的半小时,比停机后更值钱

停机前的半小时,比停机后更值钱
停机前的半小时,比停机后更值钱
这里就得提一个老概念,快速换模。别被名字唬住。它不是什么神秘机构,核心就一句话:能停机前做的,绝不留给停机后。 内部作业转外部作业。听着像黑话?翻译一下:机器还在跑的时候,把下一套模具、工具、参数、物料、吊具都备好。机器一停,只做非停不可的事。 传统换型像什么?像家里来客人了才去买菜。先关火,再翻冰箱,发现葱没有,下楼买葱,回来锅凉了。快速换型像备菜。菜切好,料配好,锅热了,下锅就炒。客人进门,十分钟开饭。 具体到注塑机。老办法用压板加螺栓,四个角,每个角几颗大螺栓,拧到手酸。新办法用液压夹模器,按一下,夹紧。老办法水管用喉箍,拿螺丝刀拧,拆完一手水。新办法用快插接头,一拔一插,带自封,地上不汪水。老办法模具吊装靠行车慢慢对定位圈,人在旁边拿撬棍别。新办法用换模台车,模具推到位,定位销一落,大概齐了。不是每个厂都上全套,但方向都一样:减少停机后的调整,减少试错,减少走动。
注塑机模具冷却水管快插接头
注塑机模具冷却水管快插接头
不过话说回来,快插接头也会漏。液压夹模器也会没压力。台车轨道也会卡。工具再快,人不熟,照样抓瞎。老师傅说,别迷信工装。工装是给熟练工省力的,不是给生手擦屁股的。换型前要空跑一次动作,确认夹模器松开、顶针退回、机械手安全位。这个空跑,算在准备里,不算在停机里,划算。

调机那几十分钟,才是隐形黑洞

调机那几十分钟,才是隐形黑洞
调机那几十分钟,才是隐形黑洞
拆装快起来之后,你会发现时间大头变了。以前拆装占大头,调机占小头。现在拆装短了,调机还是那一段。这一段里,机器在打废品。废品也是钱。料、电、人工、机台折旧,全在里面。 调什么?温度、压力、速度、保压、冷却时间、计量位置、机械手抓取点。老式机台靠手轮和屏幕,调一步看一眼。新机台有参数记忆,调出来一批参数,听着很美。可模具状态会变。今天模具温度低,明天环境湿度高,后天换了料批,流动性差一点。参数是地图,不是轮椅。老师傅常讲,耳朵要听锁模声音,眼睛要看产品飞边和缩痕,手要摸件温。机器不会撒谎,产品会告状。 那天为什么试了那么久?拆开看,三个小毛病叠一起。一个,新模具没预热,模温机接上后升温慢,前十几模全是冷料,外观发暗,尺寸偏。另一个,一根冷却水管接反了,进水回水搞混,模具半边热半边冷,产品翘曲。还有,机械手抓取位置没改,上一套模具矮,这一套高,吸盘差一点,产品掉进料斗。每个毛病都不大。叠起来,停机时间就翻倍。 换型时间的隐形黑洞,往往不是大故障,是一串小偏差。 新人问,那把这些都写进作业指导书不就行了?老师傅笑。写,当然要写。可作业指导书不会告诉你,今天这个定位销有点涩,要拿布擦一下;不会告诉你,那根气管快插头O型圈老了,插上要转半圈。这些手感,得蹲现场攒。攒够了,换型时间才稳。 还有个误区:有人把换型时间压到最短,结果首件废了,返工,重调,总时间更长。换型不是比谁动作快。是比谁一次做对。秒表停在第一个合格件,不是停在模具合上。这个逻辑不绕。产线要的是好件,不是换模表演。 再讲个对比。同样一套模具,A线换型,停机后开始找工具,拆管,吊模,装模,接水,调机,首件确认,前后拖得很长。B线换型,停机前工具车到位,模具预热到接近工艺温度,水管快插,夹模器夹紧,参数调出历史配方再微调,首件出得快。差在哪儿?差在停机的边界被重新画了。B线把很多活挪到了机器还转着的时候。机器转着,人心不慌。人一慌,扳手掉地上,螺栓滚进地沟,时间就溜了。
注塑机换模台车模具定位销
注塑机换模台车模具定位销
那个秒表后来被班长收走了。他说不用秒表了,用白板。每次换型完,写三个事:哪儿等了,哪儿返工了,哪儿下次能提前。写满一个月,换型时间自己往下掉。没有口号,没有大会,就是一个个动作改。 下次你蹲在机台边,别急着关安全门。先看工具车,再看模具温度,再看首件。换型时间不在扳手上。它在停机前那半小时,在快插接头那一下,在参数表末尾的微调里。老师傅把茶缸端起来,说,机器停着不可怕,可怕的是人不知道接下来该干什么。

作者|制造

排版|制造

审核|阿辰

免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:换型时间卡在哪儿?跟老师傅蹲一次注塑机换模就懂了
文章链接:https://www.lfdjt.com/p/zhizao/a/25209.html