 大讲堂
车间里最安静的时候,不是夜班。是换模。
那台压机停了,红灯亮着。操作工蹲在地上,一颗一颗拧螺栓——四颗,八颗,十二颗。旁边搁着刚吊下来的旧模,还烫,冒着一点白汽。厂长站在安全线外看表。谁都不说话。
这画面我看了十几年。
停机的那一百分钟里,真正干活的有几分钟

很多人一提快速换模,脑子里蹦出来的是“买套快换夹具”。好像钱一花,速度就上来了。
没那么简单。
假设一次换模停机一百分钟。真正拧螺丝、吊模具、装新模的时间,可能只有二十分钟。剩下八十分钟去哪儿了?
找扳手。找吊环。等叉车。等上一批料清干净。找那张不知道塞哪个抽屉里的工艺卡。发现新模具的定位销有点毛刺,蹲回去拿锉刀。再赶上小王去了趟厕所。
这些时间,一分钱产值都不产生。但它真实地、一分一秒地吃掉了你的产能。
所以快速换模的第一刀,往往不该砍在机械上,而是砍在这些“等”上。
有个说法我一直觉得挺对:换模时间不是从你动手算起的,是从上一件合格品下线算起,到下一件合格品出来为止。中间全算。包括你站在那儿发呆那两分钟。
把大象装冰箱,分几步
现场最朴素的一招,是把活儿分家。
有些事必须停机做——松夹、吊走旧模、装新模、调参数、首件确认。这叫内部作业。有些事完全可以趁机器还在跑的时候做——找工具、预热模具、备好垫片、检查吊具。这叫外部作业。
快速换模最便宜的一招,就是把内部作业往外部搬。
我见过一条老产线,硬件一件没换,只是把模具预热挪到旁边的加热台上提前两小时做。停机时间从七十多分钟掉到四十出头。老板当时的表情,像是路上捡了钱。
再往下,才是压缩内部作业本身。
螺栓是最典型的例子。四颗螺栓拧下来,纯动作可能就一分半,可你得找扳手,得对准,得来回拧,掉一颗螺母还得满地找。换成偏心压板,扳一下,卡住。五秒。差别就这么大。
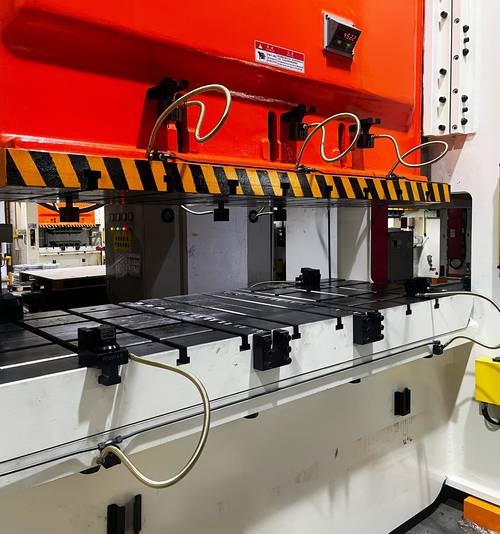
定位也是。老模具靠人推、靠眼瞄、靠锤子敲,敲偏了首件就废,废了重来。改成锥形销或者V型块,模具往下一落,“咔”一声,自己找正。手感完全不一样——前者是心里没底,后者是心里有数。
还有管路。水管、油管、气管,老式用螺纹接头,缠生料带,拧半天还渗。换成快插,一拔一插。漏不漏?通常不漏。真漏了,多半也就是换个密封圈的事。
吊装环节也别放过。有的车间吊具是共用的,一把吊钩谁抢到谁用。改成每副模具自带专用吊具、挂在模具旁边的架子上,省掉的是“去哪找钩子”这几分钟。别小看这几分钟,一天换六次,就是半小时。
快,不等于手快
这里有个特别顽固的误区:以为快速换模就是把动作做快。手快,跑得快,催得凶。
不是。
真正的快速换模,是让动作变少,让判断变简单。工人不用记那么多东西,不用在现场做那么多决策。人一犹豫,时间就没了。
比如参数。老产线换完模,师傅凭经验调温度、调压力、调时间,试三件,不行再改。这一来一回全在停机。要是提前把每副模具的参数卡挂在模具上,或者直接存进控制器里一键调出,试模次数能从七八次压到一两次。
再比如首件确认。以前是等人来量、等质检签字。现在不少产线把量具直接放在工位上,工人自己量、自己判、自己签。省掉的其实不是测量的时间,是“等人”的时间。
还有件容易被忽略的事:标准化。
不同模具,螺栓间距不一样,吊环位置不一样,接口高度不一样。换一副模,工具换一套,垫片换一堆。这种情况,你手再快也快不到哪儿去。
把接口统一了——底板厚度、定位孔位置、夹紧点间距——换哪副模都是同一套动作。同样是二十分钟,前者靠人拼,后者靠结构。这才是根治。
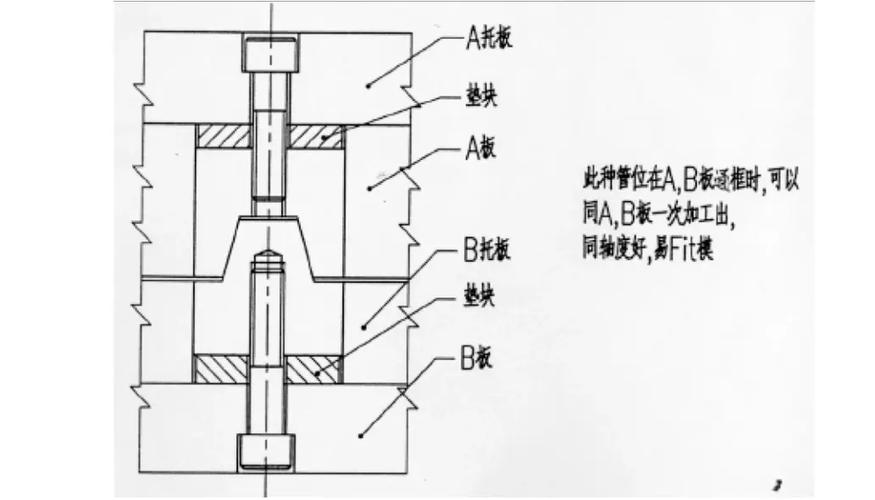
有人会问:那是不是所有产线都值得上快换?
不一定。
模具一年换不了几回的产线,砸钱搞快换,回本遥遥无期。真该动的是那种一天换好几副、每回停机大半个小时的地方。那儿的钱是哗哗往外流的,拦一分钟算一分钟。
还有人问:螺栓换成快夹,会不会不牢?
会啊。选型不对,或者模具底板太薄,压板咬不住,冲压时模具移位——轻则废件,重则伤模伤人。快夹不是万能钥匙,它挑底板,挑厚度,挑受力方向。得让懂的人算一算,别看着便宜就往上装。
说个我自己的教训。早年间给一台老压机装快换板,机械部分装得挺漂亮,结果忘了同步改安全程序。换模门一开,机器居然还能动。当时后背一下就湿了。所以换模这件事,机械、液压、电气、安全逻辑,得一块儿想。少哪一块都不行。
现在那条线换模的时候,工人基本不说话。吊车一动,模具落下,咔,卡住。快插一接,参数一调。二十来分钟后第一件出来了,质检拿卡尺一量,点点头。旁边那个人已经开始备下一副模了。
机器停着的那几分钟,才是真的贵。
作者|制造
排版|制造
审核|小准