 大讲堂
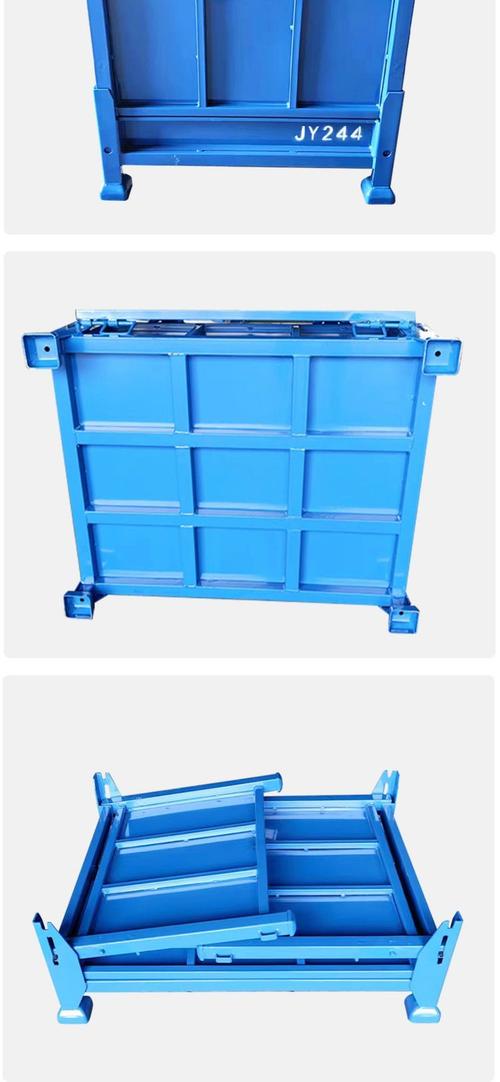
跟新来的小周进车间,第一站不是机床,是那口蓝色返修箱。里面躺着十几根轴套,外圆有划痕,端面有毛刺。小周说,昨天终检不是全过了吗?我让他戴手套抓一根。他摸到槽口毛刺,愣了下。终检全过,和一次合格率,是两码事。返修完再送检,当然能合格。可第一次加工出来就不对,工时已经花了,刀也磨了,交期也被啃掉一块。
终检全过,为什么还不算一次合格率
流水线上有个说法,叫一次合格率:零件从毛坯到成品,第一次走完所有工序就合格,不返工、不返修、不挑选、不回炉。它盯的是过程,不是后面那道闸门。
很多人把终检合格率拿来当成绩单。说实话,这容易自我安慰。终检像考试后老师把错题挑出来,允许你改完再交。改完卷面漂亮了,可你第一遍做错的事实还在。机加工更直接,返修要重新装夹,重新对刀,重新占机台。有些件返修后尺寸对了,表面粗糙度反而更差;有些件夹紧力一变,圆度又超了。弄到后面不是修不好,是修不起。
所以统计一次合格率,得把“第一次就通过”的节点卡住。首件检验、过程抽检、操作工自检,哪一道判了不合格,就记一笔。别等返修完再算总账。总账好看,现场不一定健康。
跟着一根轴走一圈,就知道哪儿在漏
小周问我,那到底是机床不行,还是人不行?我说,先别急着分锅。跟着一根轴走。
毛坯上料,卡盘夹紧。听声音,如果夹紧时“咯”一下发闷,可能是定位面有铁屑。别小看这一粒屑,夹歪一丝,后面外圆和端面就不垂直。粗车时冷却液浇得挺猛,但喷嘴偏了,刀尖局部发红。精车时进给一快,振纹就出来,手摸像细密的鱼鳞。切槽最怕排屑缠刀,铁屑一卷,槽壁划伤。尺寸量出来超差零点零几毫米,操作工凭手感补刀,补着补着,整批尺寸开始漂。

这些毛病,终检能挑出来一部分。但一次合格率会告诉你,漏在哪个动作上。刀具磨损是渐变,冷却液浓度是慢变,夹具铁屑是随机。三种混在一起,看最后报表就是一锅粥。老师傅通常不先翻报表,先摸刀尖、看切屑、听主轴负载。切屑颜色发蓝,可能切削热偏高;切屑碎成粉末,可能进给太小;切屑打卷不断,排屑路径要改。主轴声音发尖,别硬扛,停机查轴承或动平衡。
有一次,一批件外圆尺寸老是下偏差。小周想调刀补。我让他先看中心架。中心架支撑爪磨损,工件一转就让刀,尺寸当然飘。调刀补只是把错误盖住。今天盖住了,换把刀又冒出来。一次合格率最怕这种打补丁式生产。
把返修从后门堵住,一次合格率才会涨
靠终检挑废品,像在下游捞鱼。鱼已经游过去了,捞得再多,上游还在漏。要把返修从后门堵住,得在前头做几件笨事。
首件别省。首件不是做给审核看的,是给后面几十件定调子。首件确认时,把关键尺寸、粗糙度、倒角、毛刺都过一遍。量具先对零,别拿一把没校准的卡尺量天下。刀具寿命要管。不是等到崩刃才换。很多产线用加工数量或主轴负载提醒换刀,换刀后首件再确认。别嫌麻烦,崩一次刃,可能一批件全带伤。
夹具清洁要变成动作,不是口号。吹屑、擦定位面、检查支撑点。听着琐碎,可一次合格率就是被这些琐碎托起来的。冷却液浓度、过滤网、喷嘴方向,也值得每天瞅一眼。液太稀,润滑和冷却都差;液太脏,碎屑会划伤已加工面。
有人问,一次合格率能不能做到百分之百?现场待久了就知道,难。材料批次有波动,机床热变形躲不开,刀具磨损是必然。但稳定在高位,和忽高忽低,是两种活法。前者可预测,排产敢排,成本算得清;后者天天救火,返修箱永远是满的。
小周下班前又路过那口蓝色箱子。他说今天箱子轻了。我说别高兴太早,看明天。他笑了,拿气枪把夹具定位面吹了一遍。这个动作,比写十页分析报告实在。一次合格率不玄,它就在铁屑、刀尖、卡尺和那一下吹气里。
作者|制造
排版|制造
审核|白杨