 大讲堂
早上七点半,车间还没全亮。
老周把听针往轴承座上一抵,眉头就拧起来了。“这台又不行了。”
我凑过去听。嗡——里面夹着一点细碎的、像砂纸蹭铁皮的动静。不大,但很烦人。老周把听针拔下来,在手心磕了磕,说,滚道上有东西了,可能是点蚀,也可能进了脏东西。
我那时候刚来,脑子里还装着课本上那套东西,就问他:这轴承能用多久?
他看了我一眼,没笑话我,只是说:你问错了。
别问它多久坏,先问它怎么坏
新人最爱问的一句话,就是“这东西能用几年”。
我现在的回答一般是反问:你车上的轮胎能跑几万公里?
答不了。路况、载重、胎压、你踩不踩急刹、夏天晒不晒车库——变量太多太多。机器也一样。
课本上有个词,叫MTBF,平均无故障时间。很多人把它当成“寿命”来用,这是个天大的误会。它不是寿命,它是一个统计均值。
同一批轴承,同样的工况装上去,一百个里面,有的三个月就哑了,有的跑两年还在转。平均值落在中间。可你手上那一个底座上的零件,落在哪儿?不知道。分布尾巴上的那个倒霉蛋,就是半夜把你从被窝里叫起来的那一个。

所以有些老师傅的判断特别“玄”。同一台设备,他听着还行,他徒弟说不行。谁对?往往都对——只是一个人看的是当下,一个人看的是趋势。
趋势这个东西,才是真正压故障率的地方。
课本上还有一条曲线,叫浴盆曲线。新机器刚投产那阵子,坏得勤;中间那几年,安稳;到了后期,又开始密集地出毛病。出水口、拐角、底盘——只有一头一尾高,中间低平,形状像浴缸。
现场怎么理解?
刚装好的设备,装配间隙没跑合、螺栓没到位、润滑脂分布还不均匀,头一个月最容易出问题。这就是为什么大修完的设备,得派人盯着,别急着满负荷。
到了中段,一切都“顺”了。油膜稳定了,配合面磨出了默契。这时候你要是以为万事大吉,那就错了。中段是保养的黄金窗口——你在这儿省下的每一分力气,都会在拐点之后加倍还回来。
再往后,老化就是硬道理。材质疲劳、密封件硬化、电气元件触点烧蚀,一块儿来。
十个环节都挺好,整体却很差

这段是我特别想说的,也是车间里最容易被忽略的一件事。
一条输送线,从电机、减速机、联轴器、链条、张紧机构,到滚筒、托辊、导条、光电开关、气动挡停——你把每个环节单独拎出来看,都挺靠谱。可靠度九成九。
听着挺好对吧?
可这条线是串联的。一个卡住,整条线停。可靠度不是相加,是相乘。零点九九连乘十次,大概只剩九成出头。
换句话说,你精心维护的每一个单独的零件都“很好”,但整条线的故障率,是它们加起来的结果。
这就是为什么,一台设备你天天盯着那个最贵的部件,结果它偏偏是旁边那个不值钱的接近开关先撂挑子。
所以现场排查,别只盯着“最容易坏”的。得盯着“坏了以后影响最大”的。
这两件事,完全不是一回事。
摸、听、看:把故障率往下摁的办法
说点手上的活儿。
第一件事,摸。
不是拿手心去拍——那是新手干的事,手心的汗一碰高温面,容易伤着。用手背贴轴承座,能停住三秒,大致还行;一秒都停不住,赶紧去找测温枪。手背对温度敏感,这是个笨办法,但快。
第二件事,听。
听针是老师傅的宝贝。没有听针,一把长柄螺丝刀也行。尖头抵住壳体,柄尾贴耳廓。正常的转动声是均匀的“呼——”。哪天你听到“咯棱、咯棱”,或者尖锐的啸叫,那就是滚道、保持架或者润滑状态在报警。
第三件事,看油。
润滑脂不是“加满就好”。加太多,搅拌发热;加太少,金属直接接触。取一点出来,看颜色、闻味道、用手指捻一捻。发黑、发酸、有颗粒感,就得处理。别等它漏出来。
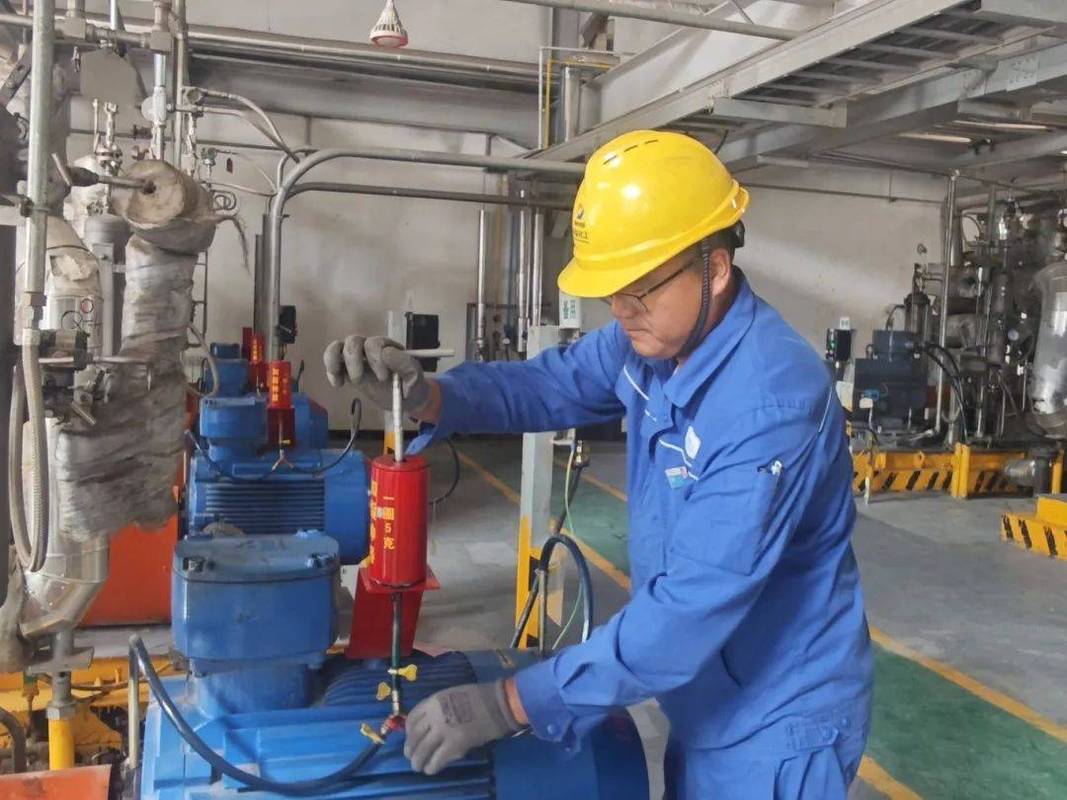
这三件事花不了十分钟。但很多产线的故障率之所以高,恰恰是因为这十分钟一直没人花。
设备不是突然坏的。它一直在给你信号,只是用的是它自己的语言——温度、声音、振动、气味、油的颜色。你听懂了,它就能多跑很久。
说句实话,我见过太多“救火队”式的维修。坏了就换,换了就走,连为什么坏都不问一句。结果下个月同一个位置又坏。这不叫维修,这叫交学费,还是分期交的。
几个新人常问的

“备件是不是囤得越多越保险?”
不一定。库存也是会坏的。橡胶件会老化,油脂会分离,电容会慢慢失效,电池放着就自放电。更关键的是——备件堆得越杂,往往说明你越不清楚自己会坏在哪。备件清单,其实是故障率分析的另一张脸。
“那我把最好的零件全换上,故障率是不是就低了?”
也不是。选型要匹配工况。这东西不是越硬越好、越贵越好。该软的地方要软,该让的地方要让。你把一个刚性过强的联轴器装到有对中偏差的轴上,它不坏,它会把轴给别坏。
“为什么同一个型号,隔壁车间用得好,我们这儿老坏?”
问得好。这是最该问的问题。粉尘、湿度、负载曲线、启停频率、操作习惯——任何一条不一样,寿命就能差出一大截。别急着换品牌,先去量一量你现场的那几个数。
老周把听针收进工具袋,拉上拉链,站起来拍拍裤子上的灰。
“走吧,”他说,“三号线那台还在响呢。”
作者|制造
排版|制造
审核|满满