别觉得车床只会车圆
很多外行提起车床,第一反应就是车个圆棍子,能干啥?很多新手刚进门也这么想,觉得学会夹料开车就够了。 说实话,真不是。工件转,刀子走,看着简单的动作,能玩出的花样比你想的多。车螺纹,车锥面,车偏心,甚至还能车个花纹出来,打孔掏槽更是家常便饭。大到整根的发电机主轴,小到仪器里的微型定位销,哪一样离得开车床? 你去摸一下老师傅刚车好的精车轴,表面溜光,放手上蹭一下,不带划手的,尺寸精度控制在几丝以内,那都是练了好几年的手上功夫,不是什么机器都能随便代替的。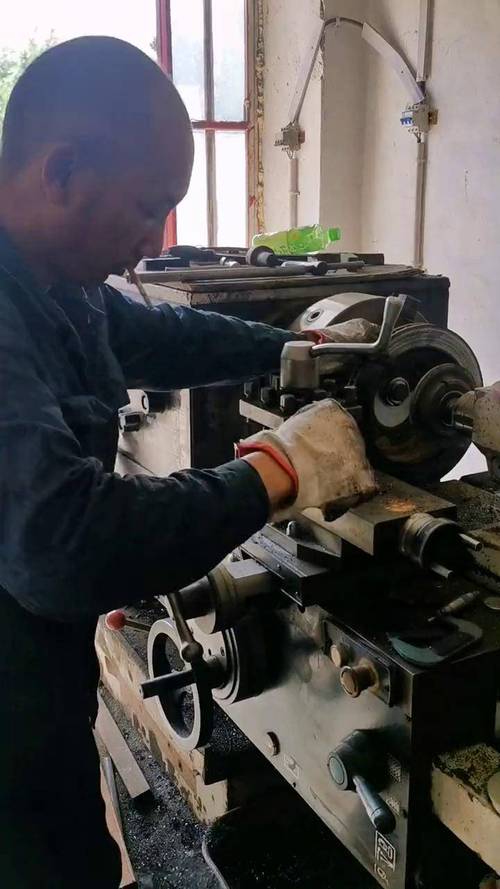
新手踩过的坑,我也摔过
干车工这么久,见过最多的新手事故,全是粗心闹的。最吓人的那个,就是卡盘扳手忘了拔。 我自己刚学第三个月,就出过这事。那时候师傅让我独立车一块毛坯,我装完料,随手把扳手往卡盘上一插就转身调润滑油,启动按钮按下去的那一秒,我才反应过来——扳手没拔。 “嗡”的一声主轴刚转起来,扳手就“啪”的一声飞了出去,擦着我耳根子砸在后面的钢板防护门上,震得整个车间的机器声都顿了两秒。 那一身冷汗,顺着后背往下流,半天站不起来。现在想起来还后背发紧。所以我带新人,第一天就得把这事说三遍,刻进脑子里。 不过话说回来,除了这种要命的错,还有很多认知上的误区。很多新人上来就追求高转速,觉得转得越快车出来越光,不对。粗车就得降转速,吃刀深,走刀快,快点把多余的料去掉,转速太高刀头崩得快,还容易出危险。只有精车的时候,才提转速慢走刀,才能出来漂亮的表面。 现在很多人说普通车床都被数控代替了,没人学了。不对,很多小修小改,临时做个零件,拿普通车床上手十分钟就能弄完,开数控还要编程对刀,耽误那功夫,活都干完了。很多干了十几年数控的老师傅,工具箱旁边照样放着普通车床的钥匙,基本功什么时候都丢不了。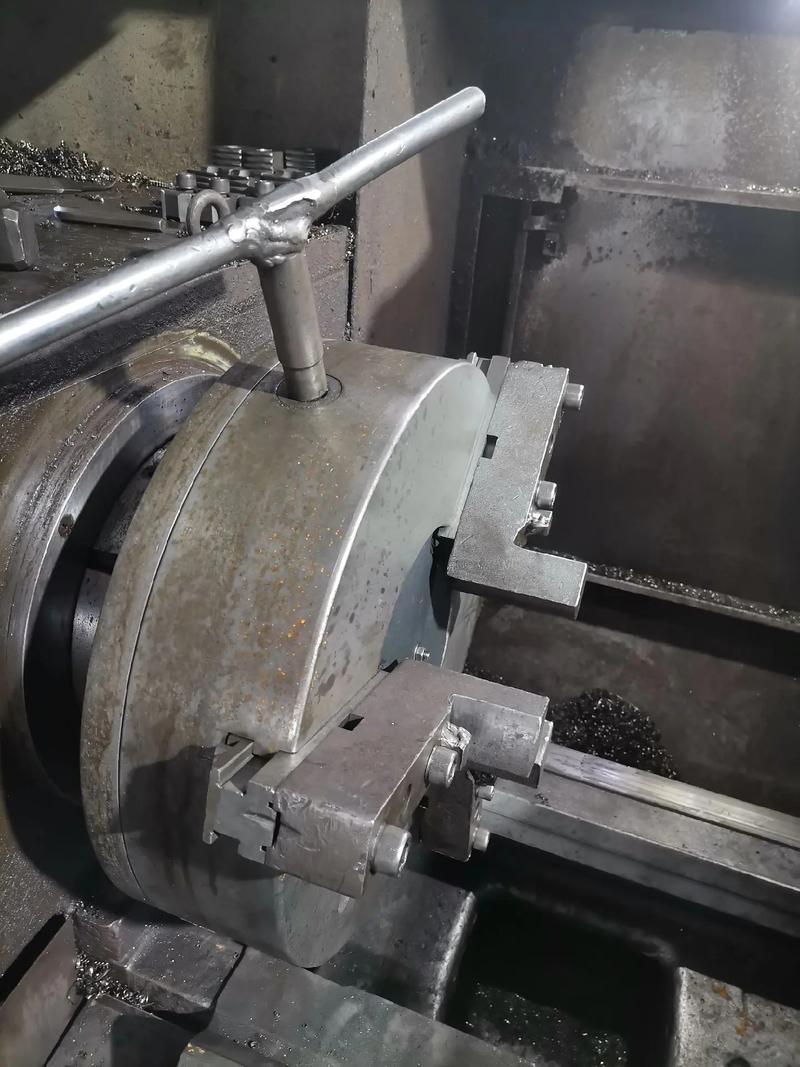
干车床磨的就是性子
别觉得车床只会车圆
很多外行提起车床,第一反应就是车个圆棍子,能干啥?很多新手刚进门也这么想,觉得学会夹料开车就够了。 说实话,真不是。工件转,刀子走,看着简单的动作,能玩出的花样比你想的多。车螺纹,车锥面,车偏心,甚至还能车个花纹出来,打孔掏槽更是家常便饭。大到整根的发电机主轴,小到仪器里的微型定位销,哪一样离得开车床? 你去摸一下老师傅刚车好的精车轴,表面溜光,放手上蹭一下,不带划手的,尺寸精度控制在几丝以内,那都是练了好几年的手上功夫,不是什么机器都能随便代替的。新手踩过的坑,我也摔过
干车工这么久,见过最多的新手事故,全是粗心闹的。最吓人的那个,就是卡盘扳手忘了拔。 我自己刚学第三个月,就出过这事。那时候师傅让我独立车一块毛坯,我装完料,随手把扳手往卡盘上一插就转身调润滑油,启动按钮按下去的那一秒,我才反应过来——扳手没拔。 “嗡”的一声主轴刚转起来,扳手就“啪”的一声飞了出去,擦着我耳根子砸在后面的钢板防护门上,震得整个车间的机器声都顿了两秒。 那一身冷汗,顺着后背往下流,半天站不起来。现在想起来还后背发紧。所以我带新人,第一天就得把这事说三遍,刻进脑子里。 不过话说回来,除了这种要命的错,还有很多认知上的误区。很多新人上来就追求高转速,觉得转得越快车出来越光,不对。粗车就得降转速,吃刀深,走刀快,快点把多余的料去掉,转速太高刀头崩得快,还容易出危险。只有精车的时候,才提转速慢走刀,才能出来漂亮的表面。 现在很多人说普通车床都被数控代替了,没人学了。不对,很多小修小改,临时做个零件,拿普通车床上手十分钟就能弄完,开数控还要编程对刀,耽误那功夫,活都干完了。很多干了十几年数控的老师傅,工具箱旁边照样放着普通车床的钥匙,基本功什么时候都丢不了。干车床磨的就是性子
作者: zhizao
排版: zhizao
审核: 知知
