刚进车间的我,也把它当老板的KPI幌子
那时候天天跟机床机油打交道,身上永远有洗不掉的铁屑味,办公室来的人张口闭口流程改进,张口闭口六西格玛,我听着就烦。不就是想让我们多干快干少出次品?搞这么玄乎干嘛?对吧? 当时我们那条线做传动零件,天天跟尺寸波动较劲。每班要派两个人蹲在检测台挑次品,挑八个小时眼睛都花了,还是总有不合格的流去下一站,回来挨骂扣奖金。那时候我们全怪机床老化,怪原材料批次不稳,怪新人手笨调不好参数,没人想着往根上找。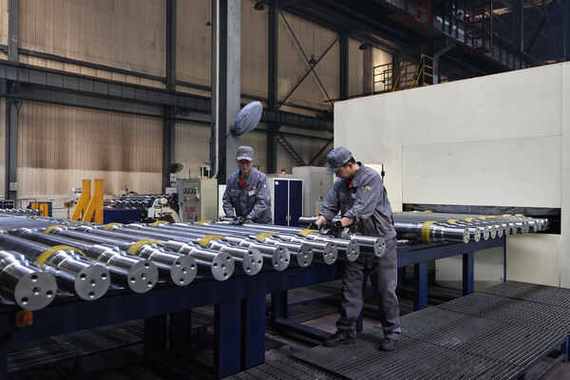
蹲在机床边摸了三天,才懂它到底在干嘛
后来车间要推改进项目,把我扔进去跟着老师傅凑数,才知道我之前想错了。说出来你可能不信,六西格玛说穿了,就是一套帮你找“看不见的问题”的笨办法。很多人说它是管理方法,其实在我们车间,它就是找次品根源的工具。 大家都听过那个正态分布的钟形曲线对吧?西格玛就是标准差,数值越小,说明零件尺寸波动越小,曲线越陡,大多数零件都挤在合格的中心区间。六西格玛水平,就是一百万件产品里,只有不到四个不合格品,差不多就是零缺陷。 当时我们就拿那个出问题的轴来练手,不是总说尺寸飘吗?那就把所有能影响尺寸的因素,一条条列出来,一个个测。换刀的间隔?每换一次刀量十个尺寸,记下来。冷却液的温度?早班开班时候温度多少,干三个小时后多少,差几度尺寸飘多少。哦,原来我们一直忽略了这个——冷却液开一上午,温度升了三度,刀具热胀,切出来的尺寸就刚好飘了两个丝,落在合格线边缘。之前我们天天瞎挑,从来没发现这个不起眼的变化。找到问题改了之后,次品率直接掉了九成,蹲检测台的人少了一个,大家都能提前半小时交班。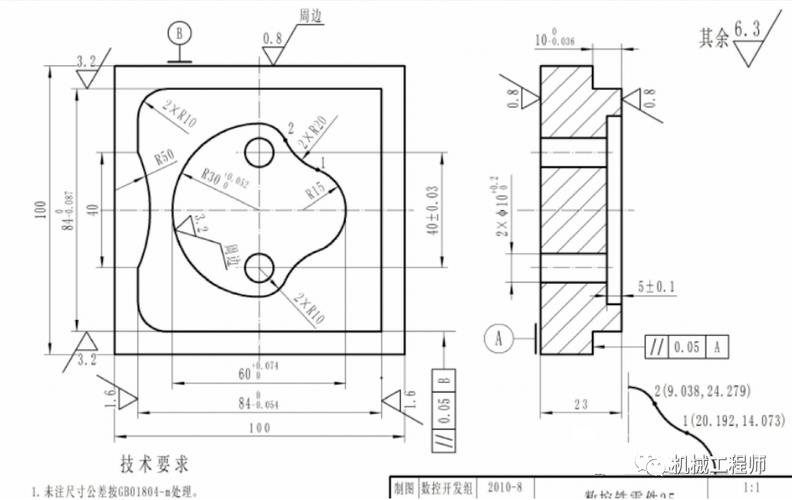
它不是万能神药,别被培训机构忽悠瘸了
作者|制造
排版|制造
审核|安然