 大讲堂
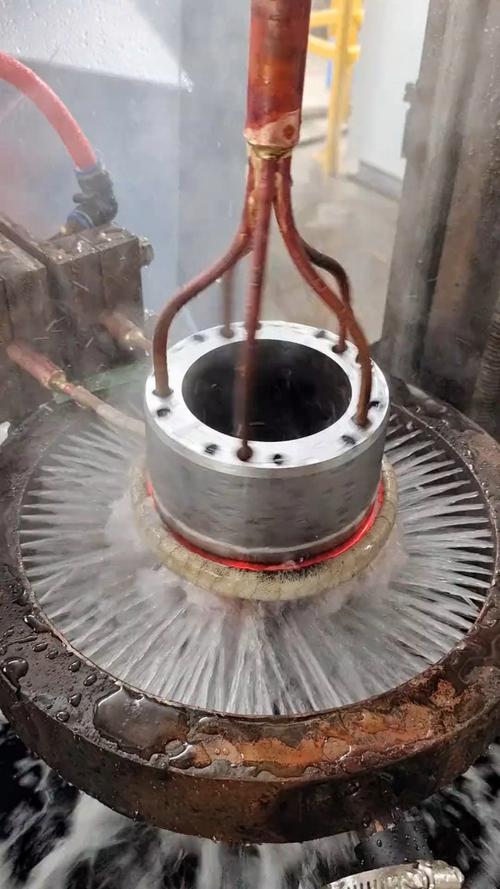
夜班,站在感应淬火机床前面,鞋底都是烫的。工件从线圈里出来,一截通红,喷淋圈一浇,白汽「嗤」地窜到厂房顶。接着是哗啦一声——零件滚进料筐,还在冒烟。
我拿铁钩想把它拨开点,被师傅按住了手腕。
「别急着拉走。」他说,「还得回火。」
那时候我不服。都硬成那样了,回什么火?
硬,有时候是个麻烦
你得先弄明白淬火那一秒钟零件里发生了什么。
表面先接触冷却介质,先凉,先收缩。芯部还烫着,还撑着不想动。就这么一内一外较劲,零件肚子里攒了一股劲,没地方撒。
像什么?像刚洗完的毛衣。外面摸着干了,里面还是湿的,你硬拧,线就崩了。金属也一样,只是它不吱声,攒着。
然后那天半夜,我听见「啪」的一声。
料筐里有一件,谁也没碰它,自己裂了。真的,就一声,很脆,像谁踩碎了个玻璃灯泡。我第一次碰见的时候,从行军床上坐起来,后背全是汗。
所以淬火之后那炉回火,从来不是锦上添花。它是急救。
淬火把钢加热到高温,组织变成奥氏体,然后猛地一冷,碳来不及跑,被死死锁在晶格里,这叫马氏体。硬是真硬,脆也是真脆。回火做的事,说白了就是给这些被锁住的碳开个门——让它们以细小的碳化物形式析出来,晶格松一口气,内应力往下掉,脆性也跟着退。
硬度会掉一点。这话不好听,但你得接受。不掉那一点,零件就是个定时炸弹。
回火炉边上,时间是要拿厚度换的
车间里常见的两种回火炉,一种是网带式的,零件平铺在网带上,从这头进去那头出来,一路分几个温区;另一种是井式的,像个大铁桶,工件吊在里头,盖上盖子焖。
站炉门口,热浪扑脸,铁钩子伸进去,勾一件出来,戴两层石棉手套都嫌薄。掉在地上是闷闷的一声「噗」,不像淬火那会儿那么脆。
温度大致分三档,不用记数字,记感觉就行。
低温那一档,一百多度,接近开水烧干锅的温度。刃具、量具走这条路,硬度几乎不动,就是把脆性往下压一压。
中间那档,三四百度,弹簧、轴类喜欢。要弹性,也要一点韧性。
高温那一档,五百多度往上,齿轮、连杆、曲轴这些天天挨打又怕断的件,基本都在这儿。出来组织叫回火索氏体,硬度和韧性配得比较舒服。
以前没热电偶的年代,老师傅看颜色。浅黄、棕、紫、蓝,一层层变过去。现在有仪表了,可那套看色的手艺还在人手上——炉门口一瞥,心里就有数。

再说保温时间。新人最容易在这儿栽跟头:按重量算时间。
不对。得按有效厚度算。
一根直径八十的轴,表面到温了,芯部还凉着。你急着出炉,外头软了里头还是脆的,装机以后从芯里断。
还有冷却方式,也怪。有些钢种在某个温度区间慢慢冷下来,冲击韧性掉得莫名其妙——行话叫回火脆性。所以现场会看到回火之后拿去水冷或者油冷的操作。外行一看直摇头:好不容易把应力降下去,你又冷一遍?
看着别扭,但有道理。两害相权,选轻的那个。还有别的招,比如在钢里加钼,但那得在炼钢那一步就定下来,现场改不了。
回火没做对,坏起来各有各的死法

干久了,光看断口就能猜个八九不离十。
回火不足的件,硬,但脆得像饼干。磨的时候砂轮一压,「咔」,一道磨削裂纹就出来了。扭断的时候断口平得像刀切的,几乎没有缩颈——正常韧性材料断之前总得先细一圈吧?它不细,直接断。
回火过头的件,硬度计一打,低了三度五度,图纸上写的那个数就不认你了。耐磨性掉下去,用不住。
回火不均的件,最气人。同一筐里,有的过、有的不过。多半是装炉太密,风道堵了,热风绕不过去。或者炉子本身温差大,角落和正中差着几十度。这种问题最难查,因为零件长得一模一样,你得把整炉当嫌疑犯。
还有个误会,新人十有八九要犯一次:把回火和退火搞混。
退火一般在淬火之前用,目的是把硬度降下来,让后面的切削、拉削好干活,顺便把组织理顺。回火只在淬火之后,是补救,也是定型的最后一道。顺序错了,整个工艺就散了。
常有小伙子问我两件事,一块儿说了。
问:能不能直接一步加热到高温回火,省掉中间那段?
答:不划算,也危险。回火是从淬火那个状态开始,一步一步往外走的。你把它闷头拉到六百度,它确实软了,但中途释放应力的过程太急,很可能软还没软到位,人先裂了。
问:回火回坏了,能不能重新淬一遍?
答:能,返修件常有。但每淬一次,晶粒粗一点,脱碳厚一点,变形多一点。次数堆上去,就不值当救了,直接判废更省心。
现在我路过那台回火炉,还是会习惯性看一眼炉口的温度显示。指针歪那么一点点,第二天总有一筐零件要返工。
作者|制造
排版|制造
审核|安然