2026-09-15 15:05:49 分类:正文
刚进车间门,一股子切削液混着机油的味道就扑过来,隔着老远就能听见轰轰的闷响,不是那种冲压机哐哐砸的刺耳噪音,是闷得发沉的低频震动,那就是加工中心在干活。
很多新人刚进厂,第一反应就是这玩意名字听起来就高大上,肯定是什么特别玄乎的东西,其实拆解开了说,真没那么复杂。
别被名字唬住,核心就是自动换刀
其实就是一台带刀库的数控切削设备,核心厉害的地方就是自动换刀。
普通数控铣床,干完一道工序要换刀,得工人自己下来拧,拆了旧的装新的,装完还要重新对刀,慢不说,每次对刀都难免有一点误差。加工中心不一样,提前把所有要用的刀都提前装在刀库里,编好程序,干完一道工序自己就换好了,快的几秒钟,慢的也才十几秒,误差比头发丝的十分之一还小。
就拿汽车发动机缸体来说,上面要钻几十种不同大小的孔,还要铣平面、挖密封槽、攻螺纹,要是放普通机床上,得换三四次装夹,换五六次刀,一个熟练工一天做一件都费劲,放到加工中心上,一次装夹就能干完所有工序,一天出个好几件,精度还稳定。
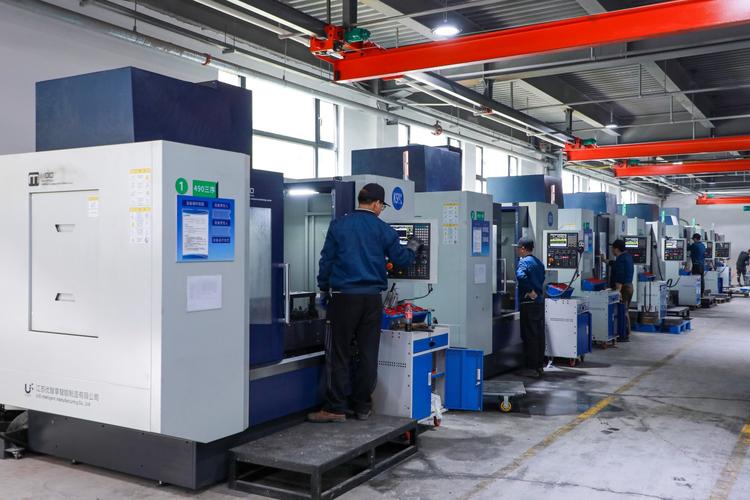 工厂车间立式加工中心加工作业现场
干我们这行,最怕它闹的几个小脾气
这玩意看起来几百公斤上千公斤,皮实得像头牛,其实娇气得很,尤其对精度敏感得离谱。
我刚带徒弟那会,有个小伙子图快,干完活切屑渣掉导轨缝里没清,觉得一点点渣不碍事,结果过了半个月,磨出来的工件出了精度误差,偏了两个丝,找问题找了三天,最后拆开导轨护板一看,硬生生被硬渣子磨出来一道细印,大修换导轨花了好几万,小伙子那月工资直接扣没了,心疼得他吃了一周泡面。
很多新人遇到精度不准,第一反应就是丝杆坏了或者主轴歪了,其实百分之八十的问题,都是日常维护偷懒。导轨没清渣,润滑油没按时加,刀没夹紧就开干,就这么点小事,最后捅出大娄子。
还有最吓人的撞刀,新手编程序错一个符号,对刀错一个零,刀直接就往工件或者工作台上猛撞,轻点断一把刀,重一点主轴直接撞歪,精度直接废了,那修起来真的肉疼。
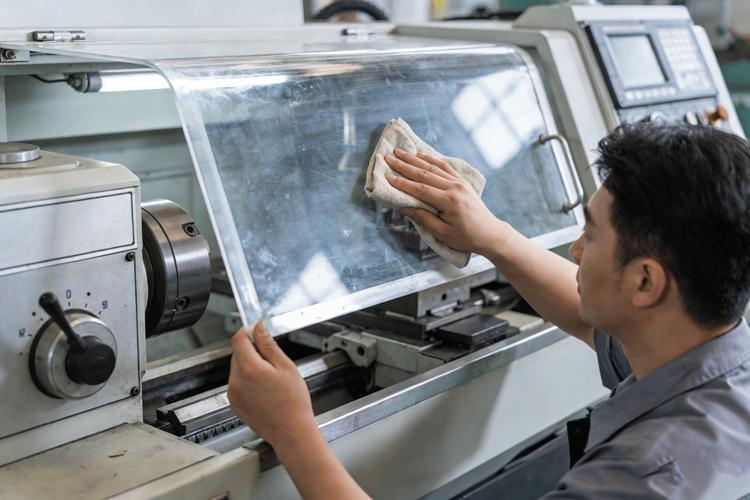 加工中心导轨切屑清理保养现场
不是所有活,都适合交给它干
 不是所有活,都适合交给它干
说实话,现在好多工厂老板盲目跟风,一上来就说要上加工中心,摆个几台放车间就觉得自己是高端制造了,其实真没必要。
你要是每天干的都是批量很大的简单活,比如就只钻同一种尺寸的孔,那用专用钻床比它划算太多。加工中心本身贵,日常保养成本也高,一年折旧都够你买两台专用机床了,划不来。
那它适合干啥?就是那种工序多、形状复杂,一次装夹要做好多步骤的活,比如做模具,做异形结构件,换刀换工序全自己来,一个工人能同时盯三四台,比你摆三五台普通机床堆好几个人干,划算太多。
不过话说回来,就算现在五轴加工中心越来越智能,能做的活越来越多,也离不了老师傅的经验。程序得人调,试刀得人看,出了异常还得人摸得出来问题在哪,我见过好多全自动化的产线,最后还是留着有经验的老师傅盯加工中心的核心工位,这个位置,真不是全自动化就能随便替掉的。
干了快二十年,见过几十万改的简易款,也见过大几百万的高端款,核心其实没变,就是帮人把重复折腾的苦活省了,把普通人做不到的精度活做出来而已。
刚进车间门,一股子切削液混着机油的味道就扑过来,隔着老远就能听见轰轰的闷响,不是那种冲压机哐哐砸的刺耳噪音,是闷得发沉的低频震动,那就是加工中心在干活。
很多新人刚进厂,第一反应就是这玩意名字听起来就高大上,肯定是什么特别玄乎的东西,其实拆解开了说,真没那么复杂。
别被名字唬住,核心就是自动换刀
其实就是一台带刀库的数控切削设备,核心厉害的地方就是自动换刀。
普通数控铣床,干完一道工序要换刀,得工人自己下来拧,拆了旧的装新的,装完还要重新对刀,慢不说,每次对刀都难免有一点误差。加工中心不一样,提前把所有要用的刀都提前装在刀库里,编好程序,干完一道工序自己就换好了,快的几秒钟,慢的也才十几秒,误差比头发丝的十分之一还小。
就拿汽车发动机缸体来说,上面要钻几十种不同大小的孔,还要铣平面、挖密封槽、攻螺纹,要是放普通机床上,得换三四次装夹,换五六次刀,一个熟练工一天做一件都费劲,放到加工中心上,一次装夹就能干完所有工序,一天出个好几件,精度还稳定。
工厂车间立式加工中心加工作业现场
干我们这行,最怕它闹的几个小脾气
这玩意看起来几百公斤上千公斤,皮实得像头牛,其实娇气得很,尤其对精度敏感得离谱。
我刚带徒弟那会,有个小伙子图快,干完活切屑渣掉导轨缝里没清,觉得一点点渣不碍事,结果过了半个月,磨出来的工件出了精度误差,偏了两个丝,找问题找了三天,最后拆开导轨护板一看,硬生生被硬渣子磨出来一道细印,大修换导轨花了好几万,小伙子那月工资直接扣没了,心疼得他吃了一周泡面。
很多新人遇到精度不准,第一反应就是丝杆坏了或者主轴歪了,其实百分之八十的问题,都是日常维护偷懒。导轨没清渣,润滑油没按时加,刀没夹紧就开干,就这么点小事,最后捅出大娄子。
还有最吓人的撞刀,新手编程序错一个符号,对刀错一个零,刀直接就往工件或者工作台上猛撞,轻点断一把刀,重一点主轴直接撞歪,精度直接废了,那修起来真的肉疼。
加工中心导轨切屑清理保养现场
不是所有活,都适合交给它干
不是所有活,都适合交给它干
说实话,现在好多工厂老板盲目跟风,一上来就说要上加工中心,摆个几台放车间就觉得自己是高端制造了,其实真没必要。
你要是每天干的都是批量很大的简单活,比如就只钻同一种尺寸的孔,那用专用钻床比它划算太多。加工中心本身贵,日常保养成本也高,一年折旧都够你买两台专用机床了,划不来。
那它适合干啥?就是那种工序多、形状复杂,一次装夹要做好多步骤的活,比如做模具,做异形结构件,换刀换工序全自己来,一个工人能同时盯三四台,比你摆三五台普通机床堆好几个人干,划算太多。
不过话说回来,就算现在五轴加工中心越来越智能,能做的活越来越多,也离不了老师傅的经验。程序得人调,试刀得人看,出了异常还得人摸得出来问题在哪,我见过好多全自动化的产线,最后还是留着有经验的老师傅盯加工中心的核心工位,这个位置,真不是全自动化就能随便替掉的。
干了快二十年,见过几十万改的简易款,也见过大几百万的高端款,核心其实没变,就是帮人把重复折腾的苦活省了,把普通人做不到的精度活做出来而已。
作者: zhizao
排版: zhizao
审核: 见微
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:逛车间才知道:加工中心到底能搞定什么难活?
文章链接:https://www.lfdjt.com/p/zhizao/a/240.html
