为什么机器有问题,先找振动?
其实说白了,任何转的、动的机器,就没有不抖的。你家洗衣机放不平,脱水的时候整栋楼都能听见它晃,对吧?机器哪里出了问题,装配错了、零件磨了、螺丝松了,最先变的就是振动的样子。温度还没升起来,声音还没出异状,振动已经变了。这就是为什么拿振动找故障,比很多其他方法都早。 很多人觉得这是新技术,其实老师傅早就在用了。几十年前哪有什么传感器,老师傅巡检拿个木柄改锥,一头抵在机器壳子上,一头贴自己耳朵上,转着圈听,其实就是感受振动的不同。现在换成传感器把信号抓到电脑里,本质还是那回事——给机器听诊。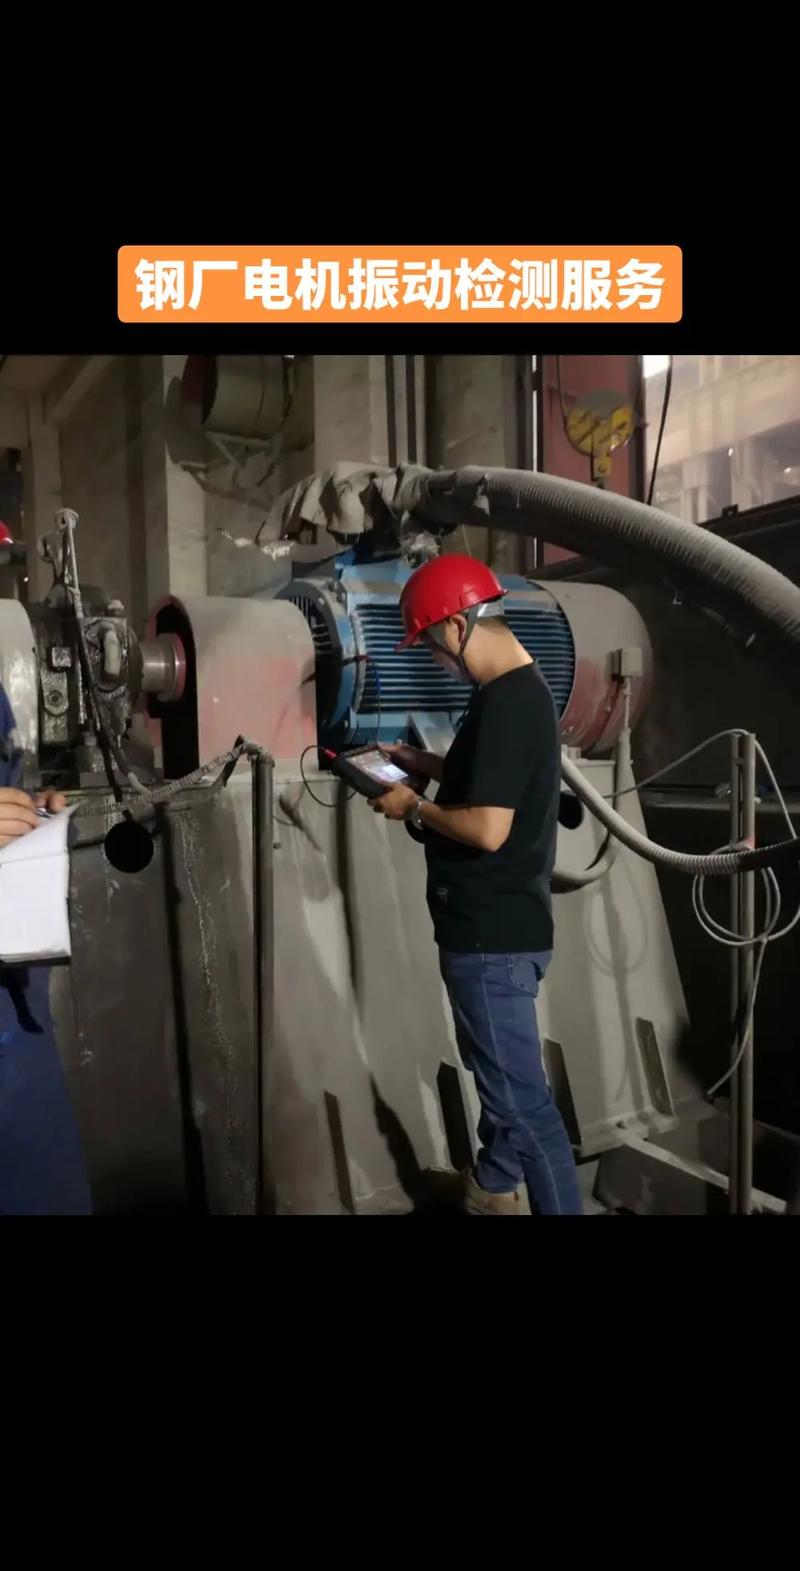
抖成什么样才是真坏了?
这就是绝大多数新人绕不开的误区。上来就认死理,超标就是坏,合格就是好,那肯定要出洋相。我之前见过一条生产线,换了新转子,振动数值一直比原来高,但是连续测了大半年,一点变化都没有,人家照样转得好好的——本来设计就是这样,你拿旧机器的标准卡新机器,这不没事找事吗? 反过来也不对。有的时候轴承磨得差不多了,反而卡住转不动,振动数值看着还正常,结果突然崩了,整条线停十几个小时,损失几十万。振动值大小从来不是判断故障的唯一标准,得看振动的频率,看它哪儿在抖。 就像人不舒服,同样是疼,胃疼肚子疼头疼,位置不一样,毛病不一样;同样是咳嗽,干咳带痰咳,频率不一样,问题也不一样。振动也是一个道理。轴承的滚珠磨出坑了,每次转过去都会碰一下,就会在特定的高频段出尖峰;电机和泵的轴没对中,转一圈晃两次,就会在两倍工频的地方出峰;地脚松了,整个机器跟着基础一起晃,低频段就会飘。 把振动拆成不同频率的分量画成图,就能直接把故障揪出来,根本不用瞎猜。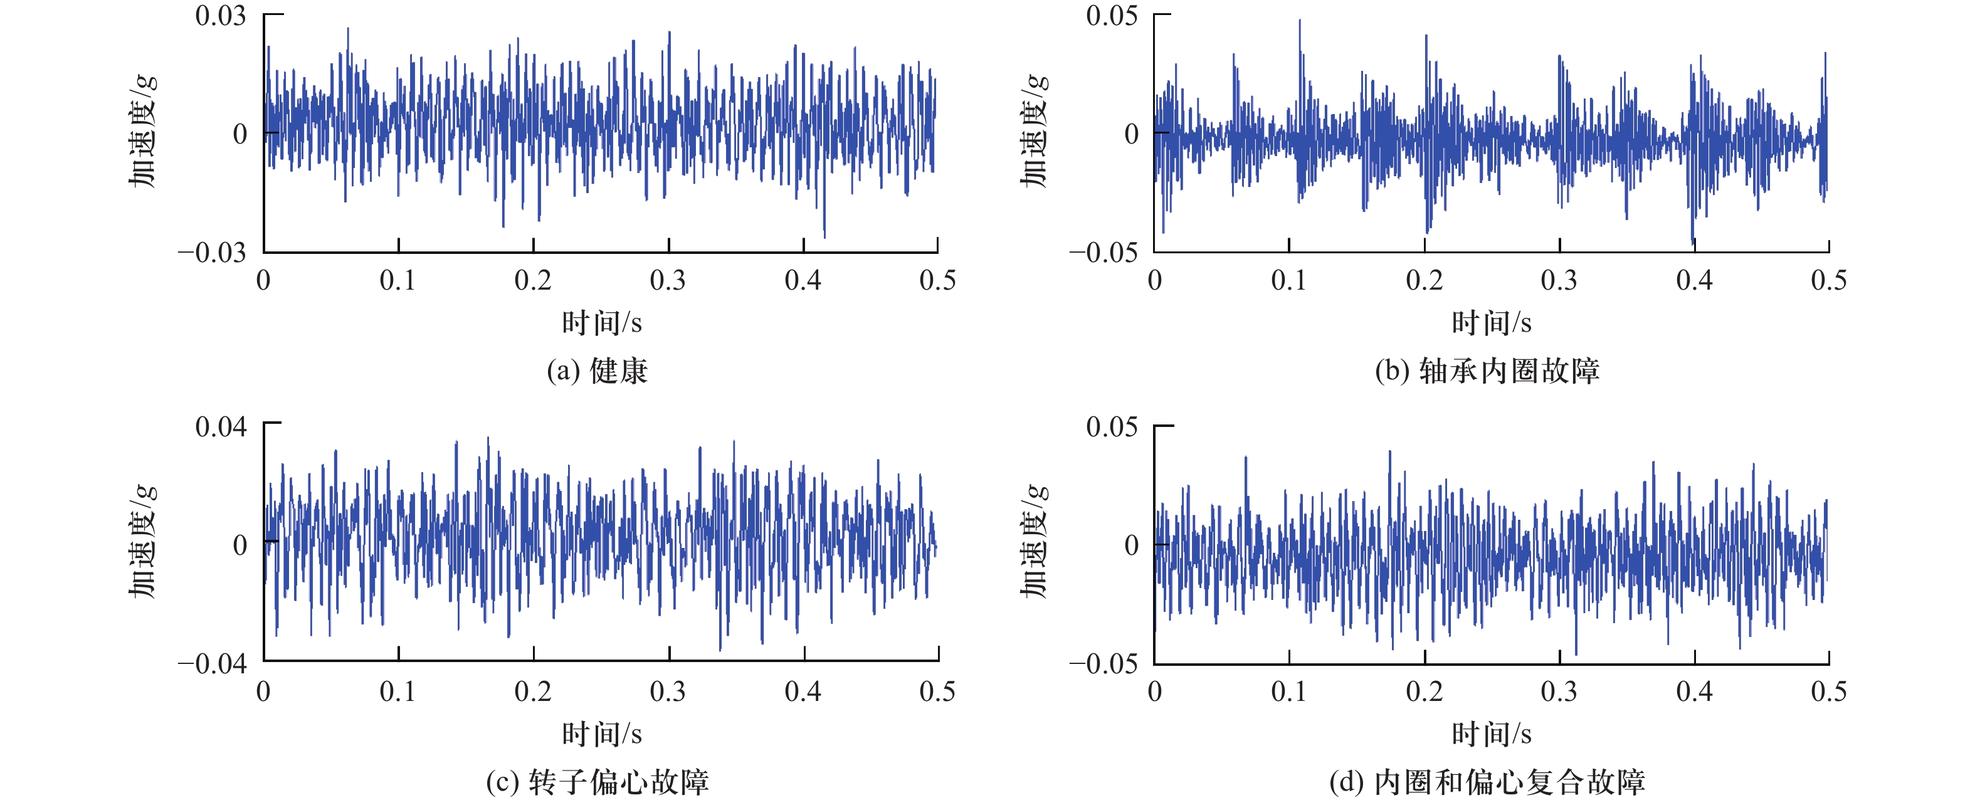
别把工具当神仙供着
说实话,现在我见过太多厂子,花大价钱上了全套在线监测系统,吹得神乎其神,说不用人巡检就能预测故障,结果最后系统扔那儿吃灰,还说振动监测没用。 哪有那么玄乎?振动监测就是个给机器做体检的工具,和你每年去医院做CT没区别。你不能指望做一次体检,就能把一辈子的病都查出来,也不能指望机器给你报个故障就百分之百准。长期连续的趋势变化,比单次的超标数值要有用得多。同样是超了0.1个单位,三个月慢慢涨起来的,和一下子跳上去的,完全是两码事。 我前两年碰过一件事,一个厂子的风机报警,振动超标,维护队二话不说,花十几万换了整套轴承,拆下来旧的拆开看,磨损连十分之一都不到,最后查出来是进风叶片粘了两块灰,动平衡不对,吹干净就好了。你说这钱花得冤不冤?就是太迷信仪器的数字,忘了去现场摸一摸看一看,丢了最基本的判断。 不过话说回来,现在的振动监测真的比以前老师傅凭经验听准多了,能提前好几个月看出小毛病,不用等到出问题再紧急停机,省下来的钱真的不少。那个新来的小孩,现在学乖了,每次测之前先敲敲螺栓,摸一摸外壳温度,测完先拉频谱看峰在哪里,不会上来就喊超标。 机器从来不会瞒着你它哪里不舒服,只是你得会听它抖出来的话罢了。作者|制造
排版|制造
审核|白杨