2026-09-24 12:41:48 分类:正文
昨天带新人逛车间,刚走到工段,他伸手就摸了摸高速转轴的电机壳。烫得他一缩手,吸溜着冷气问我:昨天接班还好好的,怎么今儿就烫成这样?没等半小时,电机嗡的一声闷响,烧了。这不,整条线停了,调度正骂街呢。这种事儿,你在车间待久了肯定见过。对吧?
为啥机器总爱「突然猝死」
大部分工厂原来都是两套玩法:要么坏了再修,没坏就不管。要么到点就拆,不管坏没坏,到保养周期就拆开换零件。前一种太拼运气,赶上赶订单的时候坏,赔的钱够买半套新设备。后一种更亏,好好的轴承拆下来换掉,钱扔水里不说,拆装几次反而把精度装差了。我见过太多厂子,花大价钱买的好设备,保养比设备本身造得还狠。
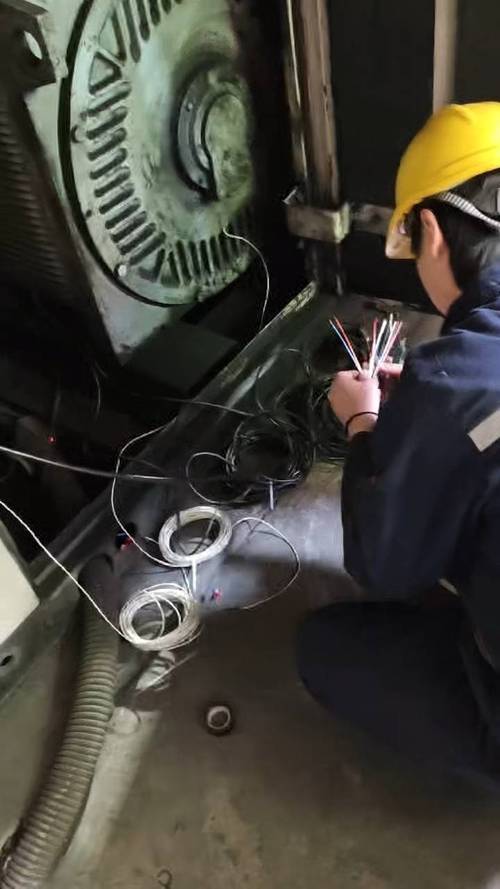 制造车间电机温度状态监测现场作业
状态监测就是来解决这个破事儿的。别听那些卖设备的吹得玄乎,说白了就是给机器做「动态体检」,不是等疼得打滚了再开刀,也不是没病就挨一刀,天天盯着你的指标,有点风吹草动就提前打招呼。
状态监测到底在盯什么信号
很多人以为就是装个温度计看温度,太浅了。机器出问题前,大部分都会先出异常信号。最常见的就是振动。轴承磨旷了,齿轮咬不住了,转轴歪了,振动的频率和幅度都会变。就像你脚上扎了个刺,走路肯定跟平常不一样,明眼人一眼就能看出来不对劲。
然后是温度,刚才那个烧了的电机,就是轴承先磨损,摩擦生热,温度一步步升上来,要是早发现,换个轴承就百八十块的事儿,晚了就是几万块打了水漂。还有油液,看看磨下来的铁屑多不多,就相当于给机器查血常规。还有声音,现在连声学传感器都能用上,异常杂音人听不到,机器能捕捉到。
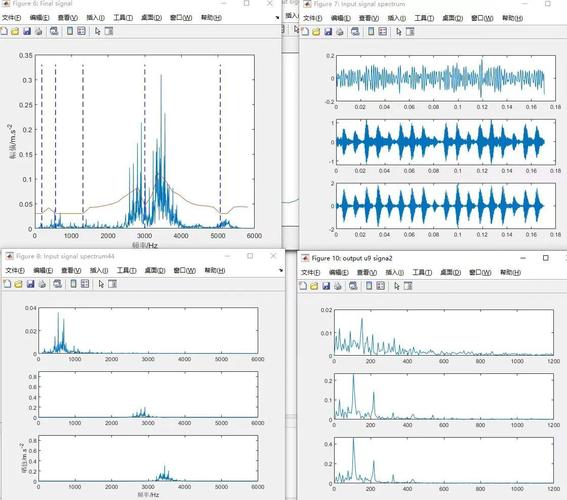 滚动轴承振动状态监测频谱分析图
说实话,我见过不少误区,就是觉得装了传感器就完事了。前阵子有个厂子找我过去,说他们花了大价钱装了系统,天天误报警,要不就是该坏的时候不报警,坏了才反应过来。我过去一看,传感器装错地方了,贴在电机外壳上,中间还隔了一层厚油漆,信号早就糊得不成样了。还有的报警了没人当回事,昨天报警今天忘,该转还是转,那不白装吗?
小厂子也能做状态监测吗
 小厂子也能做状态监测吗
别觉得这是大厂才玩得起的高端玩意儿。很多老师傅干了十几年,闭着眼摸一遍机器就知道哪儿不对,这就是最朴素的人工状态监测啊。新人刚进车间,师傅第一节课教你的,不就是摸温度听声音吗?你每天上班花十分钟,把线体上十来台关键电机摸一遍,听一遍,就能拦住八成以上的突发故障。这哪儿需要花大价钱啊?对吧?
不过话说回来,几十台上百台设备的大产线,还是得靠自动监测。人不可能24小时盯着,半夜出问题你也不能守在那儿。现在一套系统也不贵,提前预警一次,省下来的停产损失就把成本赚回来了。我见过一家做加工的,原来关键主轴一年出两三次突发故障,每次停线都亏好几万,装了监测之后,两年多没出过一次突发停机,算下来赚翻了。
别把这玩意儿想得太神,它就是个给机器打预防针的法子,说白了就是把原来的被动救火,变成主动防患,就这么简单。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的「预言家」:你不知道的设备状态监测
文章链接:https://www.lfdjt.com/p/zhizao/a/2385.html