先别拆,你踩过这个坑吗
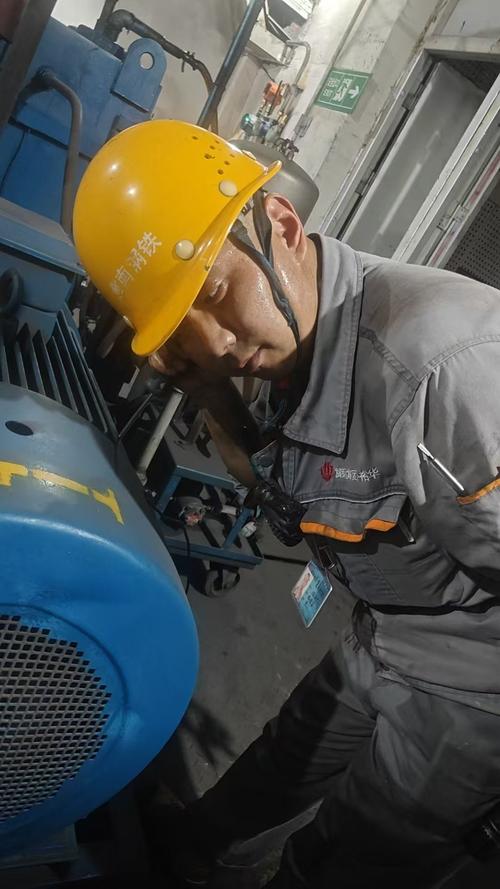
永远不要上来就拆零件。我刚当学徒那会,跟着师傅赶抢修,一进车间听见主轴哐哐响,我撸袖子就准备拆法兰盘,被师傅一把按住后颈窝。那会我还挺不服气,觉得师傅磨磨蹭蹭耽误生产。结果呢?师傅摸出一把旧改锥,尖头顶住轴承座,耳朵贴在木柄上听了半分钟,抬头就说,齿轮打了一个齿,不用拆整个箱,打开侧盖换就行。省了快三个小时,我那脸烫的能煎鸡蛋。
说实话,现在很多年轻人依赖仪器,觉得靠手靠耳朵太玄了,都是老古董经验。不对吗?也不能说全错,仪器当然准。可你方向错了,再准的仪器也白搭。我见过太多小伙子,拿着振动分析仪到处测,测了一屏幕曲线,到头来还是没搞清楚问题出在哪,白耽误大半天。
最核心的逻辑:找「异常基准」
故障诊断最根本的是什么?不是你会用多少高级仪器,是你得知道「正常」长什么样。这个就是异常基准。
什么意思?这台机床正常运转的时候,主轴外壳的温度就是手放上去不烫,能搁五秒。正常转起来的声音是均匀的嗡嗡,没有杂声。正常走刀的时候,手柄不会麻到手抖。这些东西不需要仪器记,你平时多摸两遍多听两声,心里就有数了。
我上个月碰过一个事儿,一台设备加工出来的零件尺寸总是飘,精度差一丝。年轻人换了丝杠换了导轨,折腾了两天,还是不对。后来我去了,伸手摸了摸伺服电机的壳,比正常烫了快一倍。拆开一看,编码器连接线磨破了,信号时断时续,可不就尺寸飘嘛。你说难吗?一点不难,就是没人想起去摸一下温度,大家都盯着传动件死磕。
很多时候故障就是这么回事,你盯着你觉得可能出问题的地方,真正的病根就在你忽略的小细节里。
缩范围:怎么从杂音里找病根
找着异常了,接下来怎么把范围缩小?其实就是顺着症状倒推。比如说,开机就响,不挂挡也响,那肯定就是主轴这边的问题。一挂走刀才响,不挂不响,那肯定就是进给传动的问题,压根不用往主轴上费功夫。
不过话说回来,总有那种出人意料的故障。之前有台铣床,一吃刀就抖,换了刀片调了间隙,啥方法都试了,还是抖。最后所有人都没辙了,我绕着设备走了三圈,蹲下来敲了敲地基,听见声音发空——原来地基灌浆的时候没填实,时间长了下沉,整个机床歪了。刨开重新灌浆,好了。
你说这找谁说理去?所有人都盯着机床本身,谁能想到基础出问题?所以我带新人总说,别把思路框死了,异常在哪,你就往哪去,别抱着”肯定是某部分出问题”的执念不放。
说白了,故障诊断就是车间里当侦探。你得先找线索,从声音温度振动这些小细节里找不对劲,再一点点缩小范围,最后才轮到拆,轮到修。多站在机床旁边听十分钟,比你拆一下午装三小时有用多了。很多时候病根就藏在那些你没注意的小异常里,你忽略它,它就能给你搞出不小的损失。
作者|制造
排版|制造
审核|安然