 大讲堂
上周拽着刚分来的小徒弟走装配车间主通道,走到贴标机工位旁,他脚一滑差点蹲地上——倒不是地面漏了液压油,是他盯着机器侧面转得飞快的那圈黑皮带看入了神。他伸手隔着安全网戳了戳,转头扯着我袖子喊,师傅这皮带跟我家电动车电机上的传动带长得一模一样啊,怎么这玩意儿转得这么快也不跳齿?
我当时就笑了。
这是同步带啊。跟普通的三角带,根本不是一个路数。

别拿它跟普通三角带比,差了好几个逻辑层级
很多刚摸设备的新人,第一眼看见同步带,都觉得不就是个加了齿的橡胶圈。真不是。你把普通三角带切开看,工作面是斜的,全靠张紧之后的摩擦力,硬蹭在带轮的斜面上转。负载稍微一大,或者带轮上沾了点胶、掉了点碎料,直接就开始打滑——上个月隔壁包装线换的输送段,刚开起来半小时,因为带轮上沾了半张掉下来的不干胶,皮带直接空转,线上排好的瓶子全歪在一边,堵了快二十米的通道,耽误了俩小时产能。
但同步带的传动逻辑,从根上就不一样。啮合传动的核心,从来不是摩擦力。它的内侧是整整齐齐压出来的齿,跟带轮上铣出来的齿槽,是严丝合缝咬在一起的。你就算把张紧力松个半圈,只要齿还在槽里,它就不会空转。我上次拆下来一块换下来的旧带,指腹蹭过那些硬邦邦的齿,能感觉到里面埋的细钢丝骨架的硬度,你就算用老虎钳夹住两头使劲拽,都很难把它拉长变形。
最烦那种上来就说”不就是根皮带”的人。真出了问题你拆下来才知道,这齿要是磨掉半毫米,整台设备的定位精度直接飘到没边。就说这台贴标机,要是同步带的齿磨得不均,转的时候一顿一顿的,出来的标签位置能差出去一厘米,客户收到货直接打投诉电话,那损失比买十根新同步带都贵。
老师傅摸都不用摸就知道的故障,新人得拆半小时
很多新人遇到同步带出问题,第一反应是拿个卷尺量长度,找长度不对的问题,拆下来换个新的就完事。根本不对。我之前带的个徒弟,上次遇到设备定位飘,上来就把皮带拆了量尺寸,折腾了一下午,最后发现是带轮的齿槽里卡了半片掉进去的标签碎渣,把同步带顶起来半毫米,转的时候卡一下跳一下,精度能准才怪。
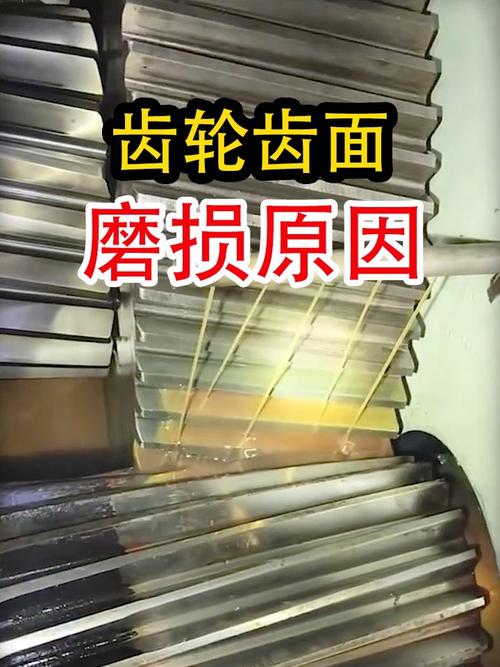
最常见的坑,从来不是皮带直接断了,而是悄悄磨掉的齿。设备天天24小时连轴转,齿和齿槽天天咬在一起摩擦,一开始是表面的橡胶慢慢磨,你从设备外面隔着安全网根本看不见。等你听见转的时候有”哒哒哒”的异响,那已经是齿的棱角磨平了,咬不住带轮了。
还有张紧度的坑,踩的人更多。很多人觉得皮带越紧越好,拉得绷直了才不会跳。错。张太紧了,带轮两边的轴承用不了三个月就磨坏,皮带里面夹的钢丝骨架也会被拉得金属疲劳,说不定哪天转着转着直接断成两截,卡在机器里把别的零件都打坏。张太松了更麻烦,转起来晃悠悠的,跳齿,定位不准,做出来的产品全是次品。老师傅判断张紧度从来不用塞尺,伸手按一下皮带中间,能压下去个一厘米左右,就刚好。
别觉得它是个小零件,选型差一点都不行
说实话,很多设备的采购之前图便宜,找那种小作坊做的同步带,看起来齿型对得上,装上去也能转,用俩月就出问题。为啥?因为齿距不对啊。带轮的齿距是厂家铣出来固定死的,要是皮带的齿距差了零点几毫米,装上去一开始是硬挤进去的,转不了多久,齿就被挤得磨得稀碎。
还有材质的适配问题。在有油污的工位,你要是选了普通橡胶的同步带,用不了半年就被油泡得发胀,齿全软了,根本咬不住带轮。换那种耐油的聚氨酯材质的,贵是贵了点,但能用两三年,算下来反而划算。
其实这东西跟自行车链条是一个逻辑,都是靠啮合传动,不是靠摩擦力硬蹭。只不过链条是金属的,重,噪音大,转快了还容易掉链子。同步带是橡胶加骨架的,轻,转起来几乎没声音,线速度能拉得很高,很多高速运转的工位,根本离不了它。
上次小徒弟蹲在地上,盯着那根转了快两年的同步带看了半天,伸手隔着安全网摸了摸,说原来这小东西藏这么多门道。我踢了踢脚边的工具盒,说不然呢。车间里哪有什么不起眼的零件啊,你不把它当回事,它分分钟能给你整出个大停线事故。
作者|制造
排版|制造
审核|小准