 大讲堂
上周带刚毕业的徒弟走铸铁加工线,他盯着切屑堆得快没过机床导轨的工位皱眉头,说这碎铁渣子烫得能燎破劳保鞋,为啥没人扫?
我顺脚踢了踢脚边那个沾着油泥、壳子掉了块漆的铁盒子——就这玩意儿,没它你别说扫,三天就得把机床导轨啃出沟来。
徒弟蹲下来瞅,壳子上连个正经标识都没有,露着锈迹的焊缝,怎么看都像个没人要的边角料焊的。
没人愿意靠近的“铁盒子”,到底在干啥
他之前总觉得排屑机就是个大号的扫地机器人,把地上的脏东西扫进簸箕就完事。哪有那么简单。
你凑近了摸,这铁盒子的外壳是温的,里面的链条带着刮片,二十四小时顺着倾斜的槽道往上转,接住从机床排屑口掉下来的所有东西——卷得像弹簧一样的高速钢切屑、细得能飘起来的铸铁粉、混在切屑里没甩干净的切削油,全被带着刮到出口的料车里,连渣都漏不回机床的接屑槽。
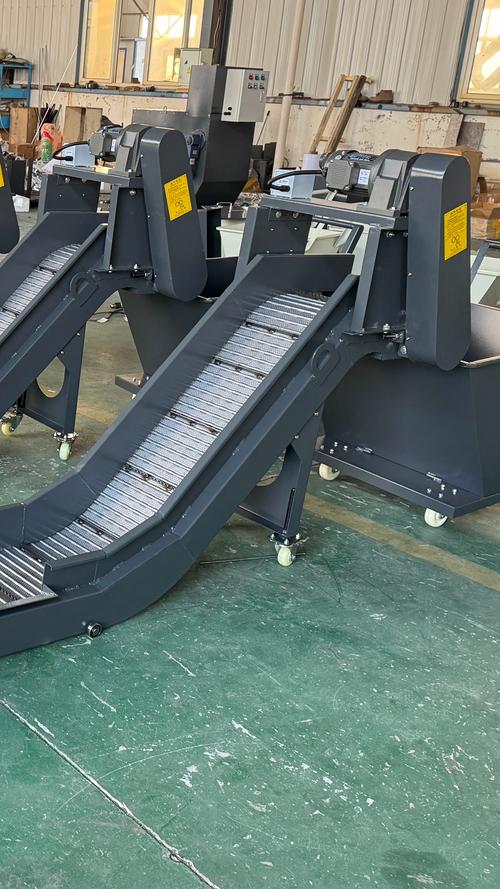
别嫌它丑。
真的。
上次隔壁车间换了台新加工中心,厂商配的排屑机薄得像易拉罐皮,外壳用手按都能凹进去一块。用了俩月,卷得最长的钢屑缠进了链条缝里,转不动了。那天正好赶急单,班组四个人蹲在地上掏了俩小时铁渣,满手的黑切削油,指甲缝里的油泥洗了三遍都没掉,下班去食堂打饭,打菜阿姨都往旁边躲。
选不对的排屑机,比没有还坑
很多人对这玩意儿的误解,就是“能转就行”,买的时候专挑最便宜的砍价,觉得这东西没技术含量,坏了换就是。
我刚入行的时候真信过这话。
当时给一条铝加工线配设备,为了省预算选了最普通的链条式排屑机。结果铝屑细得像磨碎的面粉,顺着刮板和槽道的缝隙往下漏,半个月下来地槽里积了快半米厚的铝粉,清理的时候一铲子下去,扬起来的铝粉飘得满车间都是,班组长追着我骂了三栋车间楼。现在想起来都脸热,当时省的那点设备钱,搭进去的清理人工都够买两个新排屑机了。
排屑机从来不是通用件,是跟着你的加工材料、切屑形状量身配的。出长卷钢屑的工位,就得用刮板式的,卷屑缠在刮片上能顺着槽道直接倒进料车;出细碎铝屑、铸铁粉的工位,就得配带磁的款,连混在里面的细小铁屑、带的切削油都能吸附住,不会顺着缝漏得满地都是。

之前见过更离谱的,给磨床配的排屑机没加过滤结构,磨下来的细砂轮粉顺着排屑机流回了冷却水箱,堵了冷却管路,半个月烧了两个冷却泵,算下来的维修费,够把整条线的排屑机全换一遍新的。
平时不留意的小毛病,攒着就是大事故
排屑机这东西,你天天见,又最容易被忽略。
很多班组的点检表上,排屑机的栏永远打个对勾,从来没人真蹲下来查。你看那链条松了吧,刮片就歪,刮不干净排屑口的积屑,积久了掉回机床导轨上,硬邦邦的合金屑被拖板来回压,导轨面划一道深沟,那维修费用,够买三个全新的排屑机。还有出口的挡油板裂了吧,切屑上带的切削油就顺着壳子滴到地上,夏天天热,油混着铁屑滑得像溜冰场,之前有个师傅踩上去闪了腰,歇了仨月才回来上班。
你凑近听声音。
排屑机正常运转的声音是闷乎乎的“嗡嗡”声,要是听见里面传出“咔哒咔哒”的金属碰撞声,别犹豫,赶紧按急停。十有八九是有硬的合金碎块卡进了链条和链轮的啮合缝里,再硬转十分钟,链条就能崩断,飞出来的金属块能把旁边的电气柜打个坑。
说实话,我在车间待了快二十年,见过太多人把预算全砸在机床主轴、刀库、五轴转台上,排屑机的成本能压多低压多低。真等切屑堵了机床、漏的油滑摔了人、卡的链条崩断了才反应过来——机床再精密,切屑排不出去,就像人吃了饭堵在胃里,啥高精度加工都白搭。
刚才徒弟蹲在排屑机旁边,用扳手紧了紧松了的链条,拍了拍手上的油泥。
这玩意儿从来不会出现在产品宣传册的显眼位置,也不会有人专门给它评什么技术奖。但它就安安静静蹲在车间最吵、最脏的角落,转个十年八年,把所有人都不愿意碰的脏活累活,全稳稳兜住。
作者|制造
排版|制造
审核|安然