上次带刚毕业的实习生逛装配车间,刚走到自动化段,他直接钉在原地,指着工位上那个嗡嗡颤的铝圆盘凑上去要摸。
手还没碰到就被我拦了。
别碰。不是烫,是你手一伸进去,打乱了它的震频,轨道上排着的小螺丝立马全乱掉,半分钟的出料节奏全白费。
他愣了半天,说不就是个晃来晃去的大铁盘子,怎么比精密机床还金贵?
别把它当只会晃的大漏斗
这是绝大多数外行对振动盘的第一印象——觉得就是靠乱晃把零件抖出来,跟家里筛面粉的筛子没区别。
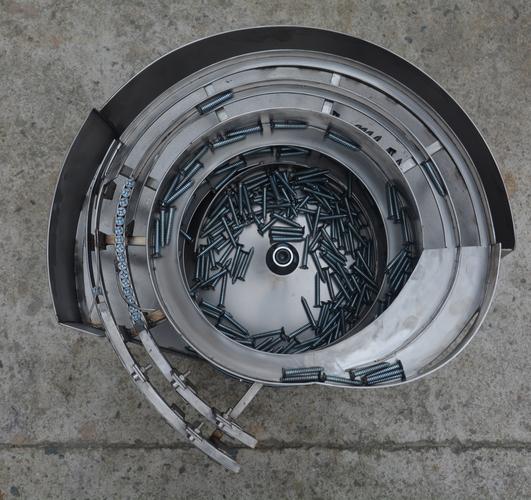
真不是。你凑得近了看,沿着盘壁螺旋往上爬的轨道上,隔一段就开着个形状刚好卡零件的缺口。这就是螺旋轨道上的选向缺口:顺着轨道往上爬的零件,姿态对的就顺着轨道继续走,姿态歪的、躺倒的、叠在一起的,直接从缺口掉回盘底,重新排队。
没有摄像头,没有传感器,全靠缺口的形状卡——就这么个简单到离谱的结构,能把混在一起的小螺丝、弹簧、塑料卡扣,全筛成姿态统一的队列,顺着轨道送到下一个工位。

我见过最绝的一个盘,是用来分选小塑料齿轮的。轨道上的缺口开得刚好,只有齿轮齿槽朝上的姿态能卡着缺口走,反过来的直接掉下去,分拣准确率比刚上手的操作工还稳。
那些藏在震频里的小脾气
很多刚学调试的新人,总觉得振动盘震得越狠,出料越快。
大错特错。
这东西的脾气全藏在细节里:底下的电磁线圈按固定频率吸放盘体,带着盘做斜向的小幅度抛动,零件借着每次抛起的力,顺着螺旋轨道往上爬。震频和弹簧片的角度差1度,出料速度能差一半。
上次调装微型弹簧的振动盘,一开始把弹簧片掰得太陡,盘体抛起的角度太斜,弹簧刚爬两步就翻个跟头,掉回盘底堆成小蚂蚁窝。蹲在旁边跟操作工一起掰了半小时弹簧片,把角度往下压了两度,震幅调小了一档,那些弹簧居然乖乖顺着轨道站着走了。当时我俩对视一眼,都松了口气——就这点破事,能耗掉一整个下午。
更有意思的是,你站在它旁边待久了,脚底板能感觉到跟它同频率的微麻,连说话的语速都不自觉跟着那个震感走。
它也会闹情绪的时刻
别觉得这玩意儿装上去就万事大吉,它闹起脾气来,能把你急得满头汗。
最常见的故障,根本不是零件卡了。是操作工贪方便,把一整盒零件全倒进盘里,盘内零件的装载量最好控制在容积的三分之一到二分之一之间,倒太满,盘体被压得沉,震幅不够,零件爬不动,出料慢到你以为它坏了。上次凌晨赶产能,产线报警说振动盘不出料,维修的小伙子跑过去蹲了十分钟,发现是前班的师傅把一整盒新零件全倒进去了,压得盘根本震不动。小伙子当时脸都绿了——白跑一趟,连个扳手都没掏出来,舀出去半盘料,设备立马就活了。
还有的时候,轨道上沾了点切削液的油膜,零件滑溜溜的,爬两步就往下溜,拿无尘布把轨道擦干净,立马就顺了。我见过最离谱的一次,盘里掉了个比米粒还小的铁屑,刚好卡在选向缺口上,零件走到那就卡,拆下来倒出所有零件找了五分钟,才把那个小铁屑揪出来。
现在总有人说,要搞AI视觉分拣,要把这些老设备全换掉。但你真去车间转一圈就会发现,那些跑了十来年的产线边上,还是一堆嗡嗡转的振动盘。没有花里胡哨的算法,没有娇贵的摄像头,成本低,耐造,出了问题师傅蹲在旁边调十分钟就能好,哪怕轨道磨得发亮了,照样能稳稳把零件送到位。
哪有那么多高大上的黑科技啊。产线上最靠谱的设备,从来都是这种看着不起眼,嗡嗡转着,就把活干了的铁盘子。
作者|制造
排版|制造
审核|知知