谁告诉你丝锥就是开螺纹的?
很多人进车间大半年,都觉得丝锥不就是根带齿的铁棍子,拧出螺纹能上螺栓不就完了?
真不是。我见过干了三年的车工,拿手用丝锥上数控床子开高速,没出三个孔直接齐根崩断。手用和机用,差的不只是那点硬度。手用是给人手工攻的,齿厚留得多,韧性好但是不耐高速摩擦,机用的呢,硬度高,齿形设计就是排屑顺,你搞反了用,不出事才怪。
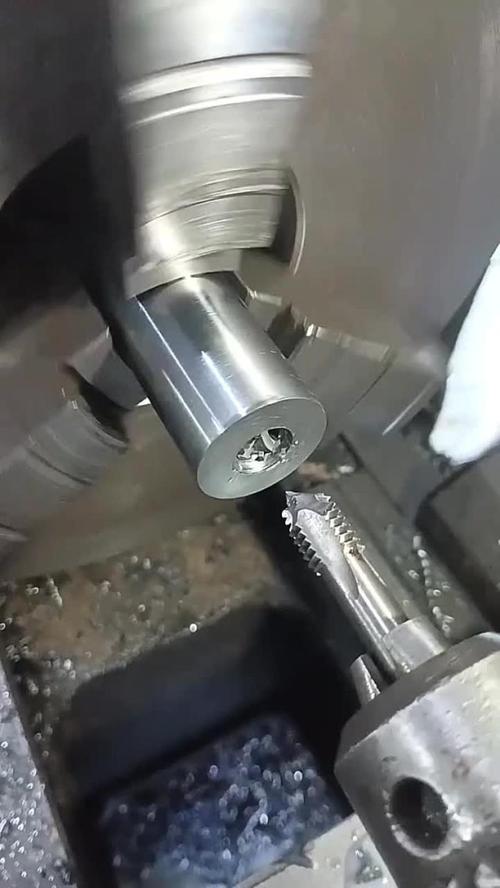
攻丝这活,差一点都不行。牙深了螺栓拧不进去,浅了挂不住丝,歪一点整个工件直接报废。说出来你不信,我见过整批几十个毛坯,就因为丝锥对中歪了半毫米,全废了。
老师傅不说的那点手感
说实话,干了十几年机加工,我现在攻丝还得小心翼翼。这东西没什么捷径,全是手上磨出来的感觉。
很多新手上来就猛摇手柄,进给快得像赶火车,我看着都捏汗。攻两圈就得退半圈,这是规矩,为什么?断屑啊,切屑不折断,堵在容屑槽里,越挤越紧,再转一圈直接崩。
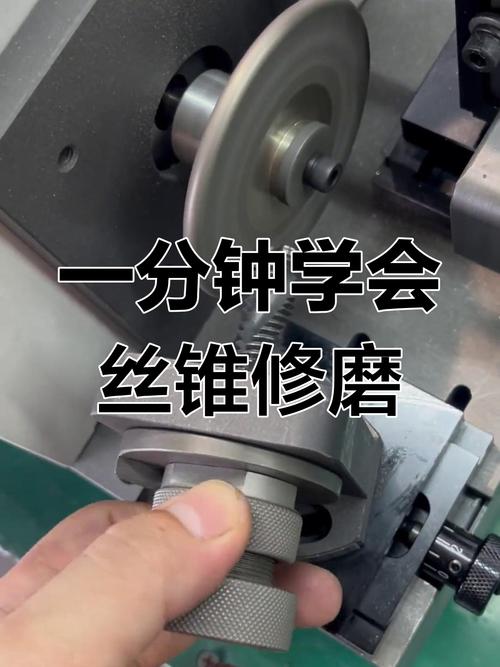
还有很多人不知道磨丝锥。买过来的新丝锥,不是拿来就能用。攻不锈钢的时候,普通新丝锥的齿顶太尖,容屑槽也窄,切屑排不出来。老师傅都会拿砂轮把齿背磨薄一点,把容屑槽拓宽一点,磨完了用油石把齿顶抛顺,这样用起来,寿命能翻一倍还多。
冷却液也不能乱加。攻铝件你给我加普通乳化液?用不了两个孔,丝锥就粘屑粘得像裹了一层糖,牙纹直接刮花。就得用煤油,刷一点进去,滑顺得很,切屑自己就掉出来。攻硬钢呢?就得用浓度够的乳化液,不然温度起来,丝锥硬度直接降,齿分分钟磨平。
断了真的只能扔?
真不是。刚干那会我断了丝锥,第一反应就是掏不出来,工件废了交上去挨骂。后来师傅拿个断锯条,磨成一头尖的钩子,卡进断丝锥的容屑槽里,拿小锤子轻轻敲了十几下,慢慢逆时针转,没五分钟就拧出来了,工件一点没伤。
当然这只适用于断口离孔口不远的情况。真断到盲孔底了,也不是没办法。小车间没有电火花设备的话,拿焊丝焊个小把手在断口上,慢慢拧也能出来,就是得小心别把孔壁焊坏了。
我现在带徒弟,第一课不是教怎么攻丝,是教断了丝锥怎么救。毕竟干我们这行,谁没断过几个丝锥?能把废工件救回来,比什么都强。
不过话说回来,最好还是别断。提前对好中,选对丝锥,该清屑清屑,该加油加油,大部分断丝锥,都是急着赶活瞎造出来的。
对吧。
作者|制造
排版|制造
审核|小准