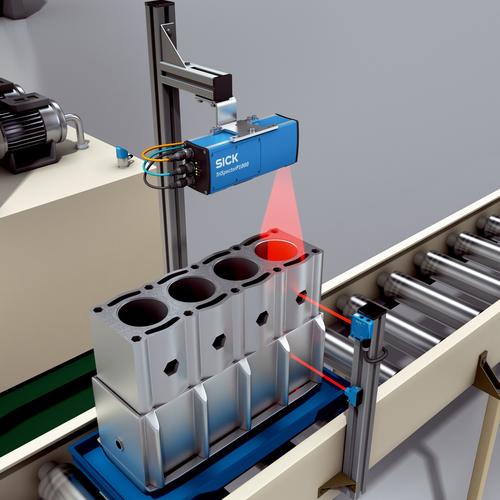
上周带刚毕业的小徒弟去车间转,他盯着传送带上那排亮着浅绿灯的架子直愣,说“这就是你们天天挂在嘴边的检测线?我以为就是几个工人拿卡尺蹲在流水线旁边量零件呢”。
我当时没接话。
这小子对检测线的误会,跟十年前刚进厂的我一模一样。
先掰扯清楚:检测线根本不是“最后一道岗”
很多人对检测线的刻板印象,就是所有工序全做完了,产品擦得干干净净摆到传送带上,线上的设备挨个挑,把带划痕、尺寸不对的残次品挑出来,剩下的直接装盒发货。
真不是。
我们车间的机加工零件,刚从CNC机床的卡盘上拆下来,还沾着半干的切削液,摸上去凉得冰指尖,带着股乳化油混着金属粉的腥气,温度都没降到室温,直接就被送到检测线的入口了。不是等所有工序走完才来检——是从零件离开机床的第一秒,它就在被盯着。
刚进厂的时候我总觉得,检测线上的设备都是“花架子”。直到有次我磨的传动轴,自己拿千分尺卡了三遍,尺寸卡在公差正中间,觉得稳得不行,结果刚把零件放上检测台,设备直接亮红灯报警,说圆度差了0.01毫米。
0.01毫米是什么概念?就是你对着强光凑到跟前去看,都找不出变形痕迹的程度。但它能揪出来。
这要是流到下游装到设备上,转起来的时候振动能大到把固定螺丝都震松。

那些藏在检测线里的“反常识”设计
很多新来的工艺员总觉得,检测线的传送速度越快越好,单位时间检的零件多,产能就高。
完全错。
之前我们试过把传送速度提了20%,想着能多检点货冲产能,结果连续三天,有三个零件表面的细微划痕没被视觉传感器拍到,直接流到了客户那边,被退了整整两托盘的货。算下来亏的钱,比那半个月多检出来的零件总价值高十倍都不止。
检测线上看起来最不值钱的部件,反而是影响检测精度的核心——就是那些贴在传送带两侧,沾了满是灰的切削液、看起来破破烂烂的橡胶挡条。别嫌它丑,少了它,零件在传送带上晃一下,传感器的测量基准就偏了,测出来的尺寸能差出去好几条公差。
我见过新来的保洁,觉得那橡胶条沾的油泥太脏,拆下来扔去了垃圾桶,当天整个检测线的误报率直接从0.1%跳到12%,害得我们整个班组加班到半夜,把仓库里存的所有待检零件全部重新过了一遍线,累得腰都直不起来。
不过话说回来,那些看起来高精尖的传感器,其实娇贵得很。车间里的室温差个两度,它的读数就能飘个几微米。所以每条检测线旁边,都挂着个巴掌大的温湿度计——真不是做给检查的人看的。夏天车间里三十七八度的时候,镜头上凝一层细水雾,你就算把零件擦得能照见人,它也能给你报个“表面缺陷”。
有次赶上大降温,早上刚开线,设备连续报了二十多个不合格,我们一开始以为是机床的刀具崩了,拆了半天零件量尺寸,结果发现是镜头上凝了层薄霜,拿擦镜纸擦了两下,立马就正常了。
你听不到的检测线“悄悄话”
待在车间久了,我闭着眼都能摸出检测线是不是在正常运行。
它运行的时候不是安安静静的,有自己固定的节奏:传送带的滚轮转起来是低低的嗡嗡声,传感器扫过合格零件的时候,会发出一声极短的“嘀”;如果零件不合格,旁边的气动拨杆会“咔哒”一下,把零件从传送带上拨到侧边的红色料箱里。
要是连续好几声“嘀”之后,听不到拨杆的咔哒声,说明今天前面的机床状态顺,零件做的全在公差范围内;要是咔哒声隔个两三秒就响一次,那肯定是前面的机床参数飘了,赶紧喊机加工的师傅过来调参数,晚了就要出一大批残次品。
上次有个刚从办公室下来的工艺员,说要把检测线的报警音全关掉,说“嘀嘀嗒嗒的吵得人脑壳疼”。我当时直接给他怼回去了。
你觉得吵,但是那声音是救命的。之前邻厂的一条检测线,为了“优化车间环境”把所有报警音都关了,结果视觉传感器的镜头被金属粉糊住了,连续三个小时检出来的“合格件”全是带划痕的,等发现的时候,那批货已经装到货车上,拉到几百公里外的客户厂里了。来回的运费、客户的索赔、返工的人工,算下来够买三套新的报警装置。
那天小徒弟站在检测线旁边看了快半小时,最后伸手摸了摸传送带的金属外壳——凉的,因为设备24小时不停转,表面一直是那个恒定的温度。他突然转头跟我说,原来这东西不是专门来挑员工错处的啊。
我笑了笑。
哪是挑错啊。这排安在车间角落的铁架子,是帮你把那些肉眼看不见的小毛病,全拦在出厂门之前。就像你出门之前,玄关挂的那面镜子——你总不能说,镜子是专门挑你发型乱了、衣服沾了灰来找你麻烦的对吧?
作者|制造
排版|制造
审核|小准