刚换的防静电工装还没焐热,就被师傅拽着往车间最里面钻。耳边是此起彼伏的焊枪闷响,混着输送线链条蹭导轨的哐当声,脚下的钢板地面还带着点余温——这就是我第一次近距离蹲守焊装线的初体验。之前总觉得网上拍的焊花像撒星星,真站在边上才知道,那火星子带点熔渣,掉工装裤上就是个焦黑的小洞。躲都躲不及。
你以为的焊装,其实是给骨架“打铆钉”?
刚进第一个工位,我盯着机械臂举着焊枪半天没动,正纳闷呢,师傅伸手戳了戳我胳膊:别傻看,这是在找焊点位置。之前外行总觉得焊装线就是全自动化的魔法,哐当一下白车身就出来了,哪有那么顺。
每个机械臂的动作都是提前算好的,哪个点要焊多少时长,焊枪伸进去的角度差半公分都不行。我上次见调试的师傅因为一个焊点的位置偏了2毫米,蹲在地上调了俩小时程序,最后烟都抽了半包,说这玩意要是流到下工序,整个车门的缝隙能塞进去个硬币。

很多人对焊装的误解,就是拿着焊枪把钢板焊得满是疤。实际上现在的焊装工位,绝大多数的焊接动作都由机械臂完成,人站在边上顶多是盯着设备状态,递个物料,清理下焊枪头的积碳。真要靠人举着焊枪在几平米的车架子上蹲一天,别说精度够不够,腰早就废了。
整条线的节奏,比地铁早高峰还准
你根本别想在这条线上随便卡壳。每台白车身从进入主焊线开始,就被托在滑橇上,像串在烤串签子上的肉串,按固定的节拍往前挪。通常一个工位停留的时间就那么几十秒,到点了链条自动往前送,后面的工位已经等着接了,谁都别想拖慢整体节奏。
我之前碰过一次临时停线,就是因为某个工位的焊枪头粘了焊渣,没及时清理,出来的焊点虚焊了。那一下整个线体的红灯全亮,本来哗哗往前跑的车身一下子全停了,调度在广播里喊得嗓子都哑,所有工位的人都攥着抹布等故障排除,虚焊的车身要是流到总装线,后期用户开着车跑颠簸路,说不定哪天车身骨架就出问题。那时间成本算下来,真的比黄金还贵。
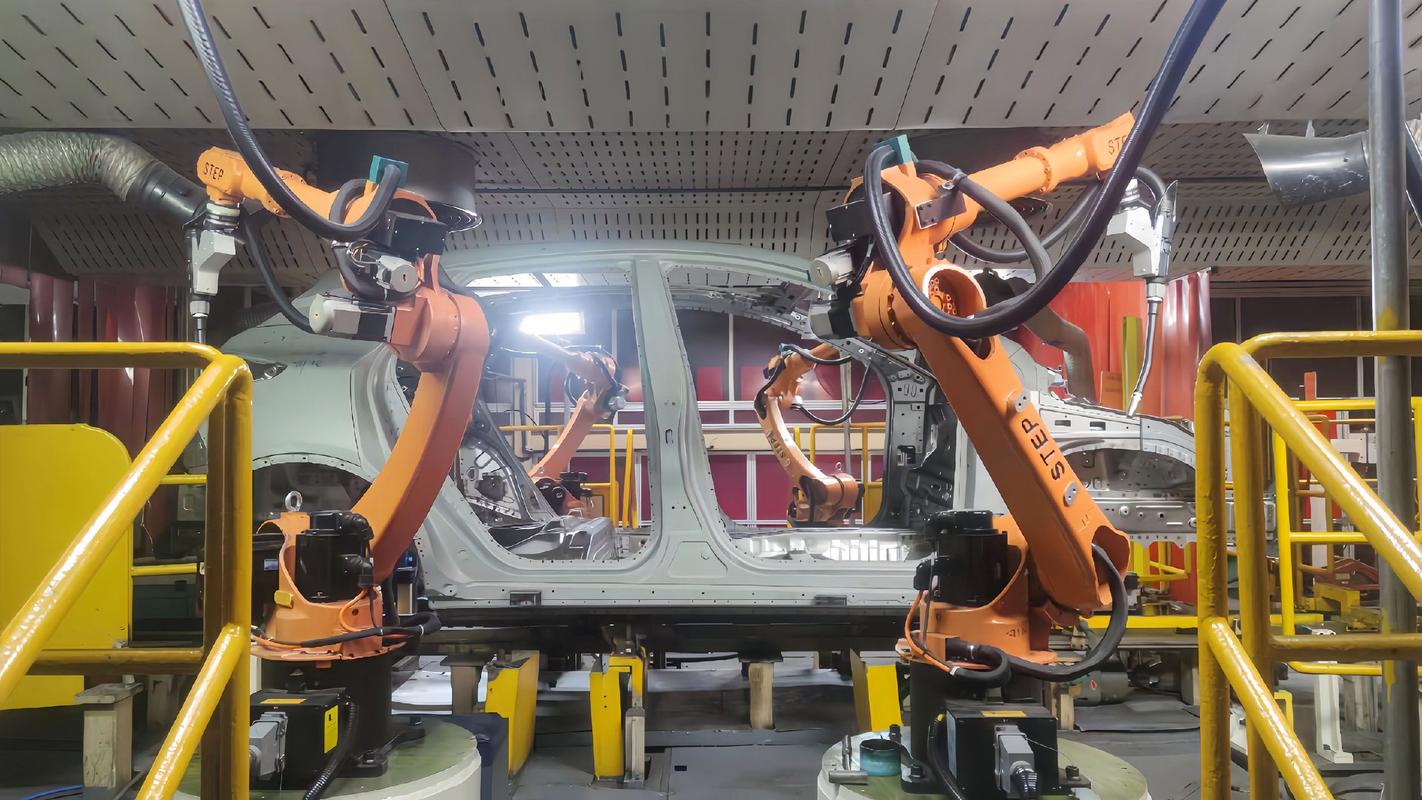
之前我在老的小车间见过人工焊装,师傅举着焊枪蹲在车架子旁边,焊完一个点就挪一步,一天下来腰都直不起来,焊出来的骨架缝隙能差出好几个毫米。现在的焊装线,机械臂举着焊枪的力道稳得很,每个焊点的熔深都差不多,根本不会出现哪个点焊穿了、哪个点没焊透的破事。
那些藏在焊花里的小故障,才是真考验
很多人觉得焊装线坏了无非就是机械臂动不了,哪有那么简单。我印象最深的一次,是连续三个工位报焊点强度不够,查了半天发现根本不是机械臂的问题——是冷却水管堵了,焊枪的温度降不下来,焊的时候电流飘了,出来的焊点看着亮堂堂的,实则内部根本没熔透。
说实话我当时蹲在边上看师傅拆水管,掏出来半管子锈渣的时候,整个人都傻了。之前总觉得焊装就是焊枪出点火花的事,谁知道背后还要盯着冷却、盯着气压、盯着焊点的反馈信号,哪一环掉链子都不行。
那天我从车间出来,工装裤上沾了三个焊花烫的小洞,口袋里还揣了个掉下来的焊渣。跟同事唠的时候,他说他第一次去焊装线,安全帽上都被烫了个印子。哪有什么浪漫的工业火花,全是实打实的、带着余温的生产细节,凑在一起才拼得出整台车的硬骨架。
作者|制造
排版|制造
审核|安然