真的。
别嫌它慢。
别被“匀速转动”骗了,每一段轨道都在卡时间
刚当学徒那会我总觉得,所谓装配线不就是个带轮子的传送带,开了开关就呼呼转,哪有那么多讲究。直到第一天上班就闯了祸——工位上四颗固定外壳的螺丝,我有一颗拧歪了没发现,顺着传送带流到下一个工位,等后面的师傅装完内胆才发现,拆都拆不下来,整段线硬停了二十多分钟。
班长骂我的时候我还不服,不就是个拧螺丝,至于算得这么死?
直到后来跟着工艺组蹲了三天才懂,你眼睛看到的匀速转动,其实是每个工位的作业时间严丝合缝拼出来的。拿螺丝要几秒,电批拧到扭矩弹起来要几秒,把装好的工件推回传送架要几秒,全是之前蹲在工位上,掐着秒表数了几十次攒出来的数。要是你多愣三秒,后面的工位就得空等,整条线的节拍就像多米诺骨牌一样,全乱套。
我亲眼见过工艺组的人为了把拿螺丝的动作从1.2秒压到0.8秒,把装螺丝的盒子从工位左边,往右手边挪了3厘米——就这3厘米,整条线每小时能多装十多台。
扯不扯?
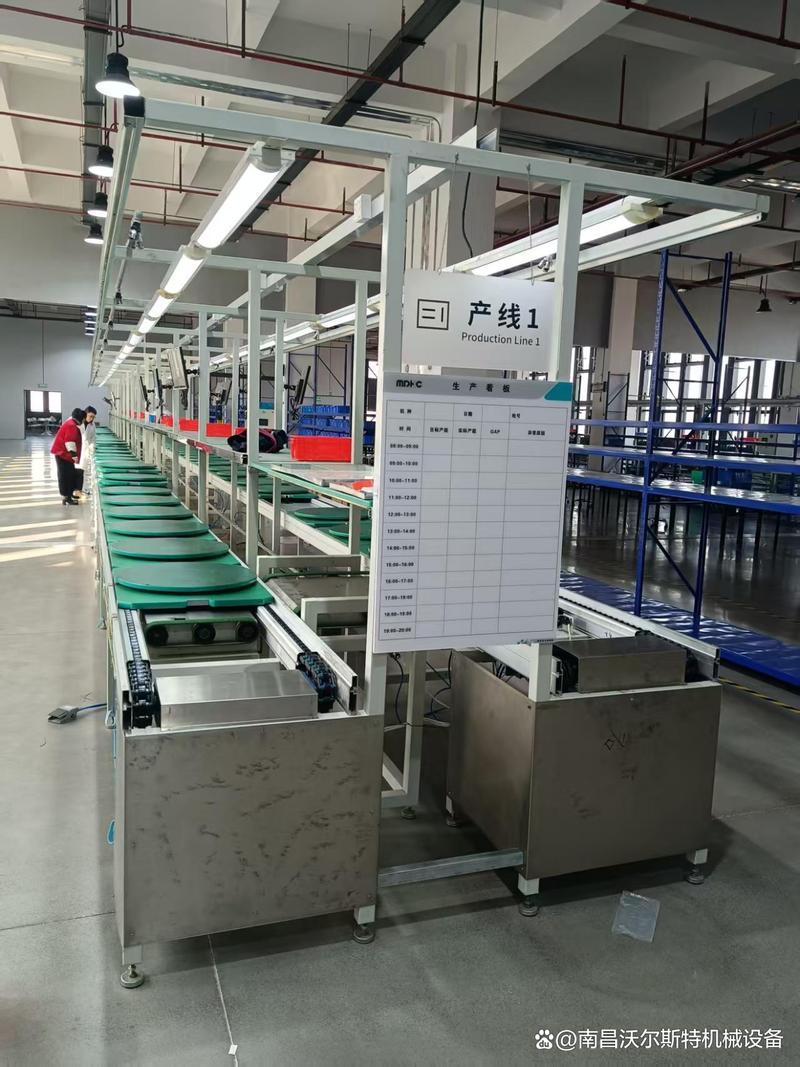
说真的,你别觉得这是抠门。工厂里的账,从来不是按“省了几毛钱材料”算的,是按“一分钟能装多少台”算的。每一秒的浪费,摊到一年的产量上,都是能盖半栋厂房的钱。
那些看起来“多余”的挡板和挡块,全是踩过坑攒出来的经验
顺着装配线走半圈,你会看到好多焊在轨道上的小零件:有的是磨得发亮的钢块,有的是包着软橡胶的挡头,还有的是套在导轨上的塑料限位套。刚进厂的年轻人总觉得这些东西碍事,挡着传送带转得不痛快。
我当年就是那个手欠的人。
看到装电机的工位上,轨道上凸出来一块钢挡块,每次传送带走到这,就得被挡着停两秒,等工人把电机卡进定位槽再走。我那天趁班长不注意,拿扳手把挡块的固定螺丝拧松了半圈,觉得这样传送带能转得更顺。
结果当天就出了三起不良。
三个电机顺着滑歪的传送带走偏了,外壳对不上安装孔,硬塞进去把塑料壳刮得全是白印子,返工返到晚上九点。班长也没骂我,就让我蹲在工位边,把那个挡块用记号笔描了三遍,说:“这东西不是设计师拍脑袋装的,是之前有个跟你一样手欠的,出了三次批量不良,才焊在这儿的。”
现在我每次看到那些奇奇怪怪的挡块,都不敢随便碰。
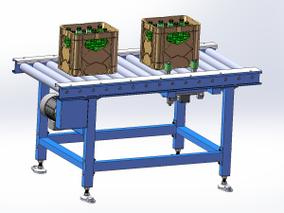
很多人总觉得工厂里的设备得越先进越好,最好全是机械臂、全是传感器,连个多余的铁块都不要。其实真在车间待久了就知道,那些看起来土得掉渣的钢挡块,比好多贵得离谱的传感器靠谱——传感器还会因为灰尘、电压不稳出故障,这铁块焊在那儿,只要不被撞变形,十年八年都不会错。
别觉得装配线是“绑人的绳子”,它其实是帮人省力气的
之前刷到网上的视频,有人说装配线是把人当零件用,绑在工位上重复一个动作,太不人道。
我每次看到这种评论都想笑。
真的。
你是没见过没有装配线的时候,工人是怎么干活的。早年间没有流水线,一个工人要从仓库把所有零件全搬到自己的工作台,装完一整台机器,再扛着成品走到仓库放好。算下来,一个工人一天走的路能有十几里,真正用来拧螺丝、插接线的时间,占不到三分之一,全在搬东西跑路上耗着。
装配线出来之后,零件顺着传送带送到你手边上,你只需要站在固定的位置,做那几个简单的动作就行。现在车间里的工位,脚底下垫着软橡胶垫,腰边靠着可调节的靠垫,手里的电批是用弹簧吊挂着的,不用自己抬着沉得要死的工具——这些舒服的细节,全是因为有了装配线,把人从无意义的搬运动作里解放出来,才慢慢攒出来的。
上次碰到线体卡停,不是什么大故障,就是个掉在链条缝里的小螺丝,维修师傅蹲下去掏了三分钟就掏出来了。线重新转起来的时候,旁边站着的几个老工人都下意识松了口气。
你说要是没有这条线,大家散在各个工位上干活,哪个环节出了问题,根本不会第一时间发现。等装完一整台机器才发现少个零件,那返工的时间,比停这三分钟多十倍都不止。
风从车间大门吹进来,带着点外面樟树的味道,装配线还是慢悠悠转着,上面的工件一个接一个,顺顺当当流到下一个工位。
作者|制造
排版|制造
审核|阿辰