上周带刚毕业的实习生逛热处理工段,那小子盯着回火炉的炉门直愣神。
刚才那把錾子,还烧得通红丢进油槽里滋啦冒黑烟,淬完硬得能划动玻璃,怎么转头就塞回炉里了?
这不白忙活?
我蹲在旁边擦了擦手上沾的氧化皮,给他指了指墙角堆的那堆崩了口的废錾子——都是去年图省事跳过回火工序的“遗留物”,硬是真硬,脆也是真脆,凿下去第一下,刃口能崩得飞出去两米远。
刚淬完火的钢,其实是个炸毛的愣头青
很多人对淬火的印象停留在“烧红了浸冷水,越硬越好”,根本不知道刚淬完的钢根本不能直接用。刚淬火完成的钢材,内部应力大到能自己裂开。你想啊,刚才还通体烧得透红,表面接触到冷油的瞬间,外层瞬间冷缩变硬,内部还保持着热胀的状态,里外的收缩力拧得跟被人使劲拧了三圈的湿毛巾似的,攒了一肚子没处释放的劲。
硬到什么程度?拿锉刀都锉不动。
脆到什么程度?你拿个小锤子轻轻敲一下,能顺着内部的应力缝直接裂成两半。上次有个新来的操作工不信邪,拿了块刚淬完的小钢块往地上一扔,啪的一声,直接碎成三瓣,弹起来的碎渣还把他劳保鞋的鞋尖砸了个小坑。

你说这东西要是做成钻头、凿子,装在设备上一受力,可不直接崩成碎渣?到时候飞出来的碎块比子弹还危险。
回火根本不是回锅重烤,是给硬钢“顺毛”
别听书上把回火的原理写得玄乎,说白了就是给绷到极致的钢材松松劲。回火的核心从来不是提高硬度,是把硬得发脆的钢材调得“韧”一点。
温度根本不用高。比淬火的温度低一大截,通常也就两三百度到五六百度,离烧红还差得远。老车间的师傅都不爱盯着温控表死磕,凑到炉门边上瞅一眼钢材表面的氧化色就知道差不离——浅稻草黄的,就是做凿子、錾子的料,硬中带韧,凿水泥都不崩口;深一点的紫蓝色,就是做弹簧的料,压下去能弹回来,不会一压就断。
温度、时间差一点,做出来的零件性能能差出一大截。你要是温度低个几十度,应力没松透,零件用着用着自己就裂了;要是温度高个几十度,硬劲全泄了,凿子拿去凿水泥,刃口直接卷成个薄铁皮,跟拿黄油刀戳西瓜似的,半毛钱用没有。
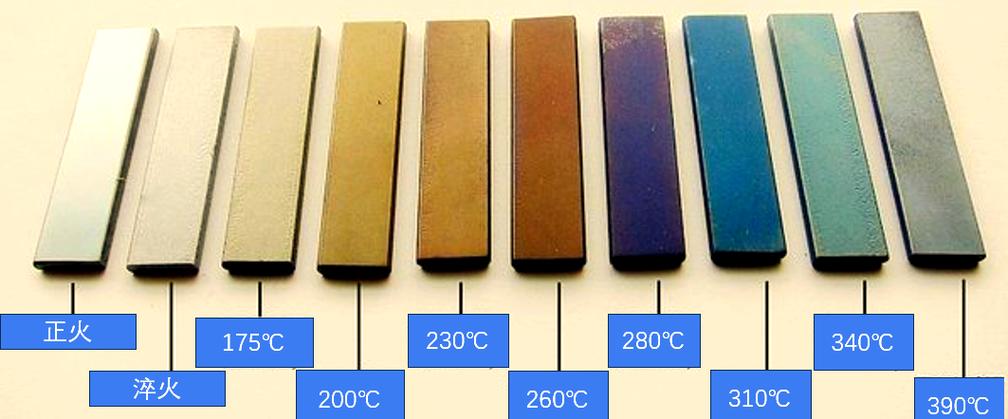
上次有个师傅跟我说,他刚学手艺的时候,师傅就让他盯着回火炉看了仨月,别的啥也不让干。就记不同颜色对应的温度,记到闭着眼都能猜出来炉里的钢烤到啥程度了,才让他上手碰炉门。哪有什么天赋啊,都是看的多了,摸的多了,就把钢的脾气摸透了。
那些偷工减料的回火,最后都会找上门来

我见过太多图省事的操作。
为了赶交期,把俩小时的回火时间压到二十分钟,出炉的时候看着氧化色都对,结果发出去的一批钻头,钻三块钢板就断在孔里,拉都拉不出来。为啥?表面看着应力松了,里面还绷着呢,一受力直接从内部裂成两半。
还有更离谱的,为了省点燃气,回火温度直接压到刚好够炉温的程度,做出来的扳手,拧个螺栓直接断成两截,用户拿着断扳手找上门的时候,班组的人还嘴硬说钢材质量不好。
扯啥呢。
省那点燃气、那点时间,最后赔出去的零件钱、客户的投诉费,够付十年的回火电费。
上周那个实习生蹲在回火炉旁边看了快半小时,突然抬头说,原来以前看小说里写的宝刀要反复锻打、淬火回炉,说的就是这回火的步骤啊。
我给他递了瓶冰橘子汽水,说对啊。哪有什么神兵利器的玄学。都是车间里的老师傅,一点点摸出来的道理——硬过头的东西,总得缓一缓,才能扛住事。
作者|制造
排版|制造
审核|知知