上个月带刚毕业的小徒弟巡线。
那小子蹲在离心机旁边,把一字螺丝刀抵在轴承座上,耳朵贴得快蹭到金属外壳,眉头皱得能夹死蚊子。
他说,师傅我听着这声音好像不对。
我没接话,把腰上挂的振动分析仪掏出来,把磁吸探头往同一个位置一按。
十秒钟。
屏幕跳出来的数值显示,这个轴承的内圈已经有早期点蚀了,再跑差不多两周,就得发出那种让人揪心的哗啦响,到时候拆换,至少得停三个小时的线。
小徒弟眼睛都瞪圆了。
你看,这就是老方法和新工具的差别。
你以为的”听响”,其实是在赌设备的命
之前车间的老巡检,靠耳朵摸轴干了三十年,经验确实准,但是架不住人的感官是有阈值的。那些藏在金属外壳底下的早期磨损,比如滚道上针尖大的蚀坑,转子上差了几克的不平衡量,装配时压偏了的轴承内圈,刚开始的时候产生的振动幅度细得像蚊子叫,混在设备正常运转的嗡嗡声里,人耳根本分辨不出来。
真的。
我见过太多班组,等听见轴承出异响了才停机拆修,那时候滚道已经磨出沟了,保持架都碎了半拉,连带轴都被拉伤,修一次的成本,是提前发现隐患做个更换的五六倍。
之前有个循环水泵就是这样,巡检员拍着外壳说声音正常,结果三天后直接抱轴停转,半条线停了整整八个小时,所有人加班补产补到凌晨,最后算下来的损失,够买三台振动分析仪。
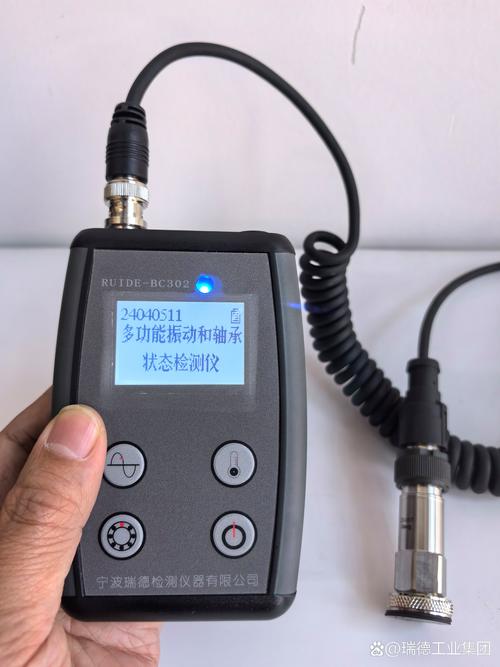
它不是什么玄乎的黑盒子,本质是给设备做动态心电图
很多人刚拿到这玩意,看着屏幕上跳来跳去的波形和频谱,觉得是很高深的精密仪器,其实道理特别简单。
你想,人的心脏跳的时候,有正常的节律,要是哪块血管堵了,心电图上就会跳出异常的波形。设备也是一样的。
设备转的时候,每个零件的接触、转动都会产生固定频率的振动,这些稳定的、符合设计参数的振动,就是”正常的心跳”。要是哪个零件出了小问题,比如滚珠在滚道上碰到了小蚀坑,转一圈就会产生一次额外的振动脉冲,这个脉冲的频率是固定的,和其他正常的振动信号混在一起,但是逃不过仪器的传感器。
它抓的从来不是整体震动的大小,是藏在信号里的那些异常特征频率。
我刚接触这玩意的时候也不服气,觉得我听了十几年的轴承声,还能不如个电子表?直到有次测一台刚换完轴承的引风机,仪器直接报了个装配偏差的预警,拆下来一看,轴承内圈因为压装的时候受力不均,偏了不到0.1毫米,再跑个十天半个月,就得把整个轴颈磨废。
那瞬间我真的觉得,之前靠耳朵赌的那些安全,全是运气。

别把它当万能检测仪,用不对纯纯瞎耽误工夫
工具再好,也架不住人瞎用。
我见过太多拿到振动分析仪的操作工,随便把探头往设备的薄铁皮外壳上一靠,盯着屏幕上的数值就说,哦测完了没问题。
那能测出啥啊?
探头必须贴在轴承座的刚性受力面上。 薄铁皮、塑料防护罩、甚至是设备的油漆层太厚的地方,测出来的信号全是被衰减过的,数值飘得没边,根本反映不了内部的真实状态。
还有人觉得,测出来的数值比上次高一点,就说明设备坏了。
不对。
设备刚换完润滑油的时候,润滑脂的粘度还没到正常状态,振动数值本来就会偏高一点;旁边相邻的大设备开起来,带来的共振也会让测量值涨一块;甚至环境温度低,轴承的润滑脂变稠,测出来的数也会变。
单次测量的数值没有意义,长期记录下来的趋势曲线,才是判断故障的核心依据。
说实话,我见过不少班组把这几千块的设备锁在工具柜里落灰,巡线的时候还是蹲在设备旁边摸轴听响,真等设备趴窝了,又拍大腿说当初怎么没好好用仪器测。
刚才往车间走的时候,又看见那个小徒弟蹲在泵旁边,把磁吸探头稳稳按在轴承座的刚性面上,眼睛盯着屏幕上的波形,不像之前那样凑着螺丝刀眯着眼睛皱眉头了。
挺好。
作者|制造
排版|制造
审核|乐乐