2026-11-02 08:56:12
作者:
制造
刚带的那个00后小徒弟上周蹲在机床边蹲了半小时,盯着换下来的废刀头发呆。
他说这玩意看着跟个指甲盖似的合金片,凭啥一把能买他半顿外卖。
我当时没接话。
换他刚进车间那会,我也觉得这玩意是车间里最没存在感的东西——机床那么大的体积,主轴转起来呼呼带风,控制系统屏幕亮得晃眼,谁会注意夹在刀架上那点小薄片?
等你真在这地方待够五年就懂了。
这小薄片的脾气,直接决定你今天能不能准点下班。
你以为的”磨快点”,全是外行话
刚入厂的小孩最容易犯的错,就是觉得刀具越锋利越好。
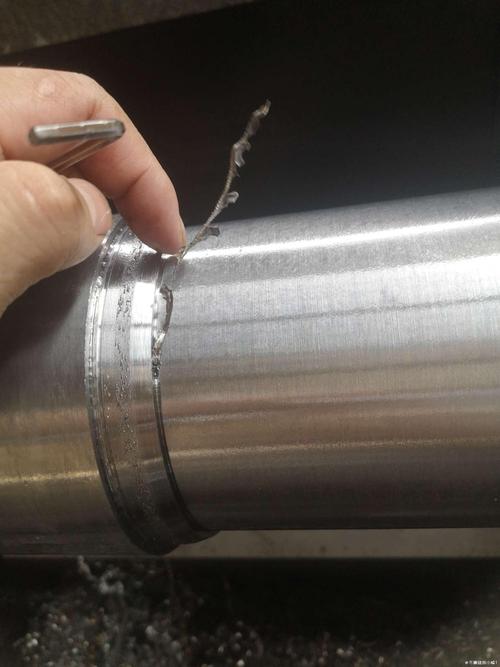
上次有个新来的操作工,拿着砂轮机把刀尖磨得能刮掉脸上的汗毛,心想着这回切削效率肯定高。结果车45号钢的时候,刚走了三刀,”咔哒”一声脆响,刀尖直接崩掉一块。卷起来的铁屑跟弹簧似的缠在工件上,转得主轴嗡的一声闷响,差点把卡盘上的零件甩出去。
 数控车床加工时崩碎的硬质合金刀头
我当时冲过去按急停,手都按麻了。
这哪是磨刀啊,这是跟自己的工资过不去。
说实话,真正好用的刀,刀尖根本不是尖的。你拿高倍放大镜凑过去看,那点刀尖上有个肉眼几乎看不见的小圆角——大概也就头发丝直径的几分之一。就这么个小圆弧,是扛切削冲击的关键。你把这层圆弧磨没了,刀尖就像走在冰面上的高跟鞋,稍微碰到硬点的杂质,立马就碎。
说出来你可能不信,我刚入厂那会,曾经因为觉得磨得越尖切得越快,把半盒新刀全磨崩了,被班长追着骂了三层楼。那点工资,一半都赔了刀钱。
别信网上那些教你磨刀要磨出锋利刃口的教程。车间里的刀,从来不是比谁更尖,是比谁能扛住连续几个小时的切削不崩、不颤。
铁屑的脾气,全写在刀具的槽型上
你要是在车间待久了,不用凑过去看,光听声音就知道刀对不对。
状态好的刀走刀的时候,是”唰唰”的脆响,切下来的铁屑卷成一个个小弹簧似的,落在接屑盘里叮当响,温度高得能把旁边的棉纱烤焦。要是槽型不对,声音立马就变——变成”滋啦——”的闷响,铁屑是碎成渣的薄片,飞的到处都是,有时候还会粘在工件表面,拉出来一道一道的深划痕。
 数控车床不同槽型刀具切出的卷屑形态对比
别小看刀面上那道弯弯曲曲的凹槽。
那不是厂家随便压出来的花纹,是给上千度的软铁屑修的专用通道。你想啊,切削的时候刀尖跟工件摩擦的地方,温度能高到把铁屑烧得变蓝,软得像刚拉出来的水果糖。要是槽型不对,这团软乎乎的高温铁屑没地方去,要么堵在刀尖上硬生生把刀磨钝,要么顺着刀杆飞出去,划到旁边的人就是一道口子。
我前年碰到过个班组,为了省点刀具成本,拿通用型的钢加工刀去切硬铝。结果切出来的铁屑不是卷的,是跟棉絮似的细绒,缠在旋转的卡盘上转了三圈,差一点把旁边女操作工的工作服袖子卷进去。现在想起来还后背发凉。
换刀的时机,比你想的早得多
 换刀的时机,比你想的早得多
车间里最常听到的一句话,就是”这刀还能用,再切两百件再说”。
我理解这种想法。毕竟换一次刀要重新对刀,耽误十几分钟,谁都想多攒点活早点下班。
但等你真的能肉眼看到刀尖磨亮、切不动了才换,这批活早就做废了。
上次质检那边报上来一批轴类零件,外圆尺寸比要求差了两丝——就两根头发丝的厚度,整批两百多件全部要返工。查来查去,就是那个操作工舍不得换刀,明知道声音不对了还硬扛着切。算下来,这批返工的料钱和工时,够买二十把新刀。
真的,车间里的账从来不是算单把刀的价格。你省了三十块的刀钱,最后赔进去几千块的料,哪个划算?
其实判断该不该换刀根本不用拆下来检查。
你走刀的时候听着,原来的脆响里开始掺着”沙沙”的摩擦声,或者伸手摸一下刚切出来的工件表面,原来像玻璃似的光滑,现在能摸到细微的纹路,就该停了。别等。
很多人说刀具是机床的牙齿。我倒觉得更像家里厨房的菜刀——你切冻排骨用切水果的薄刃刀,肯定崩口;切完青菜不把刀上的水渍擦干净,放俩礼拜就锈得连番茄都切不动。哪有什么高深的道理,都是天天在现场摸出来的经验而已。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里最不起眼的那片刀具,才是决定废品率的狠角色
文章链接:https://www.lfdjt.com/p/zhizao/a/15817.html