上周三夜班,数控车床突然在换刀的时候卡了0.3秒,整排料件全刮了刀花,班长蹲在机床边上抽了三根烟,最后伸手摸了摸主轴侧面那枚圆乎乎的小金属块。
得,就是这玩意儿出问题了。
你天天用的机床,其实是个半瞎的“人”
很多新人刚进车间,上来就摸亮闪闪的导轨、锃光瓦亮的刀塔,觉得这些硬邦邦的大家伙才是机床的核心。没人会注意到主轴侧面、伺服电机尾巴上嵌着的那枚硬币大小的金属块。
你让主轴转多少圈、走多少毫米,全靠这东西给控制系统实时报数。
你开车的时候得盯着码表、看着后视镜才知道自己开了多远、偏了多少道,机床没了这枚小零件,就是个蒙着眼睛的壮汉——力气再大,走歪了、撞了,全是白搭。
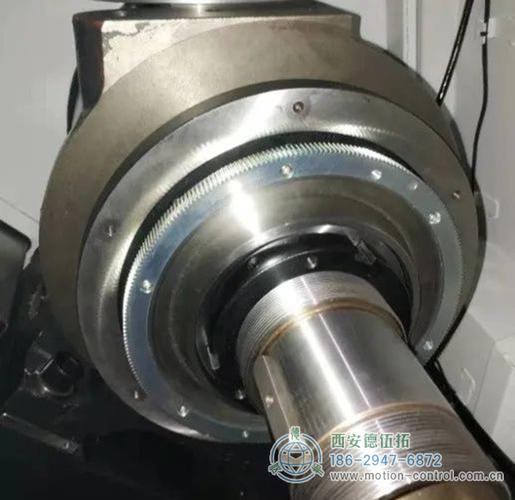
之前有个刚毕业的实习生,拆伺服电机做保养的时候,不小心把这小零件碰歪了半毫米,装回去之后开机试走刀,屏幕上明明白白显示走了100毫米,拿千分尺一量,差了快2毫米。他当时脸都白了,以为自己把近十万的电机拆报废了。
哪有那么容易坏。就是报数的小零件歪了,递上去的数全是错的——控制系统对着错的数发指令,能走对才怪。
别信手册上的大道理,车间里的坑全是踩出来的
手册上把编码器的分类写得头头是道,新人背得滚瓜烂熟,一到现场就懵。
增量式的就是个没记性的主儿,每次开机都得先找个固定的机械零位,重新对一遍位置才能干活。上次隔壁冲压线,增量式编码器的接线头松了,早上开机的时候操作工急着赶产量,没按要求回零就直接开冲,冲头直接砸在3厘米厚的工作垫板上,砸出个碗口大的坑,维修组花了俩小时才把卡紧的冲头拆下来,耽误的产能算下来,抵得上半台编码器的钱。
那绝对式的就靠谱?确实好,不管隔多久开机,它都记得自己上次停在哪个角度、哪个位置,不用每次折腾着找零位。但这玩意儿金贵,怕摔怕震。上次我们从货架上拿新备件,手滑掉在水泥地上,看着外壳连个划痕都没有,装上去之后报数永远差个半圈,最后只能返厂检测。

很多人觉得编码器的精度越高越好,上次采购部为了省成本,买了批精度低一档的货装在磨床上,一开始用着没毛病,跑了三个月,磨出来的零件表面粗糙度直接飘了两个等级。为什么?磨床要的就是每转的位移都严丝合缝,差个几微米,磨出来的面就是一道细痕,客户直接退了两批货。算下来省的那点采购钱,连赔偿的零头都不够。
出故障的时候,别上来就拆零件
我见过太多新人,一碰到机床报位置错误的代码,上来就拧编码器的固定螺丝,拆下来擦一擦再装回去,十次有八次越拧越歪,最后得花大半天重新对零位,耽误的产能比故障本身还多。
其实八成的编码器故障,根本不是零件本身坏了。
大概率是接线头松了、信号线被旁边的动力线磨破了、或者安装的同心度偏了。
上次害我通宵盯线的那台机床,最后查出来就是切削液顺着接线的缝隙渗进去,把里面的金属触点锈了薄薄一层。擦干净触点、换了个密封的接线头,装回去开机,机床转得比新的还顺。那天我盯着擦得发亮的小金属块,都想给它递根烟——害我熬了一整夜,结果就这点破事儿。
前几天带实习生换备件,他拿着新的编码器小心翼翼的,跟捧着个刚孵出来的小鸡仔似的。我跟他说,别把这玩意儿当什么碰不得的精密仪器,它就是机床的老伙计。你平时对它上点心,别让切削液泡着,别让拖链把线磨破,它就不会在你赶交付的关键节点掉链子。
哦对,之前那个掉在地上的备件,我们没返厂,拆了留着当教具。里面有片薄薄的玻璃码盘,上面刻着几千道细得看不见的纹路,跟人的视网膜似的——稍微沾点灰、刮道印子,看东西就不准了。
作者|制造
排版|制造
审核|安然