刚跨进车间门的时候,后颈先沾了一层薄汗。
不是空调坏了。
是靠近注塑机区域的那片地方,永远飘着混着塑料熔融味的热风,脚底板能接住机器运转传过来的、均匀的震颤——不是乱晃,是像老黄牛喘气似的,稳得让人发困的那种震。
你手里的塑料件,根本不是“挤”出来的
上次带个刚毕业的小孩来车间认岗,他凑在离机器三米远的地方站了十分钟,转头问我:“这机器是不是跟挤奶油的裱花袋一样,把塑料化了挤到模具里就完事了?”
我当时差点笑出声。
哪有那么简单。
那些彩色的、透明的、看着像碎冰糖似的塑料颗粒,从顶部的料斗倒进去,顺着倾斜的料筒慢慢往下滑。料筒外面裹着好几圈加热圈,温度顺着料筒往前慢慢升高,颗粒走着走着就软了,化了,变成黏糊糊的、跟熬稠的麦芽糖似的流体。

很多人对这台机器的误解,就卡在“挤”这个动作上。注塑机最核心的较劲,从来不是“把塑料挤进去”,是“怎么把刚化的塑料刚好在冷却变硬之前,严丝合缝填进模具的每一个缝里”。
你想啊,塑料从熔融状态到硬邦邦的固体,往往就十几秒的时间。要在这么短的时间里,让流体的塑料顺着流道钻到模具的最边角,还要保证表面没有气泡,没有缩水,没有因为流速太快扯出来的纹路,这哪里是挤奶油能比的。
调机师傅的“玄学”,其实全是踩坑踩出来的
车间里工资最高的从来不是开机器的操作工,是能盯着屏幕参数调半小时,就让整批零件合格率从60%涨到99%的调机师傅。
上个月跟他们做冰箱抽屉的批次,刚换了新供应商的塑料颗粒,师傅盯着机器看了俩小时,额头上的汗顺着安全帽带子往下滴。我递了瓶冰矿泉水过去,他指了指刚落下来的抽屉:“你摸下边角。”
我凑过去捏了捏,棱角的地方果然有一圈细细的白印,像人冬天冻出来的高原红。
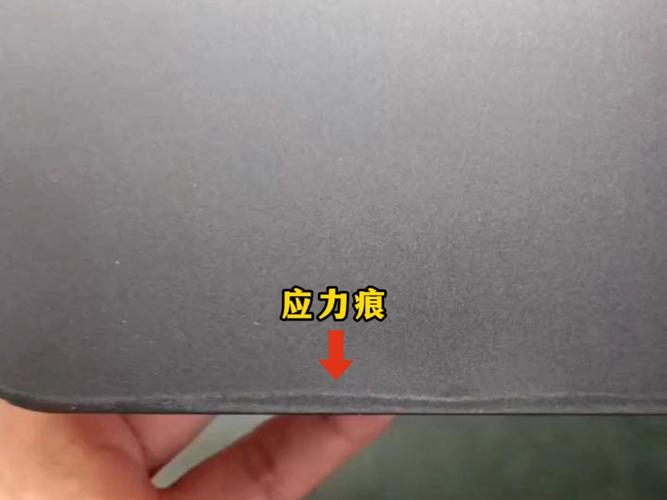
这就是典型的应力痕。不是塑料不好,是刚才的射料速度太快了,流体的塑料碰到温度偏低的模具壁,瞬间就凝住了,还没来得及顺着模腔流到最边角,后面的料又硬顶上来,硬生生把塑料扯出了看不见的内应力,露在表面就是那圈白印。
你说调机是玄学?真不是。同样的模具,同样的塑料颗粒,加热温度差个5度,射料的压力调偏一点,冷却水的流量小半格,出来的零件可能就全是毛病。有时候表面不光亮,有时候边角缺一块料,有时候整个零件翘得像被火烤过的塑料片。
更有意思的是夏天的情况。上午车间温度28度,做出来的零件全合格,下午太阳斜过来晒到车间的玻璃,机器旁边的温度升了两度,同样的参数跑半小时,出来的件就全是缩痕。这铁疙瘩从来不会死抱着书本上的公式走,它永远记得你刚才有没有偷懒得少开了半圈冷却水。
你家的旧物件,说不定还跟这台铁疙瘩打过交道
别觉得注塑机粗笨,就只会做那种几块钱的塑料脸盆。
真不是。
你手里用的手机壳,家里饮水机的接水盒,小孩拼的积木块,甚至你车上那个一按就弹出来的杯架,全是这机器打出来的。我见过最精细的机台,旁边铺着防静电地垫,进操作区要换无尘服,出来的光学镜片连个指纹都不能留,摸一下就得重新进炉做表面处理。那零件比指甲盖还小,装在无线耳机的转轴里,你拆都拆不下来。
快下班的时候,机器的节奏慢下来。操作工把刚落下来的零件捡到周转箱里,零件掉在箱子里发出哐当哐当的声音,混着机器低沉的嗡鸣,空气里飘着淡淡的、没散尽的塑料味。那些刚从模具里出来的零件还带着点余温,表面亮得能照见人脸上的油光,边角上带着细细的、浇口扯下来的小尾巴,操作工顺手用剪刀剪掉,扔到旁边的回收料桶里,攒够了就重新粉碎成颗粒,倒回料斗接着用。
没有什么高大上的噱头。
就是这台几十吨重的铁疙瘩,在高温和高压的较劲里,把一颗颗不起眼的塑料颗粒,变成了我们每天摸得到、用得到的日常。
作者|制造
排版|制造
审核|满满