耳朵先被一阵持续的、不像车床那样哐当撞的嗡嗡声裹住。
那就是磨床。
好多刚进厂的小年轻一开始都瞧不起它,觉得不就是拿个砂轮蹭铁,跟家里拿砂纸磨指甲没区别。上次有个刚毕业的小孩,调外圆磨的时候没等砂轮完全退开就伸手摸工件,烫得他嗷的一声甩了三分钟手,指腹上烫出个浅白的印子,还嘴硬说“不就是个打磨的”。
别拿磨床当“高级砂纸”,它干的活是别的机床追不上的
你在车床、铣床上折腾出来的零件,哪怕调得再仔细,肉眼看着光溜溜的,拿到粗糙度仪上一测,那表面的峰谷差得能让精密轴承跑起来晃得像筛子。磨床的核心作用根本不是抛个光,而是把其他机床加工后留下的微观凸起,精准削掉几微米的余量。
别信什么“磨就是蹭”的歪理。砂轮高速转起来的时候,表面嵌在结合剂里的每一颗细磨粒,都是个微型的刀具,切削深度被严格控制在微米级。你拿普通砂纸磨东西,磨粒大了就会留深印,磨粒掉一块就会在表面划个深沟,磨床的砂轮是把整层磨粒用陶瓷结合剂牢牢压成整盘,旋转时的线速度能比普通车床的主轴转速快十几倍。
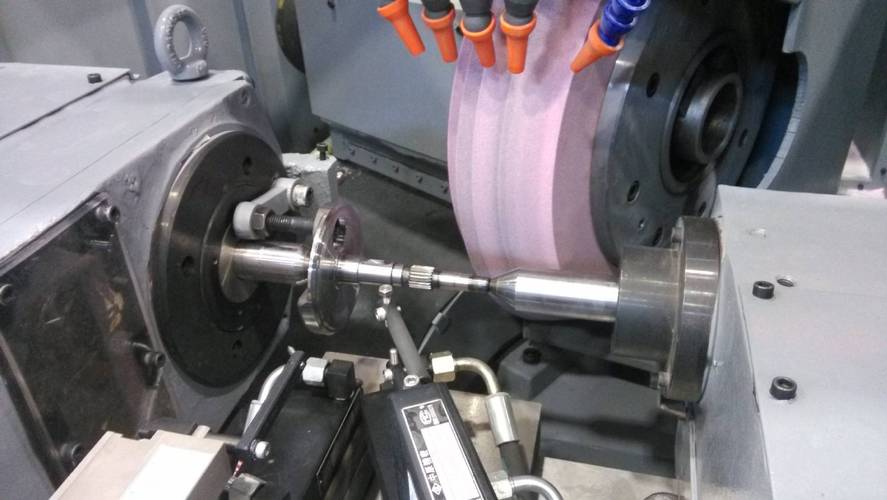
什么概念?其他机床能做到头发丝十分之一的精度就已经是顶尖水平,磨床能稳稳压在头发丝的几十分之一,批量生产的时候尺寸也不会随便飘。你要是硬靠铣床铣到那个精度,光刀具磨损带来的尺寸漂移,能让你一整批零件全废。小到钢笔尖的钨钢头,大到汽车发动机的凸轮轴,甚至手机摄像头里那片薄得像纸的镜头座,最后那点决定性能的尺寸余量,全是磨床吃掉的。
听声音就知道状态好坏,这是老师傅攒了十几年的本事
刚摸磨床的新手,开机就闷头转,砂轮和工件碰上去要是发出“刺啦——”的尖锐啸叫,多半是吃刀太深,或者砂轮已经钝得堵满了屑。正常磨的时候,声音是匀的、沉的,像夏天窗外持续的蝉鸣,没有突兀的尖音,也没有突然变闷的哐当声。
靠声音判状态,是老工人在车间里熬了十几年磨出来的直觉。我之前在车间蹲点学磨床的那半年,就靠这点抓过一次砂轮开裂的隐患。那天刚开机磨到第三根轴,本来匀沉的嗡鸣里突然冒出来一点点不规则的细碎颤音,不是工件没夹牢的哐当,是硬塑料片高速旋转时发颤的那种杂音。赶紧按急停,拆下来一看,砂轮侧面已经裂了个两指宽的缝。再转个两分钟,整块砂轮飞出来,车间的防护罩都能被砸穿。
现在想起来还后背发毛。
还有个新手最容易踩的坑:觉得磨床余量留得越多越好,反正最后磨掉就行。错。你留个半毫米的余量上去,砂轮吃刀太深,首先是表层的磨粒直接崩碎,其次工件接触区的温度能瞬间飙到几百度,直接把金属表层烧出一层硬脆的“烧伤层”——你看着零件磨得亮堂堂的,装上去用俩月,表层那层硬皮先掉,尺寸直接超差。更别说吃刀深了之后,砂轮的磨损速度是指数级涨的,本来一块砂轮能磨两千件,你这么造,两百件就得换,换一次砂轮校平衡、修整、试磨的时间,够你磨五百件正常的活。
磨床的“脾气”,全藏在没人注意的小细节里
好多人觉得磨床的乳化液就是冲个屑、降个温,随便兑点水就行。不对。磨床用的乳化液,浓度差一点,磨出来的零件粗糙度就差一个等级。浓度太稀,冷却不够,直接烧工件;浓度太稠,泡沫漫得满地都是,细磨屑粘在工件表面,砂轮蹭过去就会留一条条浅划痕。
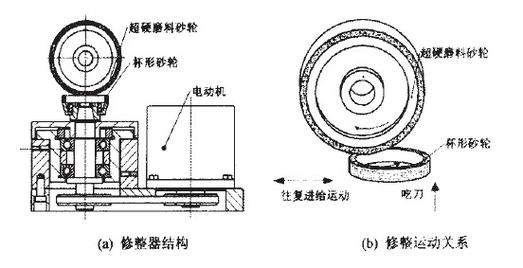
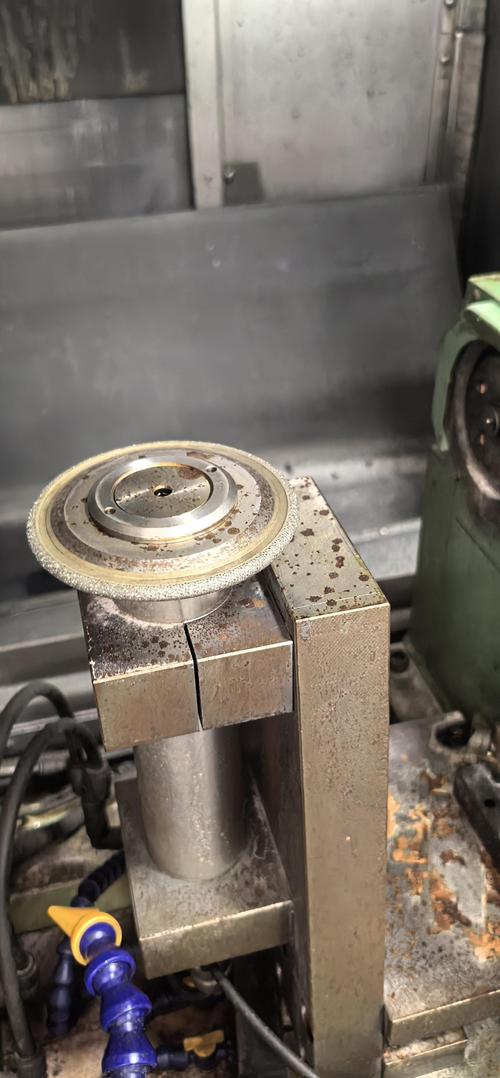
还有砂轮修整的环节。别觉得砂轮装上去就能一直用,磨个几十件,表面的磨粒被磨钝了,结合剂的缝隙里堵满了细金属屑,这时候就得拿金刚石笔在砂轮表面轻轻走一遍,把钝的磨粒敲下来,把堵的屑刮干净,露出新的锋利磨粒层。修整的时候金刚石笔的压力多大,走刀速度多快,全是经验——快了,砂轮表面被刮得坑坑洼洼,磨出来的零件表面全是平行纹路;慢了,砂轮表面被刮得太光滑,磨粒都被压平了,切削力直接涨到原来的三倍,工件本来就薄,一夹就变形。
上次碰到个刚接岗的师傅,修整砂轮的时候金刚石笔没装牢,笔掉在工作台面上,硬被砂轮磨出个小坑,他也没当回事,接着磨。结果磨出来的一批轴承套圈,拿圆度仪一测,所有零件的圆度全超了,最后整批返工,折腾了三天,损失的钱够给他发半个月奖金。
现在好多人聊智能制造,说什么无人工厂、机器人干活,你去精加工车间转一圈,那些精度要求最高、公差卡得最严的活,还是得靠磨床兜着底。它不会像加工中心那样自动换刀、自动编程,转起来就那阵持续的嗡嗡声,却攥着整个制造链条里最不能出问题的那一环。
哦对,上次那个烫了手的小年轻,现在已经能靠听声音判断砂轮该修整了,上个月还拿了车间的技能奖。他说以前觉得磨床是个笨乎乎的铁疙瘩,现在才知道,越不花哨的家伙,越藏着最实在的本事。
作者|制造
排版|制造
审核|满满