上周三刚跨进冷弯成型车间的门,就看见刚入职的小周攥着个新轴承蹲在辊架边上,满手黄油蹭得脸颊都是,正准备把磨得发毛的旧轴承直接撬下来换。我当时吼了他一句,把他吓得手一哆嗦,半盒轴承钢珠滚得满地都是。
换件不是万能药,拆下来的旧轴承先别急着扔
很多刚碰现场的人对机械维护有个天大的误会——坏了就换,换了就好。这话听着没错,真落到实际生产里,一半以上的换件操作,纯纯是浪费。
就说小周蹲在那要撬的那枚旧轴承,我捡起来转了两圈,耳朵凑上去能听见细碎的沙沙摩擦声,根本不是滚道磨损失圆,是上次补润滑脂的时候,没把注油口的防护盖盖严,车间里飘的细铁屑顺着缝隙钻进去,卡在保持架和滚道的间隙里了。
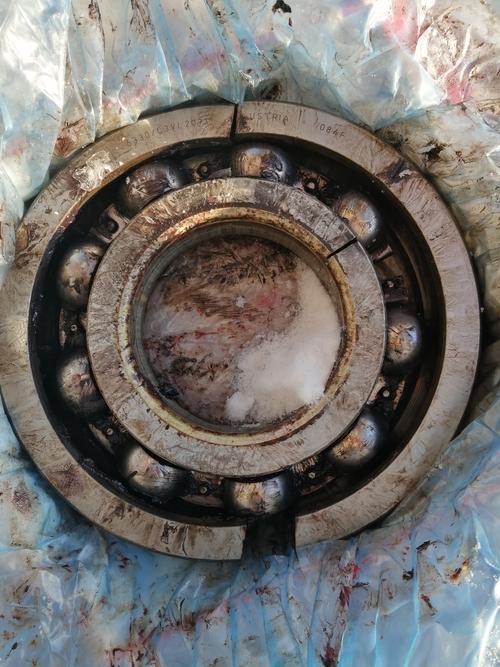
我们找了个装煤油的铁盆,把轴承整个泡进去刷了十分钟,把嵌在间隙里的铁屑全冲出来,重新抹上耐高温的润滑脂装回去,手转一下顺得能溜出去半米远。就这么个小问题,要是真把新轴承换上去,旧的直接扔废料堆,一来一回光采购成本就够班组喝半个月的茶。
真没必要。换件快,换件省事。但换完的账,最后都算在生产成本里。之前隔壁线的班长遇到输送链跳齿,上来就拍桌子说要换整段十米长的链条,我蹲下来顺着轨道摸了半圈,发现是三个月前清理废料的时候,把链条导向条的固定螺丝碰松了两圈,链条走偏磨得边毛刺拉得直响。重新把螺丝校准到合适张力,调完开机跑了俩小时,一点异响都没有。
别等报警灯亮了才动手,日常摸设备的手感比检测仪准
我带的徒弟之前总笑我,说放着几万块的振动检测仪不用,天天沿着设备走一圈,手掌贴机架、耳朵凑传动侧,是老派做派。
结果上个月检测仪刚换完校准证书,扫完整条线的数值全在合格区间,我走过去摸了下减速机的外壳,靠近输出轴的位置比别的地方高了快十度。拆开油封一看,里面的润滑油早顺着磨损的轴封漏得快见底了,再晚跑俩小时,齿轮就得把齿面磨出凹坑。

哪有那么多玄乎的突发故障啊。大部分的损坏,都是从一点点温度升高、一点点异响、一点点螺丝松动开始的。你总等系统给你弹个红码、亮个报警灯才上去处理,那时候故障早就从“擦一擦拧个螺丝就能解决”的小问题,变成了“拆半台设备换核心件”的大活。
费时间吗?费。每天早班开机的前五分钟,沿着线走一圈摸一圈,确实比直接按启动键让设备满负荷跑要费功夫。但比起停线等配件等三天的损失,这十分钟的巡检,赚翻了。
维护不是跟设备对着干,别把螺丝拧到滑牙才叫到位
新人最容易犯的错,就是觉得维护的时候,所有螺丝拧得越紧越好。之前小周给辊子换完固定螺栓,攥着个加力杆拧得整个人都挂上去了,结果开了半小时机,辊子的轴承座直接裂了个两指宽的缝。
为啥?因为钢质的辊子是有热胀量的。你把螺栓拧得死死的,设备开机运转温度上来,辊子受热伸长没地方去,只能硬挤轴承座,不裂才怪!所有的紧固操作,都要留够设备运转的热胀余量,这是我在车间踩了三年坑才摸出来的道理。
之前还见过更离谱的操作,有人给输送滚筒的轴承座打密封胶,把整个轴承的排气孔都给封死了。结果夏天车间温度冲到四十度,轴承里面的润滑脂受热膨胀,直接把油封顶翻,漏得整条线的地面都是黑油,保洁阿姨追着班组骂了整整一周。
很多人觉得维护就是把设备擦得锃亮,把螺丝拧得纹丝不动,其实根本不是。你得顺着设备的脾气来。它要留缝隙跑热胀,你就别把缝隙堵死;它要换适合季节温度的润滑脂,你就别一年四季都用同一种黄油。
上周小周跟着我把那枚刷干净的轴承装回辊架,开机的时候盯着传动侧看了五分钟,确认没有异响才敢按满速按钮。他蹲在地上擦手上黄油的时候说,之前校招宣讲会讲的那些什么全生命周期维护,听着像高大上的系统工程,真到了现场,哪有那么多玄乎的东西。
就是多摸两下,多听两耳朵,别一上来就想着换件。
挺朴素的。
但真管用。
作者|制造
排版|制造
审核|小北