推开门就是机油混着切削液的凉味,脚底下粘的那层铁屑踩得咯吱响。别拿你刷到的那些‘工业黑科技’短视频脑补这地方,我在车间摸了十五年铁,最烦有人把机械制造吹得像飘在天上的概念——说白了,这就是个靠手、靠经验、靠跟铁屑死磕的行当。
刚摸机床的新人,十有八九要栽在“留余量”这三个字上
刚毕业的小孩第一次站在车床边,攥着图纸盯着那行0.02mm的公差,眼睛都不眨,上来就问能不能一刀车到最终尺寸。我当时就笑了。你敢直接进刀,等下测出来的尺寸不是小了0.03就是大了0.01,白忙半小时。所谓留余量,说穿了就像你削苹果,总不能第一刀就把果皮削到刚好露出果肉吧?总得留层薄皮,最后慢慢修到刚好的厚度。
夏天车间三十多度的时候,机床床身被太阳晒得发烫,你刚卡盘上量好的尺寸,过十分钟工件被切削液浇得凉下来,热胀冷缩的量就能吃掉半格公差。上次有个小孩不信邪,硬要在正午靠窗边的工位车那批配合轴,装的时候卡得转不动,拆下来一测才知道,刚车完的热工件比凉透了的状态大了0.04mm,本来留的配合间隙全被吃没了。你说气不气?
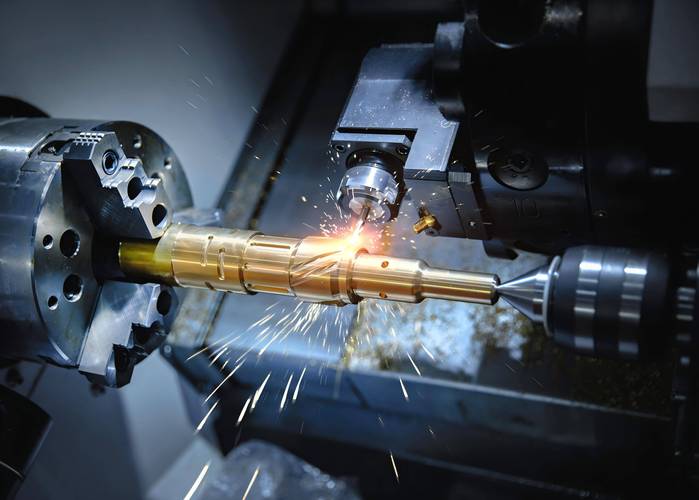
很多人觉得机械制造就是照着图纸卡尺寸,哪有那么多弯弯绕。真到了现场你就知道,图纸上的数字是死的,机床、温度、刀具磨损、甚至你卡盘拧的力度,哪个变一点,最后出来的零件就差一点。
那些被吹上天的“自动线”,离了人工擦铁屑根本跑不动
刷到过那种全自动产线视频吧?机械臂来回转,料自动进自动出,连检测都不用人,配个旁白说未来工人全要被淘汰。我带你去看我常待的那条线,产线尾端站了个干了八年的老周,手里攥个硬毛刷,每隔十五分钟就得蹲下来,把夹具缝里卡的铁屑扫出来。真的,没那么玄乎。
上个月新上的在线检测工位,因为一撮细铁屑卡在测量头下面,连续报了二十个合格件,拆下来一测全是超差的,查了半天才找着那撮藏在缝隙里的钢屑。新调来的调试工程师一开始不信邪,照着手册把所有参数拉到最优,觉得机器能自己搞定所有问题,结果产线跑了三小时直接卡停,拆开机床护板,里面的铁屑攒了小半盒,顺着导轨流到丝杠里,差点把硬磨的丝杠面磨花。他当时脸都白了,那根丝杠换下来的钱,够普通工人三个月工资。

别觉得自动化就是万能的。铁屑这东西,细的时候像磨面粉掉的渣,硬的时候像碎玻璃片,你机器的传感器再灵,也架不住它往看不见的缝里钻。我们现在每次换班,第一件事不是调参数,是拿气枪把所有缝隙吹一遍,比啥流程都管用。
所谓的“制造精度”,从来不是靠仪器堆出来的
很多人有个误区,觉得精度越高越好,表面越光越好。上次车间接的一批液压阀零件,图纸上标的是Ra0.8的粗糙度,要求磨得像镜面似的。新来的工艺员上来就选了最贵的砂轮,把转速拉到最高,结果磨出来的零件表面全是细密的振纹,测出来的粗糙度比要求的还差。后来还是干了二十年的磨工老陈过来,把砂轮重新修了三遍,转速降了三分之一,走刀量放慢半拍,磨出来的零件手摸上去像碰在冰面上,连指纹都留不住。
机械制造里最忌讳的,就是拿着参数硬套场景。你想啊,那个零件是装在液压阀腔里的,表面太光了,油膜反而挂不住,密封效果还不如稍微带点均匀细纹路的面。之前有个客户非要把粗糙度提得更高,我们劝了三次不听,最后装上去用了俩月就漏油,又拉回来重新磨。说穿了,哪有什么绝对的“最优参数”,都是在现场摸了千百次试出来的。
我刚当学徒那会,为了把零件尺寸测准,把千分尺攥在手里捂十分钟才敢碰工件,就怕手上的温度把尺身弄变形,被师傅笑了快半年。昨天刚在车间地上捡了块形状像小飞机的铁屑,擦干净了夹在我那本磨得卷边的工艺手册里。外人看这地方全是冷冰冰的铁疙瘩,我知道每块铁屑上,都藏着跑过的刀路、拧过的螺丝,还有谁都替代不了的手感。
作者|制造
排版|制造
审核|见微