2026-10-30 07:31:27
作者:
制造
刚跨进车间大门,机油混着切削液的味道先裹过来。天车在头顶哐当哐当晃,刚下线的滑台在输送线上慢慢挪,停在最终检验的工位前。小周蹲在台边挠头,说不就是个尺寸公差吗,怎么老陈就是不肯签字。
最先被挑出来的,从来不是尺寸不对的件
老陈没拿卡尺。他先绕着滑台走了两圈,弯着腰扫过导轨的侧面、安装面的边角,手指顺着倒角的位置慢慢摸过去。指腹蹭下来一点细铁屑,就直接喊装配组回来。啥问题?倒角那里有个肉眼几乎看不见的磕碰印,大概半毫米宽——半毫米的印子,平时沾了防锈油根本看不出来,到最终检验这,油被擦得干干净净,一摸就露了马脚。
小周站在旁边撇嘴,觉得老陈没事找事。没人懂。
我刚进厂的时候也觉得这是吹毛求疵。半毫米的印子,至于把整个装配线叫停?后来才知道,这滑台是要接光栅尺的,那个小印子时间长了磨下来的铁屑,会顺着导轨的缝隙卡进尺带里,到客户那用半年,定位精度就飘了。真到了那时候,再派人上门拆了清铁屑、重新校精度,花的成本比在车间里花两分钟修个倒角高十倍都不止。
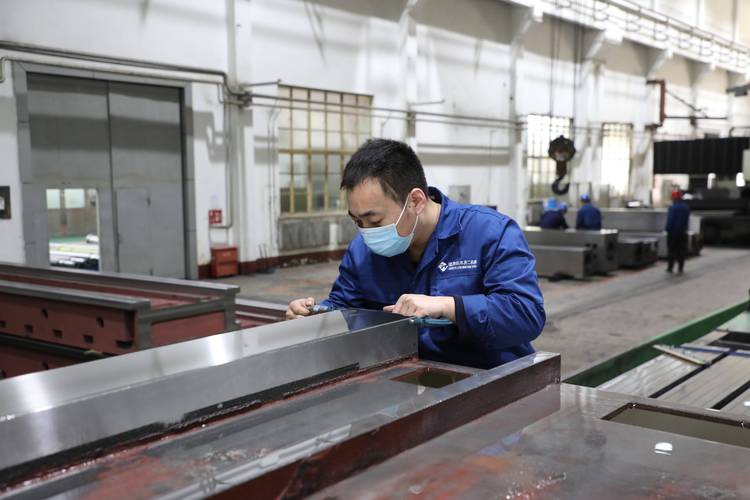 车间检验员用指腹触摸机床导轨倒角的现场实拍
别信‘测完所有参数就算过’的鬼话
很多人对最终检验的印象,就是对着检验表挨个打勾:拿卡尺量量安装孔的距离,拿百分表打一下平行度,通个电试一下功能,所有参数在公差范围内,就可以贴合格标入仓。
哪有这么简单。
老陈测平行度的时候,不是把百分表架上去读个数就完事。他会把工作台从最左端摇到最右端,再摇回来,来回三次,每次盯着表针的跳动——不是故意折腾人,是如果装配的时候导轨的预压量没调好,第一次走的时候表针会带着装配应力飘,你停在中间读的那个数,根本不算数。
说真的,我刚学检验的时候也嫌麻烦,觉得摇一次就够了,哪那么多讲究。直到有次测完一次就填了记录,结果客户那边反馈精度超差,回来拆了一看,就是导轨预压的问题,当时摇一次的数看着是对的,应力一释放,直接差了三丝。从那以后我再也不敢偷这个懒。
 机械检验员来回移动工作台打百分表测平行度的操作
最后那道关,卡的从来不是出厂的件
 最后那道关,卡的从来不是出厂的件
你要是在检验工位待上一下午就会发现,那些被拦下来的问题,大半都不是什么惊天动地的大故障,全是些藏在缝隙里、沾在油膜下、第一次伸手摸根本察觉不到的小毛病:密封圈被棱边刮了个小口子,接线端子的螺丝没拧到位,限位开关的触头发氧化层,甚至是装配的时候掉进去的一颗小螺丝渣。
很多人觉得最终检验是给产品挑毛病,其实不是。前面的铣削、磨削、装配、接线,每一道都有自己的驻厂检验,为啥还要在最后单独设这么个工位?因为前面所有工序的检查,都是在生产状态下做的——设备带着装配的应力,表面沾着装配时的油污,零件之间的配合还没经过多次运动的磨合,只有到了最终检验这,把表面的油擦干净,反复动上几轮,那些藏在缝隙里的小问题才会冒头。
我之前见过不少厂,把最终检验的工位挪到仓库门口,找两个刚来的实习生,对着单子打勾,贴个合格标就发走。看着是省了两个检验员的人工,其实是把所有的雷都埋到客户那边了。
老陈干了快三十年检验。他说他最开心的不是挑出来多少不合格的件,是后来碰到老客户回来,说当年他盯过的那批设备,用了快二十年,精度还没掉多少。
下午三点的时候,老陈终于在检验单上签了字。那台蹲了三小时的滑台,被天车吊起来,往成品库的方向运。小周凑过去看老陈的检验记录,密密麻麻写了半页,有个备注栏写着:导轨倒角修磨,丝杠空程调整,限位开关灵敏度复测。
没人说话。
车间的风还是带着机油味,下一台滑台已经顺着输送线,慢慢挪到了检验工位前。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:那台刚下线的机床,为什么在最终检验工位蹲了整整三小时?
文章链接:https://www.lfdjt.com/p/zhizao/a/14909.html