上周带刚毕业的小徒弟冲夜班,刚换完刀补的CNC吐出第一个银亮的铝件,他伸手抓起来就要往料框里扔——我一巴掌拍他手背上,那声响在凌晨三点的车间里脆得能吓飞墙角蹲着想偷面包屑的麻雀。
他捂着手腕瞪我,觉得我大惊小怪。我没解释,拿过他手里的件,递过去千分尺。
别把首件检验当走形式
很多刚进车间的年轻人都觉得,不就是量第一个件吗,至于停线等十分钟?我刚进厂的时候也这么想,直到亲眼见过隔壁班组调完程序没做首件,直接开了批量,三百个件的内孔全偏了0.02,最后全拉去返磨,磨到最后内孔壁薄得都能透光,差点被客户退回来。算下来那批件赔的钱,够给整条线发三个月的夜班补贴。
说白了,首件检验的核心从来不是“量第一个件”,而是确认你之前做的所有调整,真的能加工出合格的产品。你换了刀、改了程序、换了一捆新材料,这些变量堆在机台上,你不拿第一个件试下水,怎么知道程序跑出来的位置对不对,刀补调的数合不合适,材料会不会因为硬度太高崩刀?
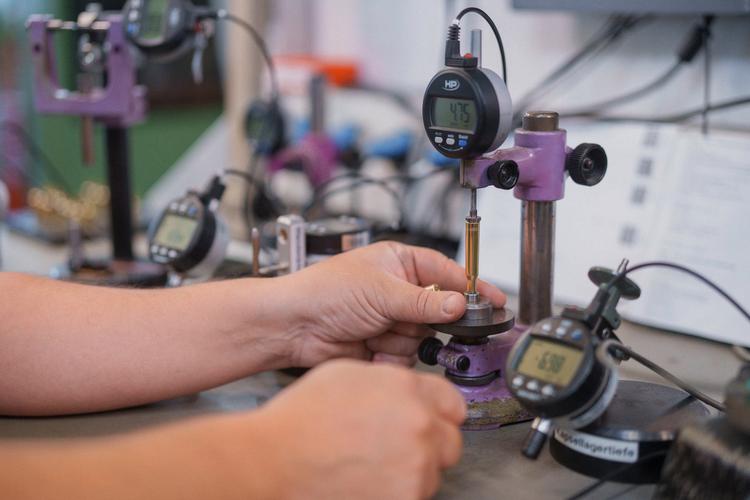
别总觉得这步是质检员故意找事。上次有个调机师傅,觉得自己经验足,调完程序直接跑了五十个件,等质检员过来抽检的时候,发现所有件的螺纹都通不过止规,拆开来一看,程序里的螺纹深度参数输错了0.5,五十个件全成了废品,他蹲在废品堆旁边抽了半包烟,一下午没说话。
少一个动作,都不算合格的首件
很多人觉得首件检验就是拿千分尺卡两个尺寸,签个字就完事。真不是。
第一步根本不是量尺寸。是伸手摸。摸加工面的刀痕是不是均匀,摸零件边缘有没有崩刀的毛茬,摸卡盘夹过的位置有没有因为夹紧力太大压出的凹痕。要是刀都崩了,你把尺寸量得再准有啥用?
然后确认装夹。卡盘扳手拧到位的时候,得听到那声定位销弹出来的“咔”声,别图快拧个半圈就开机,零件夹在卡盘上晃悠悠的,跑出来的件尺寸能飘出去半毫米。
最后才是量尺寸。别上来就把所有尺寸挨个量一遍,专挑那些和之前调整过的参数相关的关键位置量——比如你刚调过的内孔,刚改过刀补的端面,那个公差最严的配合面就行。量的时候别哈着气凑上去看数。不对。得等表针稳了。那点哈气喷在测砧上,读数能偏出0.001,看着差不多,其实已经埋了雷。
自己量完不算数。得喊当班的质检员过来,两个人对着同个零件测同个尺寸,数对得上,差不离在公差带的中间位置,才能开批量。换刀、改程序、换材料、换班这四个节点,是首件检验绝对不能跳过的触发点。别觉得上个班已经跑了几百个件,你接过来就能直接开干——每个人的装夹力度都不一样,差个零点几毫米的偏差,跑出来的件就超差了。
那些藏在细节里的隐形坑
说实话,我见过太多人做首件,就是走个过场,卡着公差的上下限就敢开批量。这是最危险的。刀具是会磨损的,你第一个件就把尺寸做到公差的下限,跑个几十件,刀磨掉0.01,尺寸直接就超差了。正确的做法是把第一个件的尺寸控制在公差带的正中间,给后面的刀具磨损留够余量,哪怕跑上百件,尺寸也不会飘出去。
还有人觉得,同批次的材料换上来,根本不用做首件。别犯这个错。哪怕是同一捆铝棒,头尾的硬度都可能有细微差别,硬度高一点,刀具的磨损速度就快一截,上次跑的好好的参数,这次可能跑个二十件就出废品。
昨天小徒弟独立调完第一个件,攥着千分尺蹲在机台旁边,等表针稳了的那三分钟,连头顶风扇转的声音都觉得吵。等两个关键尺寸都落在公差带中间,他抬头冲我笑的时候,我突然想起刚进厂那年,我师傅也是这样,一巴掌拍在我手背上,告诉我别着急把刚加工的件扔进料框。
车间里的事从来没有什么捷径。你在首件检验上省的每一分钟,最后都会变成返工的时候熬的每一个大夜。
作者|制造
排版|制造
审核|知知