上周三刚下过雨,车间门口的水泥地还留着半干的泥印,送料的大货车刚停稳,仓管小周就攥着皱巴巴的检验单跑过来,被摇下车窗的司机劈头盖脸骂了两句——“我这货拉了三趟了,哪次不是直接拉去仓库?你这不是故意耽误我时间?”小周头都没抬,从口袋里摸出浸过酒精的棉手套戴上,踩着货箱的爬梯就往上走。
这就是来料检验的日常。很多外人觉得这活就是抽两个零件扫个码,盖个合格章就完事,真不是。
那道拦在车间门口的“软闸门”
刚卸下来的铝型材堆在托板上,太阳一晒,表面的氧化膜泛着哑光的银白。别着急拿卡尺量长度,先伸手摸一把。如果指尖蹭下来细碎的白色粉末,或者表面有凹下去的鼓包,直接整批扣,别想着凑合用。

之前有个刚从学校招进来的检验员,图省事,抽了两根堆在最上面的型材量了外径、卡了壁厚,签字就放行。结果上线之后切割机刚跑了半米,切出来的料壁厚差了快半毫米,整批做的传动支架全达不到装配间隙要求,堆在角落当废铁卖的时候,车间主任拍着检验台骂的声音,现在想起来耳朵还嗡嗡的。
说实话,很多人对这个岗的误解太深了。觉得拦着不合格的货,就是故意跟供应商对着干,跟生产流程过不去。其实哪有那么多对立?这道闸门拦的不是人,是那些还没花加工费、没耗机床刀具、没占装配工时的损失——等零件都加工完、装到设备上才发现问题,那点省下来的检验时间,根本不够填窟窿的。
别光卡尺寸,那些藏在细节里的坑
很多刚上手的检验员,把国标上的数值背得滚瓜烂熟,游标卡尺、千分尺用的比谁都溜,偏偏最容易漏那些书本上没写的细节。
就拿带密封圈的液压接头来说,你把尺寸量得再准,密封圈扯一下,如果一拉就断、弹性差得像放了半年的橡皮筋,直接记不合格。不然装到液压阀上,跑不了三天就漏油,售后师傅跑断腿都补不完窟窿。
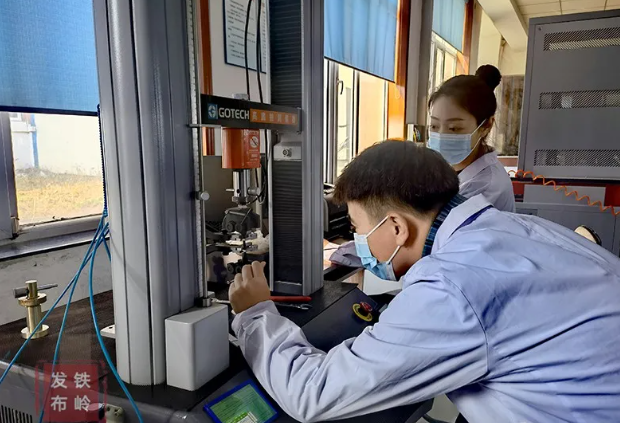
不过话说回来,检验的阈值也不是死的。同样厚度的冷轧钢板,给普通冲压工位用的,表面哪怕有个一毫米的划痕都不影响使用;但要是给激光焊接工位用的,半毫米的划痕都可能导致焊接虚接,后期设备运行的时候焊缝开裂,那就是大问题。哪有放之四海而皆准的标准?都是跟着自己产线的脾气一点点磨出来的。
上次有批采购的内六角螺丝,螺纹的通止规全检都合格,就是用手拧的时候,能感觉到螺纹里有细微的毛刺。供应商的业务员在旁边陪笑,说“这点小毛刺不影响用,凑合用呗”。我们直接整批退了。隔壁车间接了同一家供应商的货,没查这个细节,上线之后螺丝拧到一半直接卡死,断在安装孔里,拿电钻掏了一下午才把碎渣弄出来,耽误的产能损失,够买十批螺丝了。
被骂的时候,才懂这岗的分量
干检验久了,你会发现这岗天生就是“讨人嫌”的。送料的嫌你查得慢,耽误他跑下一趟;生产的嫌你卡得严,断了他的物料供应;采购的嫌你不给供应商面子,回头谈价的时候难开口。
之前有个常来的送料师傅,被我们退了一批表面带锈蚀的铸铁件,站在仓库门口骂了快二十分钟,说我们故意找事,耽误他的拉货效率。我们也没跟他吵,把锈迹斑斑的铸件摆在他面前——那锈都渗到铸件表面的砂眼里了,就算抛丸都抛不掉,装到机座上不出半年就得掉漆生锈,客户投诉过来,那点拉货的时间成本,根本赔不起。
没人喜欢被拦着。
但总有人要站在这。
昨天又碰到那个之前骂人的送料师傅,他停下车,从副驾拿了瓶冰红茶塞给小周,说上次回去之后,他跟供应商提了我们的检验要求,现在每次拉货之前,都自己先把铸件表面的锈点擦干净,省得被退回来耽误事。风从车间的大门吹进来,带着切割机冷却液的淡味,小周把检验单摊在桌子上,红章盖下去,发出脆生生的响。
作者|制造
排版|制造
审核|柚子