上周带刚毕业的实习生逛总装线,这小子盯着六轴机械臂看了十分钟,最后伸手指着输送线上来回滑的方板子,问我“那个来回跑的塑料板子是啥?”
我当时差点笑出声。
合着他在这儿站了二十分钟,把最值钱的机械臂看了个遍,愣是没注意到托着所有零件跑的,就是这几块灰扑扑的塑料方板。
你以为托盘是个破垫板?大错特错
很多刚进车间的新人都有这个误区,觉得托盘就是垫在货下面防刮的垫板,跟超市里垫牛奶箱的纸壳子没区别。真不是。
现在正经产线上跑的托盘,每块都有自己的唯一识别码,要么是激光打上去的二维码,要么是嵌在塑料里的RFID芯片。它从上线的那一刻起,就相当于所有待装零件的“身份证”——上面放的是哪个批次的壳体,经过了哪个工位的装配,有没有做过防错检测,全跟着这块托盘走。
我之前遇到过一次离谱的故障:整段输送线突然停了,调度系统显示有块托盘的识别码读不出来,卡在读写器前面。全段线的维修员、工艺员、班长围着找了二十分钟,最后在料架的缝隙里找到那块托盘——上面的二维码被运输时蹭掉了半块,系统根本认不出来。就因为这半块磨花的码,整条线停了四十分钟,算下来的损失,够买半车新托盘。
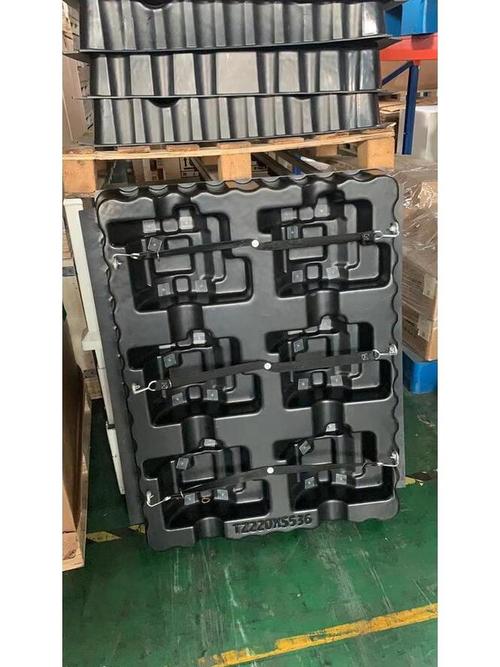
托盘的“脾气”,比你工位上的老钳工还难伺候
别以为这方板子没技术含量,它的娇气程度,比车间里干了三十年的老钳工还难伺候。
头一样是平面度。托盘的平面度公差通常控制在0.5毫米以内,啥概念?就是你把它平放在大理石平台上,塞不进一张A4纸的厚度。要是翘个边,上面放的零件就会歪,定位销插不准,轻则刮伤零件表面,重则直接把加工工位的铣刀崩了。
前两年有个刚转岗的工艺员,为了压成本,换了一批便宜的回收料木托盘。结果上线第一天,就因为托盘翘了0.3毫米,上面放的发动机壳体直接刮到输送线的侧边,蹭下来的漆渣掉在光电传感器上,整段检测工位直接报故障。停了俩小时,算下来省的那点托盘钱,连停机损失的零头都不够。
还有温度。冬天车间没暖气的时候,那种回收料做的塑料托盘,冻得硬邦邦的,往输送线上一放,拐角直接裂个口子,碎渣卡进链条缝里,清理的时候能蹭得人满手油污。说真的,这种便宜托盘省的那点钱,最后全得给维修兄弟当麻烦。

你根本想不到,托盘才是产线柔性的核心
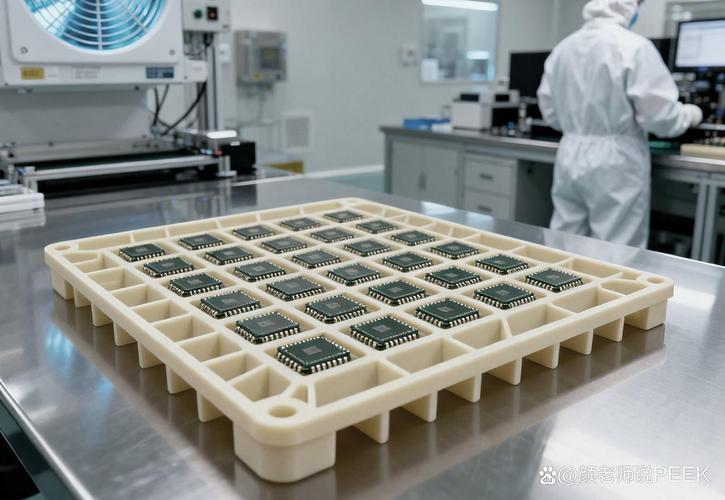
很多人聊起智能制造、柔性产线,第一反应就是看机械臂多灵活,AGV小车能跑多快。说句不好听的,没有靠谱的托盘,这些花了大价钱买的大家伙,全是摆设。
以前的老产线是什么样?做什么产品,就配什么专用的工装台,每个工装都是焊死在工位上的。要是想换个产品型号,得把整段线的工装全拆了,重新焊接、打孔、校准,折腾个三五天都是常事。
现在的产线根本不用这么麻烦。只要换个托盘上的定位治具,同一块托盘就能在同一段输送线上跑完全程。托盘和输送线接触的定位孔是统一的标准尺寸,你今天要装变速箱,就把对应变速箱的定位治具往托盘上一扣,锁两个快拆把手;明天要换新能源的电池壳,就换个匹配的治具板,前后十分钟就能搞定。我之前接触过一个做消费电子的客户,他们的产线换型时间从原来的8小时压到40分钟,一半的功劳都在这种快换托盘上。
别小看这0.1毫米的定位精度,要知道,现在的自动化工位,全靠固定位置的定位销来找托盘的位置。要是托盘的孔位差了一点,机械臂根本抓不准上面的零件,轻则抓空报警,重则直接把零件扫到地上。
说个好玩的事,上次有块托盘的芯片被旁边的强磁设备干扰,信号飘到了仓库段,系统显示它已经跑完全流程入库了,结果它还在装配线第三个工位卡着,调度室的人找了它半小时,最后在料架后面把它揪出来的时候,值班的小姑娘气得直跺脚。
昨天那个实习生逛完线,蹲在输送线边盯了那些来回跑的托盘半天,说原来这小破板子这么重要。我拍了拍他肩膀。
车间里的道理从来都是这样——越显眼的大家伙,越容易被人高估。那些天天在你脚边转、灰扑扑没什么存在感的东西,往往才是撑着整个场子的主心骨。
作者|制造
排版|制造
审核|小准