刚拐到车间最里面那排数控车床的位置,一股混着机油的酸臭味直往鼻子里钻,就像夏天把半盒纯牛奶忘在后备箱晒了两天。旁边蹲的年轻师傅攥着个长柄耙子,正费劲地从废液槽里捞混着铁屑的黑糊糊的油泥。
老板站在旁边叹气,说这槽里的液上周刚换的,不知道怎么又臭了,准备今天全排了拉去危废站,再换一桶新的。
我当时就拦了。
真没必要。
别上来就想着换全新液,这钱花得最冤枉
很多人对切削液处理的第一反应,就是液臭了、脏了,直接全换。算下来一桶浓缩液大几百,加上危废清运的费用,小车间一个月换个三四次,光这一项的成本,能吃掉小半台设备的年利润。
90%的切削液发臭,根本不是液体本身变质,是混进去的杂油没清干净。那些从设备导轨、液压系统漏出来的浮油,厚厚铺在切削液表面,把液体和空气完全隔开,厌氧菌在底下闷着繁殖,不出三天就能把液整得酸臭扑鼻。

我见过最离谱的一个厂子,因为车间密封不好,夏天温度高,三天就臭一次,每次全换,换了快半年,财务拉账单的时候脸都绿了——光买切削液和交危废处理费的钱,都够买两台新的数控车床了。
真上手做处理,第一步别忙着倒杀菌剂
很多人看见液臭,第一反应是拿杀菌剂往槽里倒,觉得杀完菌就没事了。
没用的。
杂油还漂在面上,厌氧菌的温床还在,杀菌剂倒完撑不过三天,菌又长起来了,反复折腾下来,钱花了不少,液的稳定性反而越来越差。
正确的第一步,是先把浮在表面的杂油撇干净。
就像家里熬的骨头汤,表面飘一层厚油,盖着锅盖闷一晚上,汤肯定变馊。把浮油撇干净,留着汤本身的营养,敞着点透气,汤就不容易坏。切削液也是一个道理。
通常搭个管式撇油机在槽边,让吸油管浸在液面下一点,机器慢悠悠转着,把浮上来的油全吸走,一天撇个两三次,过个两三天,那股酸臭味自己就能散掉大半。
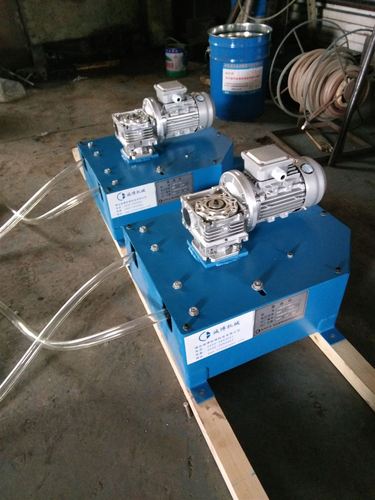
撇完油再拿pH试纸测一下数值,通常pH值掉到8以下,菌就开始疯长,这时候补少量的pH调节剂把数值拉回正常区间就行,别一上来就倒半瓶杀菌剂,把液里的有益菌全杀完了,反而更容易坏。
这些细节漏了,之前做的所有工作全白费

撇油、调pH只是基础,很多人处理到这一步就停了,过俩月又出问题。
沉在槽底的细铁屑,是悄咪咪吃掉刀具寿命的隐形杀手。大的铁屑每天下班拿磁铁捞一遍,那些细得像面粉一样的金属粉,会慢慢沉在槽底,混着一点点没撇干净的油,攒成黑糊糊的油泥。加工的时候这些油泥会被循环泵冲到喷嘴上,喷到正在切削的零件表面,夹在刀头和零件中间,本来能切一万件的合金刀,可能三千件就崩了刃。
算下来换刀具的钱,比处理切削液的钱贵十倍都不止。

上次帮一个做汽车配件的厂子调槽,之前他们总觉得刀具磨损快是采购的刀质量不好,换了好几个供应商都没解决。结果把槽底攒了半年的半桶油泥清出来之后,同一个批次的刀,寿命直接翻了快一倍。车间主任当时拍着大腿说,之前两年多花在换刀具上的冤枉钱,全是因为槽没清干净。
别嫌麻烦。真的。
不过话说回来,也不是说所有的切削液都能一直用下去。通常用个半年到一年,液里的有效润滑成分消耗得差不多了,就算天天撇油、清槽、调pH,也会慢慢变得黏糊糊的,沾在零件上擦都擦不掉,这时候再全换,才是真的该换,不是一看见脏就急着排掉。
前几天再去最开始那个朋友的车间,废液槽边没有蹲人捞臭泥了,撇油机安在槽边慢悠悠转着,液面上干干净净的,闻着只有点淡淡的乳化液的味道。小师傅说这个月算下来,光买浓缩液和危废处理的钱,就省了快小一万。
作者|制造
排版|制造
审核|满满