我踢了脚路边的空纸箱,没直接回答。很多人刚进制造这行,对按订单生产的误解都大得很。
别把“按单做”当成“临时凑活做”
上次这个新人刚上手,碰到一个改尺寸的定制单,拍胸脯说没问题,下料的时候直接改了零件长度,切完堆去下工序,结果装配的时候发现,配套的密封件装不进去,原定的交货期直接拖了三天,扣了违约金不说,还差点丢了这个客户。
说白了,很多人觉得按订单生产就是“走一步看一步”,拿到单再拆料再生产,错得离谱。按订单生产的核心,其实是接单那一刻就把所有变量都算死了,大到原材料的规格,小到螺丝的型号,甚至换工装需要多久,都得提前排明白,根本不是等料下了线再临时改。
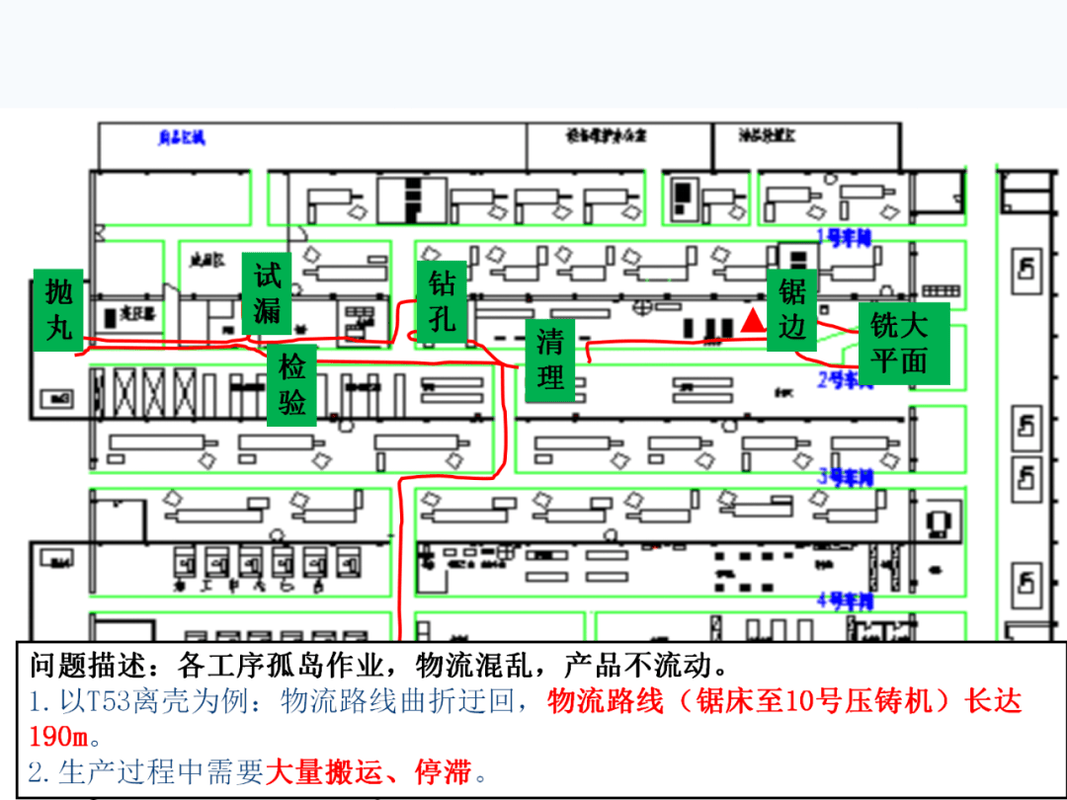
就拿这个布局来说,批量生产的工位是顺着流水线排,所有工具物料都按固定顺序放,按订单生产不一样,得把常用的工装、常用的小零件都放在伸手就能拿到的地方,每个工位留够换模的空间,不然今天做这个明天做那个,转个身都挪不开脚,效率能高才怪。
那些能赚钱的厂,都藏着这些细节
说实话,我见过太多做按订单生产的小厂,喊着不赚钱,其实都是细节没做到位。
换模就是最大的一块。批量生产换一次模能用好几个月,按订单生产可能一天换两三次,原来换一次模要大半天,一天八个小时,光换模就占了四个小时,剩下四个小时能做多少活?赚的钱还不够付工人工资。
现在做得好的厂,都把工装改成了快换结构,所有常用的工装都挂在工位侧边的架子上,编号标好,拿下来卡上紧螺栓就能用。
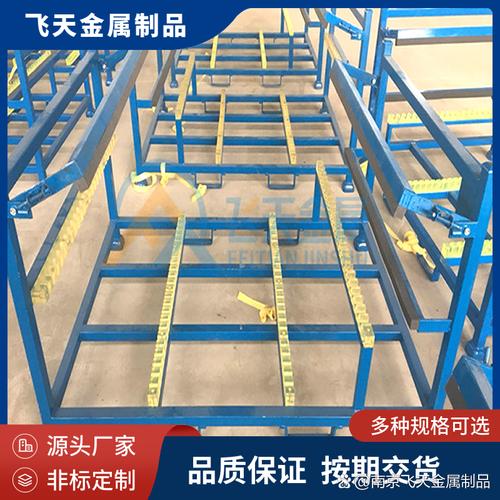
别小看这么一个铁架子,换模时间能从三四个小时压到十几分钟,相当于一天多出来三个小时干活,这点时间,多接一两个单不就把钱赚出来了?还有原材料,按订单生产要的料杂,不可能每种都备一库房,很多厂就和供应商谈好,常用料放个两三种规格的余量,特殊料提前四十八小时备货,刚好卡在生产周期里,既不占库存资金,也不会误了工期。这些细节看着不起眼,攒起来就是赚不赚钱的差距。
不是所有厂都适合做按订单生产
很多老板一听说定制单利润高,拍脑袋就把原来的批量生产线拆了改,改完才发现不对味儿。
原来做批量,原材料都是整车整柜进,价格压得低,机器转起来不停,一天出几千件,走量就能赚钱。改成按订单生产,一下子变成小批量多批次,原材料拿得少,供应商给的价就涨了,机器天天换模停着,产能一下子掉了大半,算下来,利润还没原来做批量高。
还有库存的坑,接的单越杂,需要备的料种类越多,备多了,客户下次不要这个款了,料全砸手里,备少了,临时要拿不出来,只能延期交货赔违约金。这个平衡,没个三五年磨不出来。
不过话说回来,本来就是做非标活儿的厂,按订单生产就是立身之本,把这些细节磨顺了,客户粘性比批量生产高太多,你能做别人做不了的活儿,价格你说了算,别人抢都抢不走。
刚说完,前面工位的老周朝我挥手,说换好模了,可以试机了。新人蹲在小本子上记完,抬头哦了一声,原来按订单生产不是接到单再赶工,是赶工之前就把所有路铺好了。
我把落在肩膀上的铁屑抖掉,踹了踹他脚边的空水杯,走吧,去看试机。
作者|制造
排版|制造
审核|乐乐