 大讲堂
上周三泡在车间帮师傅调龙门铣,刚蹲下去摸防护罩就感觉到不对——手指贴在铁皮上的振动发飘,不像平时那种沉乎乎的稳劲。
“别摸了,肯定是丝杠预压松了。”师傅手里的扳手还没放下,抬下巴指了指我脚边的防护罩卡扣。
拆开果然,螺母座的锁紧块退了快两圈,工作台往回走的时候,反向间隙快到两丝了,难怪之前加工的平面上留着一道斜斜的刀纹。
你以为的“光杆传动”,其实缝都卡得比头发丝细
新来的徒弟第一次见拆下来的丝杠,总爱拿在手里掂两掂,撇着嘴说不就是根带螺纹的长杆子,跟台虎钳的螺杆有啥区别?
真不是抬杠。
台虎钳的螺杆转个两圈,钳口滑个几毫米都没人在意,反正夹工件只要够紧就行。但机床里的丝杠不一样,你让工作台走1毫米,它就得稳稳当当停在离起点恰好1毫米的位置,多一微米少一微米都不行。
那根杆子上的螺纹滚道,根本不是车刀车出来的粗纹路,是磨床用成型砂轮反复抛出来的光滑弧面。两个螺母套在杆上的时候,还要通过调整预压把滚道和钢珠之间的间隙消到接近零——那个间隙的大小,通常比你头发丝直径的十分之一还小。

我第一次跟着师傅擦进口丝杠的时候,蹲在地上数滚道里的钢珠,一颗一颗用无尘布蘸着煤油擦,擦到一半胳膊酸得抬不起来,师傅踹了踹我脚边的布袋子,让我伸手摸一下滚道的表面。
滑得像刚剥了壳的煮鸡蛋!
后来拿粗糙度仪打了下数值,比我用了三年磨花的手机屏幕还光滑。就这精度,但凡有一点铁屑掉进去,不出半个月就能在滚道上磨出一道浅沟,到时候再想调间隙,怎么拧锁紧块都没用。
十次故障七次坏在两端,从来不是杆本身磨坏的
很多人碰到丝杠走不准的问题,第一反应就是整根换掉,觉得杆用久了磨坏了,花大价钱买新的换上就能好。
其实真不是。
我在现场待了快十年,碰到的丝杠故障里,七成都跟杆本身没关系。要么是两端固定座的角接触轴承松了,要么是锁紧螺母退扣,最离谱的一次,是客户的设备Z轴每次换刀就往下掉0.2毫米,前后换了刀库电机、校了所有伺服参数,折腾了三天花了两万多,最后拆端座的压盖一看,锁紧螺母退了半圈,丝杠在轴承座里窜了点位置,拧紧之后试跑两小时,位置精度稳得不行。
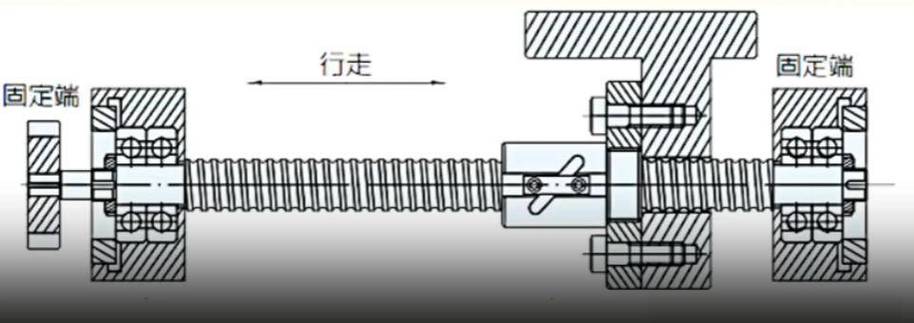
客户的设备主管当时脸都绿了,说早知道不花那冤枉钱。我也没法接话,这种事真的太常见了。还有个厂的丝杠防尘套破了个小口子,没人当回事,铁屑顺着口子掉进去混着乳化液磨,磨了半个月把滚道磨出个深沟,换一根新丝杠花了十几万,其实最早只要换个十块钱的防尘套就行。
说起来也有意思,那根丝杠从拆下来到装回去,前后花了不到四十分钟,换防尘套的时间比拧螺丝的时间还短。
别拿高精度丝杠干糙活,纯纯是浪费

前两年碰到个采购,来问我选啥精度的丝杠好,张口就要最高等级的,说以后要升级做精密模具加工,现在先把配置拉满。
我当时给他算笔账:他那台设备是用来给焊装夹具钻孔的,天天切厚钢板,铁屑飞的到处都是,切削液混着油泥糊得满床都是。这种工况下,你拿最高精度的磨制丝杠装上去,不出半年,因为防护不到位,滚道磨得坑坑洼洼,精度掉的比普通轧制丝杠还快。
真不是越贵越好。
普通车间里干粗活的设备,用个轧制的丝杠就够了,耐造,换起来便宜,坏了也不心疼。你非要拿那种磨得溜光的高精度丝杠去扛大切削力,就像拿瑞士机械表去工地砸钉子——不是不能用,是完全没必要。
我见过最离谱的配置,是给普通金属锯床装高精度磨制丝杠,结果那锯床天天切几十毫米厚的钢板,乳化液顺着丝杠往下流,不到一年,螺纹面全是锈坑,拆下来的时候我摸着那磨花的表面,都替采购心疼那多花的几万块。
上次我回之前待过的老车间,那台用了十二年的老龙门还在转,拆开防护罩看,预压量调得刚刚好,丝杠表面的漆都掉光了,滚道上还留着当年磨出来的均匀痕迹,测了下反向间隙,居然还在两丝以内。
风从车间的大门吹进来,带着切削液的味道,那根转了十几年的丝杠嗡嗡的响,像个不吭声的老伙计,扛着工作台走了一趟又一趟,从来没掉过链子。
作者|制造
排版|制造
审核|阿辰