上周帮朋友去他的小加工厂救急,刚进门就撞见离谱的一幕——传送带最末端的包装工位,三个工人叠在一起拆盒子,前面的焊接工位,工人焊完一个件就往传送带上扔,后面的打磨工位,师傅蹲在地上扒拉堆成小山的半成品,额头上的汗滴在砂纸上都能冒白烟。朋友在旁边挠头,说加了两台新机器,招了三个新工人,产能反而比上个月掉了20%。
最先出问题的,从来不是最慢的工位
我当时没说话,拉了个小马扎坐在产线边,掏出秒表开始数。数了四十分钟才搞明白,所有人都盯着打磨工位说它慢,其实根本不是那回事。
很多人对产线平衡的第一认知,就是“把最慢的工位提速”,听起来没毛病对吧?但真到车间里,你会发现,你眼里的“慢”,根本不是真的慢。
就说那个打磨工位的师傅,每12秒磨完一个零件,但这里面有多少是纯打磨的时间?我数了,他每磨3个件就要停下来擦一次起雾的护目镜,每磨5个件就要弯腰捡掉在传送带卡槽外面的零件,甚至因为前面堆的货太多,他要时不时伸手把堆在脚边的零件扒拉到一边,免得自己踩上去滑倒。这些杂七杂八的时间加起来,占了他作业时间的快三分之一。
产线平衡算的从来不是纯作业时间,是工位上所有“摸不着头脑”的零碎时间总和。那些刚从学校出来的工业工程专业小孩,拿个EXCEL表把每个工位的纯作业时间填进去,排得整整齐齐,差0.1秒都要反复调整,结果到现场完全没用。为啥?他根本没算工人喝水的时间,没算零件卡进传送带卡槽的时间,没算机器突然跳个报警要按复位的时间。
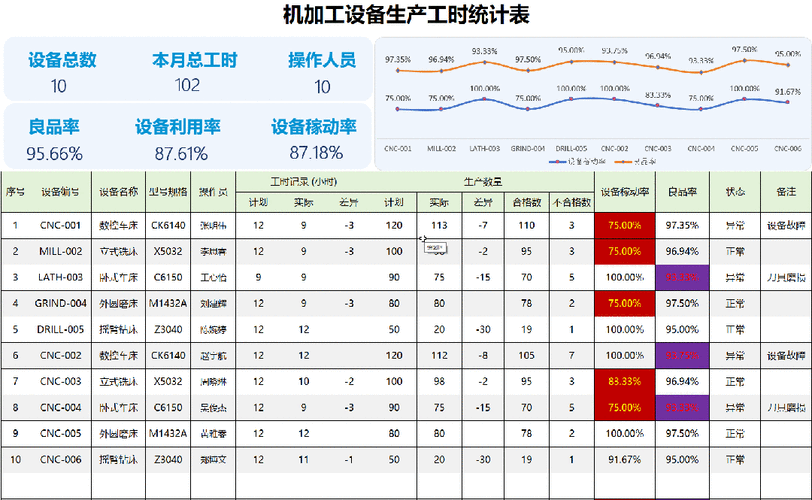
我之前见过个更离谱的,拿个秒表站在工位边数了十分钟,就敢给人出方案,说要把某工位的作业时间砍3秒,结果去了才知道,那工位的老机器每做20个件就要换一次模具,换模具的时间他根本没数进去。这不纯纯瞎胡闹吗?
别光盯着秒表,工位上的“暗时间”才是平衡的核心
不过话说回来,谁上学的时候没被课本上的产线平衡公式坑过?总觉得要把所有工位的作业时间调到一模一样,才叫平衡。真在车间待过的人都知道,根本不可能。
我给朋友厂子调产线的时候,根本没给他加人,也没换更快的砂纸。就在打磨工位旁边装了个伸手就能够到的小置物架,把常用的砂纸、擦护目镜的绒布都摆上去,然后在传送带侧面加了个10公分高的小挡条,不让零件掉在地上。就这么两个花了不到两百块的小改动,打磨工位的作业时间直接从12秒降到了9秒,比其他工位还快了1秒。
前面堆了半人高的货,不到半小时就清完了,后面包装工位的工人也不用蹲在那抠手机等料了,当天下午产能就回涨了30%。
很多时候你不需要加机器加人,只要把工位上那些“没必要的动作”砍掉,产线自然就顺了。那些藏在动作里的暗时间,你拿秒表数是数不出来的,得蹲在工位边看,看工人伸手够个东西要走几步,看他弯腰捡个东西要花几秒,这些细碎的东西,加起来就是拖垮整条产线的元凶。

产线平衡从来不是一劳永逸的事
调完产线我跟朋友说,你别觉得这事就完了。产线平衡从来不是写在纸上的作业指导书,不是你调完一次就可以扔在抽屉里不管的东西。
今天换了一批材质更硬的零件,打磨的时间就要变长;明天招了个手生的新工人,拧螺丝的速度就要慢两秒;甚至今天食堂的菜太咸,工人跑着去接水的次数多了,整个产线的节奏都会变。
我见过很多厂子,花大价钱请咨询公司来调产线,调完的时候产能涨了一点,过了俩月又回到原样。为啥?因为没人每天盯着产线看,没人知道今天哪个工位堆了货,哪个工位闲得发慌。
其实根本不用拿秒表,也不用算公式。你每天抽10分钟,站在产线的一头,从头看到尾,哪里堆了零件,哪里的工人在抠手发呆,哪里就是要调整的地方。堆货的工位,要么是它本身处理得慢,要么是前面的工位供料太快,闲得发呆的工位,要么是前面的料供不上,要么是后面的工位卡了壳。
最好的产线平衡,是你每天站在产线边,看出来的问题,不是坐在办公室里算出来的数字。
上次走的时候,朋友送我到门口,说原来之前花十几万加的机器全是瞎折腾,早知道装两个小架子就好了。我笑了笑,没说话。
车间里的事,从来不是钱能解决的。你得蹲下来,看看工人到底在干嘛,而不是站在办公室里对着报表拍脑袋。
作者|制造
排版|制造
审核|白杨