哐当。
就那声。
3号数控车床那边传来的闷响,整个班组的人“唰”地从休息凳上弹起来。跑过去一看,主轴直接抱死,拆下来才发现里面的轴承滚道掉了块指甲盖大的渣,把保持架怼得稀碎。
算上换备件、校精度、等采购的时间,整整停了14个小时。耽误的订单交期,加上空转的能耗,小二十万就这么没了。
当时负责点检的小徒弟脸都白了,说昨天刚拿测温枪测过,主轴外壳42度,完全在正常范围,怎么说坏就坏。
你以为的“点检”,根本赶不上轴承坏的速度
我当时没忍心说他。
换十年前我刚当师傅的时候,我们车间的维护逻辑更简单——要么坏了再修,要么固定周期拆下来检查。最傻的时候,我们每三个月要把车间里所有主轴拆一遍,挨个擦干净了再装回去。拆的时候明明转得好好的,装回去反而因为装配应力的问题磨坏了精度,一来一回搭进去的时间,比等它坏了再修还多。
人能感知到的信号,其实太有限了。
你拿着测温枪贴在外壳上,测到的是传出来的表面温度;你凑上去听声音,要等故障大到产生明显的异音才能发现;你摸一下外壳震不震,那点细微的振动差异,干了十年的老师傅都未必能分辨出来。
那次3号床的轴承,在碎之前整整48个小时,内部的振动高频分量就已经飘了。只是因为故障点在轴承滚道内部,热量还没来得及传到外壳上,人根本察觉不到。等你摸着外壳烫得拿不住的时候,基本已经到了要抱死的临界点,一点补救的余地都没有。
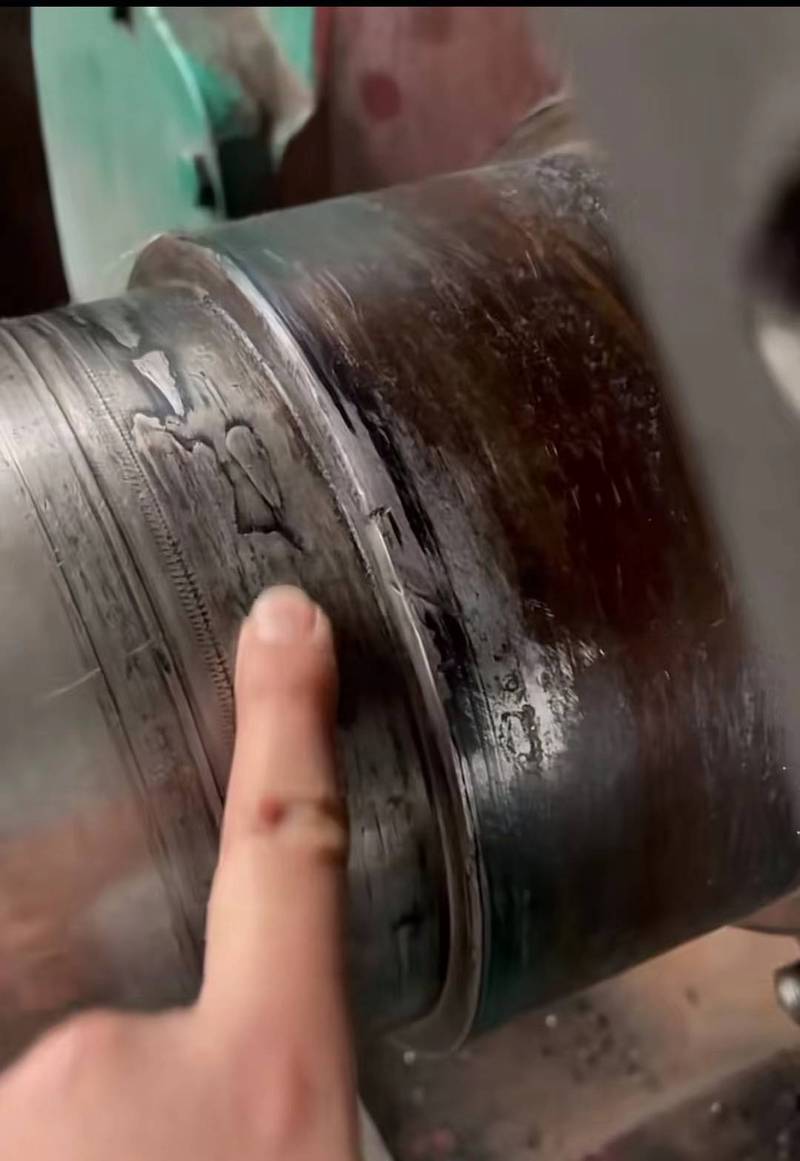
说实话,我刚接触预测性维护的时候,也觉得这是大厂烧钱玩的花活。不就是在机床上粘一堆传感器,后台跑个模型,能比我干了二十年的老师傅准?直到那次事故之后,我们咬着牙给几台核心的主轴装了振动传感器,才发现之前漏了多少细节。
预测性维护根本不是“算未来”,是抓那些人眼摸不到的细节
很多人把这东西吹得神乎其神,说什么AI能精准预测三个月之后的故障,全是扯淡。
实际车间里在用的,根本没那么复杂。就三个最基础的信号:振动、温度、电机电流。
轴承磨损的时候,滚珠在滚道上滚过缺陷点,会产生特定频率的振动。你把传感器测到的振动信号拆成频谱,就能看到对应的频率分量飘了——这根本不需要什么复杂的大模型,就是和设备正常运行时的基线比,差到了阈值,就提前报警。
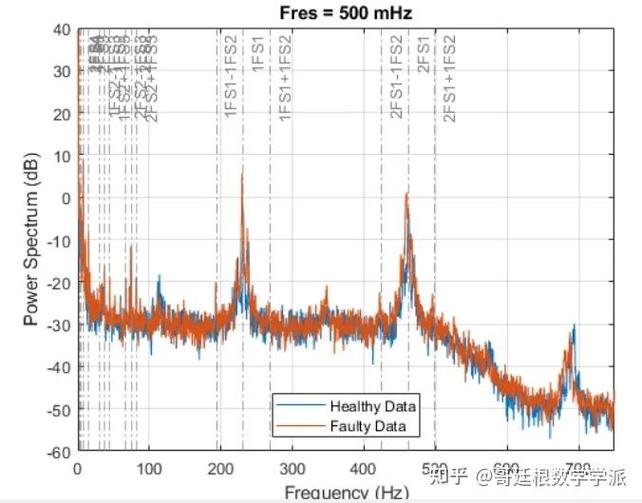
上个月我们车间的输送线主电机,之前按固定周期是每个月拆一次换润滑脂。装了电流传感器之后,系统发现它的空载电流比正常基线高了12%。拆开检查才发现,轴承密封漏了点切削液进去,润滑脂已经乳化得像稀汤。要是再跑半个月,大概率就是轴承包死,整个输送线停摆。
哪有什么掐指一算的预测啊。
说白了,就是把之前要靠人拆设备、摸温度、听声音才能发现的小毛病,提前用传感器逮着。不用等它从小磨损演变成大故障,等到停线了才急急忙忙救火。
不过话说回来,也别把这东西当成万能解药。隔壁车间之前跟风,花大价钱给所有设备装了传感器,找了个团队套了个通用模型,跑了三个月啥异常都没抓着,还差点把一个正常的轴承误判成要报废,白拆了一次。装回去的时候精度差了两丝,调了两天才找回来。
为啥会这样?
每台设备的运行基线根本不一样。天天加工铝合金的主轴,和天天铣硬钢的主轴,正常振动范围差得远;新设备跑了磨合期的状态,和用了十年的老设备状态,也根本不是一回事。拿个从别的地方抄来的通用模型往上面套,不是瞎闹么。
真要落地,别一上来就搞全车间全覆盖
我们车间刚开始搞的时候,也踩过这个坑。一开始想把几十台设备全装上传感器,算下来光硬件成本就要大几十万。后来算了笔账,边上的小台钻、手动砂轮,坏了就换个零件,最多几百块钱的事,犯不上花那个钱。
最后就挑了几台停一次损失最大的核心设备:那几台贵的数控车床主轴,还有连接整个车间物流的输送线主电机。先把这些点位的传感器装上,把基线摸准了,跑稳了,再慢慢往别的设备上加。
一开始运维班组的师傅还抵触,说之前的活干得好好的,现在还要天天盯着后台的曲线看,平白多了一堆事。结果用了三个月,系统提前报了一次警,说某台主轴的振动频率飘了。我们白天慢悠悠把备件拿过来,拆下来一看果然是轴承有早期磨损,换完测好精度,下班准点拎包就走。
那之后再也没人说麻烦了。
谁愿意大半夜被电话叫到车间,满头油地蹲在地上拆轴承,拆完一身油味赶回家补觉啊?
真的,这种不用救火的日子,爽多了。
上周我靠在通道上喝冰可乐的时候,听见小徒弟跟新来的实习生说,现在的维护越来越省劲了。我笑了笑没说话。
毕竟谁也不想再听见那声哐当的闷响,看着满车间的人慌慌张张跑过去救火的样子。
作者|制造
排版|制造
审核|小北