别把它当成屏幕里的3D模型
很多人刚接触这东西,第一反应是不就是建个机床的3D模型,放个屏幕上转着看?真不是。我前两年见过个新来的工艺员,花了三周做了个全车间的三维漫游模型,能点进每台机床看外观,兴高采烈给老板汇报说我们已经上线数字孪生系统了。结果老板问他,能不能预判下周三号主轴的轴承磨损度?他当场卡壳。 真正能用的数字孪生,核心从来不是那个长得像不像的3D外壳,是外壳背后实时同步的物理信号。机床上贴的振动传感器、温度探头、电流互感器,每秒钟传回来的几十组数据,都在实时驱动那个虚拟镜像的状态——主轴转多少,它就转多少,刀头崩了,它的切削力曲线就会出现一个尖峰,连主轴箱里温度升了两度,它对应的模型参数都会跟着变。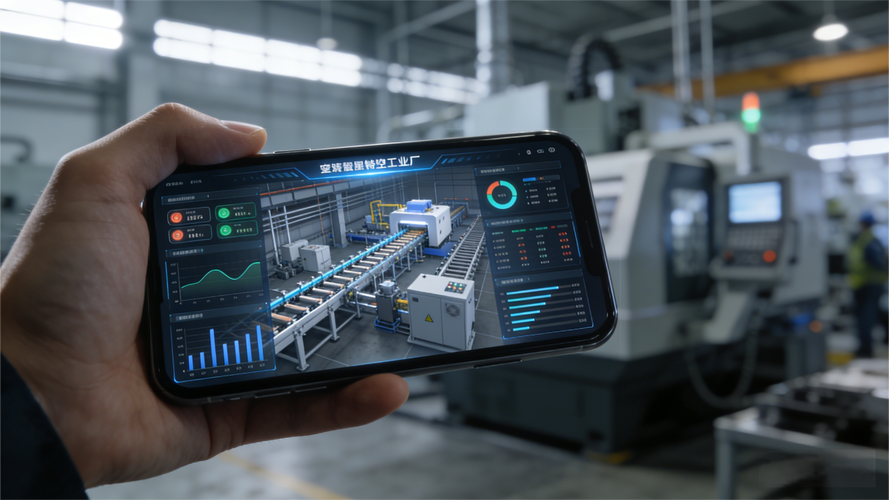
它不是万能的,甚至有点“笨”
别觉得上了这个系统就能当甩手掌柜。这东西笨得很。 上个月隔壁车间的孪生系统闹了个笑话,算出来的换刀时间跟实际值差了整整两秒,工程师查了三天才找到原因——当初建模的时候,根本没把换刀臂上沾的那层切削液油膜算进去。那层油膜滑得很,换刀卡爪抓刀的时候就多晃了那么一下,虚拟模型里根本测不到这个细节,因为没有任何传感器能贴在换刀臂上测油膜厚度啊。 还有更常见的,夏天车间里的温度突然窜到三十八度,靠窗户那排机床的导轨被太阳晒得热胀了零点零三毫米,之前的模型没把这个环境变量算进去,算出来的加工补偿直接偏了,加工出来的零件尺寸全飘了。最后还是老工程师拿着百分表在导轨上打了一圈,把热变形的数值喂给模型,它才反应过来“哦,原来今天天热”。 说白了,这东西就跟你带的新徒弟,你教多少它会多少,你漏了哪个现场细节,它能错得一本正经给你看。那些当初在课本上把数字孪生吹成工业革命终极答案的人,大概从来没见过换刀臂上沾的那层厚得能粘住铁屑的切削液油膜,也没见过夏天午后太阳晒过车间玻璃窗,把离窗户最近的那台机床导轨晒得变形的样子。没有被采集到的现场细节,就是它永远跨不过的坎。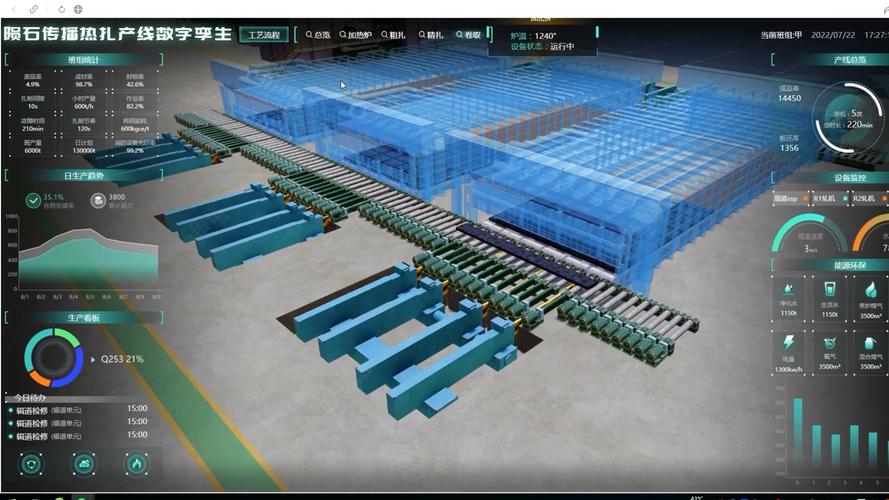
到底什么情况下它才真的有用
别听供应商瞎忽悠,说什么上了数字孪生就是智能制造。真不是所有车间都要花这个钱。 那种一年就生产几十件定制零件的小作坊,单台机床的年开机时间都不到两千小时,你花几十万上一套数字孪生系统,光传感器和软件的钱都够买半台新机床了,纯纯的浪费。 它真正值钱的场景,是那种一天二十四小时连轴转的流水线,关键设备停一小时就损失几万块的地方。我们车间现在用得最顺手的两个场景,一个是刚才说的故障预判,不用等机床趴窝了才手忙脚乱抢修;另一个是新工艺试切。以前试个新的刀具参数,得在实机上反复切十几次,废一堆铝块钢块,光试切的废料每个月就能堆小半推车。现在把参数输到虚拟镜像里跑一遍,看切削力、表面粗糙度、振动值合不合适,合适了再到实机上切,光这一项每个月就能省出小几万的废料钱。 上次我们试新的陶瓷刀具参数,虚拟模型里算出来切削力会把薄壁工件顶得飘零点零二毫米,要是在实机上切,这工件直接就废了。换以前我们得切个三五次才能找到这个问题,现在模型跑一遍就知道,得加个跟刀架抵消切削力。 昨天小徒弟还蹲在孪生屏幕前面记笔记,说原来这东西根本不是课本里写的那么玄乎,就是把每台机床的脾气,在数字世界里完完整整复制了一遍。我当时拧开保温杯喝了一口泡的枸杞水,说对。说白了,就是给每台机床配了个24小时不睡觉的影子。你不用蹲在机床旁边支着耳朵听它的异响,这个影子就会提前告诉你,它今天累了,该换零件了。哪有那么多高大上的概念,都是车间里熬出来的实在东西。作者|制造
排版|制造
审核|柚子