我刚蹲在3号冲床边擦手上的乳化液,旁边的徒弟“哐”的一声把模具上拆下来的旧弹簧扔到铁盘里,震得旁边的扳手都跳了一下。“这破弹簧又废了,才换上去俩礼拜。”
没人爱跟弹簧打交道。
麻烦得很。你去翻车间里的设备维修台账,一半以上的小故障,翻来覆去追根溯源,最后都能落到那根藏在模具夹缝里、平时没人多看一眼的弹簧头上。很多人对这东西的认知还停留在圆珠笔里的小弹簧,能弹就行,哪有那么多讲究。
那根弹簧根本不是“用坏了”
上次徒弟扔在铁盘里的那批旧弹簧,我捡起来摸了摸,表面没有裂纹,没有锈穿,甚至连掉漆的地方都很少,就是自由长度比新的短了快2毫米。徒弟说肯定是钢厂给的料不好,碳含量不够,软。我拿过旁边的扭矩扳手量了下上次换弹簧的安装预紧力,差点气笑——这小子上次拧压紧螺母的时候,多拧了整整一圈。
说白了,弹簧不是被压坏的,是被“憋”坏的。
很多人装弹簧的时候总觉得,拧得越紧,回弹越稳。错。弹簧有个天生的脾气,你给它的预压量超过了它能承受的上限,它内部的应力就会一直绷着,哪怕你不往上面加额外的负载,它自己待着都会慢慢变形。就像人一直绷着腰站一天,哪怕不搬东西,到晚上也直不起身。
拆下来的旧弹簧表面那层细细的麻点,就是长期超应力留下的痕迹,再用不了多久就会从麻点的位置开始裂,最后碎成好几块。
绕弹簧的钢丝,比你想的娇贵
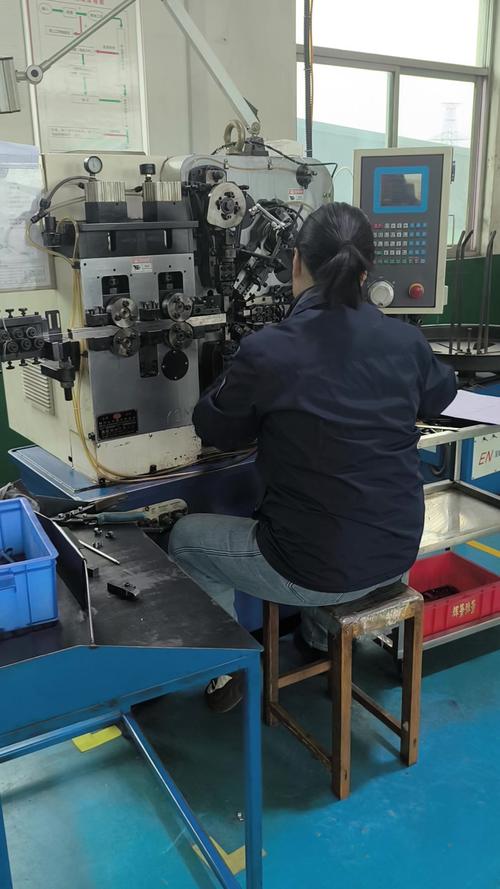
很多人觉得弹簧不就是把硬钢丝绕成螺旋圈吗?找个绕簧机,卡好尺寸,转几圈不就完了。真这么简单,我们车间去年也不会因为弹簧交期的事跟供应商扯了三个月皮。
绕簧用的钢丝从放料架拉出来的那一刻,就不能有半点硬伤。有次新来的送货师傅把整盘钢丝往地上一卸,滚了半圈,表面的磷化层蹭掉好大一块,我们质检直接整批退回去了。别觉得我们事儿多,那层磷化层就是弹簧的防锈外衣,蹭掉的位置用不了俩月就会从里面开始锈,装到模具里锈水混着乳化液流到工件表面,印子擦都擦不掉。
绕制的时候的张力更讲究。调节送料张力的螺母,多拧四分之一圈,绕出来的弹簧圈距就歪半毫米。看着不起眼,装到模具里偏一点,压缩的时候受力就歪,歪了的弹簧回弹方向都是斜的,用不了几天就会从受力最大的那圈开始断。我见过最离谱的一次,供应商为了赶交期,把本来要做回火去应力的批次,少烘了二十分钟,装到模具里头三天顺得不行,到第四天连续冲了八百多件,弹簧直接塌成了个铁饼,拆下来的时候烫得能把劳保鞋的橡胶底烙个印。
别等弹簧断了才想起换
车间里的操作工有个通病,换弹簧非得等看到弹簧断成两截,或者压下去完全弹不起来了才动手。这时候早就晚了。
真等弹簧断了,碎渣崩到模具的型面上,修模刮伤的时间,够你换二十套弹簧。我刚进厂的时候也觉得这是危言耸听——不就是个破铁圈吗,能弹就凑合用呗。直到有次飞出来的弹簧碎块擦着我耳朵飞过去,砸在后面的铁板上哐当一声,我再也不嘴硬了。
其实换弹簧根本不用等它坏到不能用。你拿个卡尺量量自由长度,要是比全新的同规格弹簧短了2%,就该换了。手感上更好判断,新的弹簧压下去的反馈是脆的,回弹的时候“噔”一下就弹回原位,用久了的弹簧压下去软乎乎的,回弹慢半拍,甚至能感觉到滞涩,这时候别心疼那点成本,赶紧换。
上次班组算了笔账,之前因为弹簧没及时换,导致模具压伤、工件报废的损失,够给整个车间换三年的弹簧。
不过话说回来,也没人真的会对着每个弹簧量尺寸。老操作工都有自己的诀窍,换班的时候顺手摸一下模具里露出来的弹簧端头,凉的就是刚压缩完弹回来的,要是温温的,回弹慢了,记下来下次换班就换。
刚才徒弟又把新弹簧装上去了,这次我盯着他把预压螺母拧到刻度线,没多拧半圈。冲床踩下去,哐当一声,弹簧跟着回弹,脆得很。
作者|制造
排版|制造
审核|满满