上周带刚毕业的小徒弟磨完第一枚齿轮坯,他攥着满手铁屑跟我说,原来课本上画的标准齿轮,跟车间里跑的根本不是一回事。
我当时没接话,把他手上沾的切削液蹭到工作服上——干我们这行的,谁不是先摸了十年铁,才敢说自己懂齿轮是什么。
你以为齿轮是”咬”上去的?差之毫厘能磨掉整台设备
去年有个新来的调试工,嫌齿侧间隙留得太大,硬把两个轴的中心距往近了挪了两丝。
当天跑了俩小时,整个减速器的油温直接飙到八十度。拆开来的时候,齿面上的啮合痕磨得亮得像镜子,连滚针轴承都掉了仨。
真不是故意留缝。
你哪怕用最好的磨齿机,磨出来的齿也不可能完全贴合。热胀了怎么办?载荷压下来变形了怎么办?连润滑脂都得占地方啊。
差两丝,差出半条命。
别听人瞎吹什么”零间隙传动”,真给你做到零间隙,跑不了半小时就得卡死。那些所谓的零间隙,都是留了刚好够润滑、够热胀的缝,只是说出来好听而已。
磨齿机的砂轮上,藏着没人愿意外传的手感
我刚进厂的时候,跟着师傅磨齿轮,他从来不让我先看参数表,先让我摸砂轮。
摸啥?摸上面沾的铁屑细不细,摸砂轮的棱角有没有崩。
刚开始我觉得他瞎指挥,直到有次换了新砂轮,没修就直接上料,磨出来的齿面粗糙度差了两个等级,装上去跑起来,整个车间都能听见它嗡嗡的啸叫——跟蚊子钻进耳朵里似的,烦得人头疼!
很多人不知道,我们平时用的齿轮,齿顶和齿根都不是完全标准的渐开线。
都得偷偷磨掉那么一点点。
这叫齿形修形。载荷一上去,轴会弯,齿会弹,要是完全按标准做,啮合的时候齿尖先撞上去,用不了俩月就打齿。
这点修形量,通常也就几个微米,没有固定公式,全靠师傅听着机床的声音,摸着手感调。

说实话,同一批料,同一台机床,同一个参数,换个师傅磨出来的齿轮,跑起来的声音都能差出好多。你说邪门不邪门?
齿轮坏的时候,从来不会提前打招呼
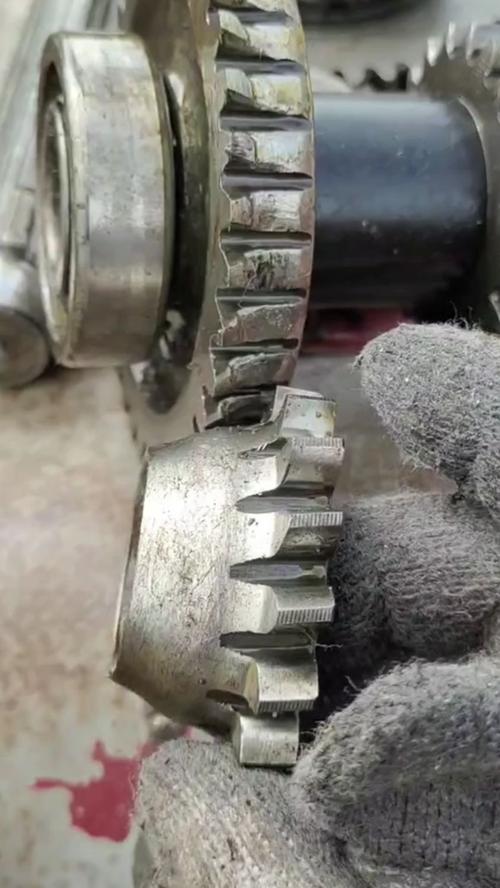
上个月隔壁线的一台输送机突然停了,查了半天,最后拆到减速器最里面,才发现有个齿轮的齿,从根上裂了。
为啥裂的?之前三个月,每次换班巡检,都听见它跑起来有轻微的咚咚声,没人当回事,觉得就是螺丝松了,紧了紧就接着用。
那裂纹最早就是在齿根应力集中的地方出来的,每次啮合就扯一下,扯了三个月,终于扛不住断了。

你别觉得齿轮是铁做的,硬得很。齿根的那道圆角,比你想象的脆多了。你要是拿个硬东西磕一下齿根,哪怕表面看不出来,里面的应力集中点已经埋下了,跑不了多久就得裂。
就像你折一根铁丝,第一次没掰断,留了个印子,之后反复弯个十来次,”啪”的就断了,齿轮的疲劳断裂,跟这个道理一模一样,对吧?
上周小徒弟磨完的第一枚齿轮,我给他装在试验台上跑了半小时,听着声音顺了,拍了拍他肩膀。
这东西,课本上画得再标准,也得沾了切削液,磨了铁屑,听过它转的声音,才算真的懂。
作者|制造
排版|制造
审核|满满